


Pourquoi le PVC SG5 est largement utilisé pour la production de tuyaux et comment évaluer sa qualité
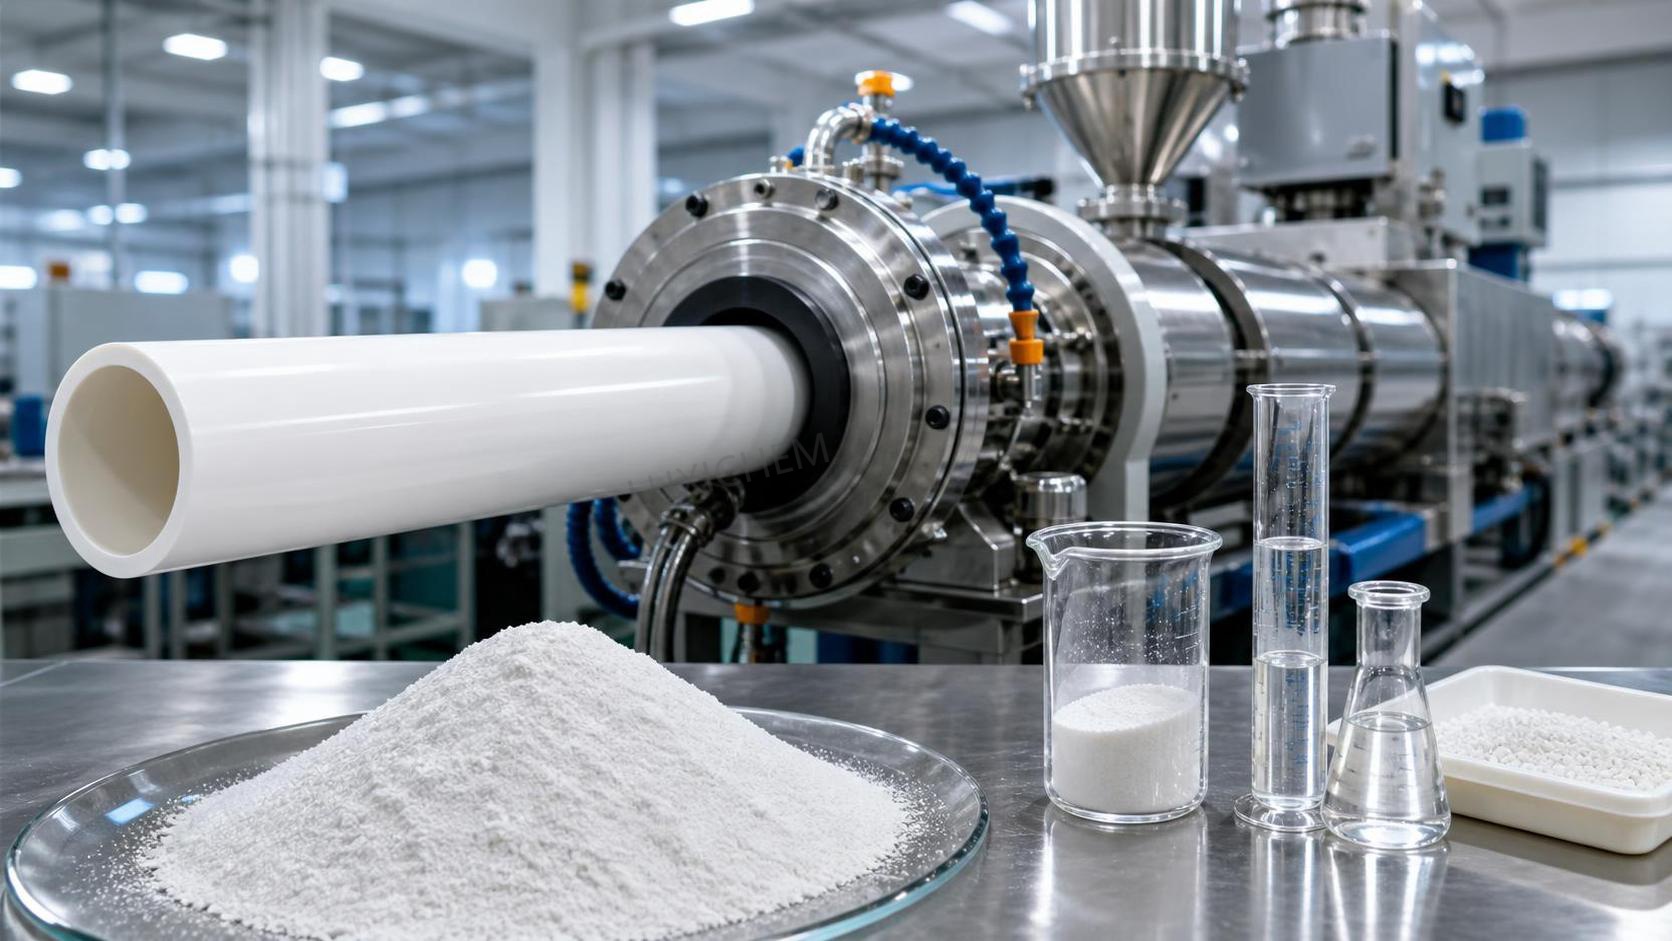
Pour les compositions destinées aux tubes rigides, le PVC SG5 est largement sélectionné, car son degré de polymérisation, son comportement en masse apparente et son équilibre de fusion conviennent généralement mieux à l’extrusion que de nombreuses qualités de suspension plus souples ou à K inférieur. En pratique, le SG5 offre souvent une combinaison exploitable de résistance à l’état fondu, de contrôle dimensionnel et de stabilité mécanique après formulation appropriée avec des stabilisants, des lubrifiants, des charges et des modificateurs d’impact. Cet équilibre est important pour les conduites sous pression, les tuyaux de drainage, les gaines et les profilés rigides à usage général, dans lesquels le matériau doit traverser régulièrement la vis et la filière, conserver sa forme pendant le calibrage sous vide et refroidir sans déformation excessive.
L’intérêt du PVC SG5 est lié à son comportement avant et pendant la fusion. La résine PVC en suspension destinée aux tubes n’est pas utilisée comme un polymère fondu simple, de la même manière que de nombreuses polyoléfines. Elle traverse une fenêtre de gélification au cours de laquelle les particules initiales de résine se désagrègent et fusionnent pour former une matrice continue. Si la résine est trop difficile à fusionner, le couple peut augmenter, la plastification peut devenir irrégulière et le tube peut présenter une mauvaise intégrité des lignes de soudure ou une faible résistance aux chocs. Si elle fusionne trop rapidement ou trop fortement avec la même formulation, les contraintes thermiques peuvent augmenter et la stabilité du procédé peut se réduire. Le SG5 se situe généralement dans une plage permettant aux transformateurs d’ajuster le comportement de fusion avec des systèmes d’additifs conventionnels sans devoir constamment compenser les caractéristiques de la résine.
Une autre raison de son utilisation étendue est que la production de tubes exige une grande répétabilité sur les longues séries. Une résine qui s’alimente régulièrement dans les mélangeurs chaud et froid, disperse uniformément les additifs et produit un mélange sec à densité apparente stable réduit les perturbations au niveau de la gorge de l’extrudeuse. Dans une installation industrielle, de faibles différences de porosité, de distribution granulométrique ou de teneur en matières volatiles résiduelles peuvent d’abord se manifester par des fluctuations de l’alimentation, une dérive de l’intensité, des variations de pression dans la filière ou un calibrage instable dans le bac à vide, plutôt que par un défaut évident de la matière première. Le SG5 est souvent privilégié lorsque ces variables restent dans une fenêtre de transformation maîtrisable.
Pourquoi cette qualité de résine convient à l’extrusion des tubes
Les tubes en PVC rigide doivent présenter une rigidité, une résistance annulaire et une stabilité dimensionnelle suffisantes, tout en possédant une ténacité leur permettant de résister à la manutention, à la coupe, à l’emboîtement et à l’installation. Une résine adaptée aux tubes doit permettre une fusion correcte sans dégradation thermique excessive. Pendant l’extrusion, le matériau est soumis au cisaillement et à la chaleur dans le fourreau, l’adaptateur, la tête de filière, le calibreur, le dispositif de tirage et les étapes de coupe. Lorsque le PVC SG5 est correctement fabriqué et convenablement formulé, il peut favoriser la formation d’une structure dense et fusionnée tout en offrant une élasticité à l’état fondu acceptable pour le contrôle de la circularité et de l’épaisseur de paroi.
La morphologie du PVC en suspension est importante à cet égard. Les particules de résine sont constituées de particules primaires et de pores qui absorbent les auxiliaires de transformation ainsi que certains additifs liquides pendant le mélange à sec. Cette structure interne influence la vitesse de fusion. Une porosité plus élevée peut améliorer l’absorption des additifs et la réponse à la fusion, mais elle peut également affecter la densité apparente et le comportement au stockage. Une porosité plus faible peut modifier la vitesse à laquelle le mélange sec se gélifie dans l’extrudeuse. Pour les lignes de tubes fonctionnant à débit constant, les transformateurs préfèrent souvent des lots de résine présentant une faible variation de ces caractéristiques physiques, car les équipements en aval sont réglés selon un profil de fusion prévisible.
Les exigences mécaniques expliquent également la popularité du SG5. On attend d’un tube rigide qu’il conserve sa forme sous pression interne ou sous charge du sol, selon l’application. La qualité de résine ne détermine pas à elle seule les performances du produit fini, mais la résine de base influence fortement le comportement en traction, la résistance aux chocs après formulation et la régularité à long terme de la matrice. Si la résine contient un excès de grains de poisson, des contaminants ou une structure particulaire instable, ces défauts peuvent devenir des points faibles après extrusion. Dans les systèmes sous pression, ces discontinuités sont particulièrement indésirables, car elles peuvent influencer l’initiation des fissures sous contrainte.
Propriétés à examiner avant l’arrivée de la matière sur la ligne
L’évaluation de la qualité commence par la fiche technique, mais la conformité documentaire ne suffit jamais à elle seule. Plusieurs caractéristiques de la résine ont une incidence directe sur la transformation des tubes.
- Indice K ou indication équivalente de viscosité : il reflète le niveau de masse moléculaire. Une qualité destinée aux tubes rigides doit rester dans la plage prévue pour la formulation et la conception de vis établies. Une variation à ce niveau peut modifier le temps de fusion, la viscosité à l’état fondu et les propriétés mécaniques du produit fini.
- Densité apparente : elle influence l’alimentation, le remplissage du mélangeur et la stabilité du débit. Une faible densité apparente peut réduire le débit ou modifier la répartition des additifs dans le mélange sec. Une variation inhabituelle entre les lots mérite une attention particulière, même lorsque la désignation nominale de la qualité reste inchangée.
- Matières volatiles : un excès d’humidité ou de résidus volatils peut perturber le mélange à sec et contribuer à la porosité, aux marques de surface ou à une extrusion instable lorsque le reste du système est sensible.
- Distribution granulométrique et porosité : ces paramètres influencent les caractéristiques de fusion, l’absorption des additifs et le comportement d’écoulement pendant le mélange et l’extrusion. Ils expliquent souvent pourquoi deux matières présentant des valeurs principales similaires se comportent différemment sur la machine.
- Blancheur et propreté visible : une dérive de couleur peut indiquer un historique thermique, une contamination ou une irrégularité du procédé au stade de la résine. Les points, gels ou particules étrangères ne doivent jamais être considérés comme de simples défauts esthétiques si le tube fini est destiné à des conditions de service exigeantes.
La confirmation en laboratoire comprend généralement la densité apparente, le refus au tamis, la teneur en matières volatiles et l’absorption du plastifiant ou des indicateurs de porosité associés, lorsque cela est pertinent. Certaines installations comparent également les courbes du rhéomètre de couple ou les résultats des essais de fusion lot par lot. Cette approche peut révéler des variations subtiles plus tôt que l’extrusion de routine, en particulier lorsque les formulations contiennent plusieurs additifs qui masquent l’effet direct de la résine jusqu’à ce que le débit ou la résistance aux chocs commence à évoluer.
Comment les problèmes de qualité apparaissent généralement en production
Les problèmes de résine ne se manifestent que rarement par un signe unique et évident. Le plus souvent, la ligne commence à présenter des symptômes indirects. La pression dans la filière peut devenir moins stable. Le profil de température de la matière fondue peut nécessiter des corrections dans des zones habituellement inchangées. La brillance du tube peut varier. Le bord coupé peut présenter un aspect de fracture différent. Le comportement à l’emboîtement, le cas échéant, peut devenir irrégulier. Le calibrage sous vide peut nécessiter des réglages plus précis, car le tube chaud ne conserve plus sa forme de la même manière.
La mauvaise stabilité thermique constitue une préoccupation distincte mais liée. La résine PVC de base est intrinsèquement sensible à la chaleur et la composition dépend de stabilisants pour limiter la dégradation. Toutefois, une résine instable ou contaminée peut réduire la marge disponible pour la formulation. Une décoloration précoce dans l’extrudeuse, des dépôts brûlés sur la lèvre de la filière, une odeur acide lors d’une surchauffe ou des points noirs dans le tube peuvent indiquer que l’ensemble matière ne se comporte pas normalement. Dans ce type de situation, attribuer le problème au seul système de stabilisation peut être trompeur ; le lot de résine, l’équilibre des lubrifiants, le temps de séjour et l’état de surface du métal doivent tous être examinés.
Une erreur fréquente consiste à se concentrer uniquement sur l’aspect du tube à la sortie de la filière. La qualité de surface peut rester acceptable alors que la fusion est incomplète. Un tube dont la gélification est insuffisante peut passer l’inspection visuelle tout en échouant à l’essai d’impact ou en présentant de mauvaises performances à long terme. L’examen de la fracture, l’évaluation à base de solvants lorsque les procédures internes l’autorisent et l’analyse microstructurale peuvent fournir une image plus fiable de la qualité de fusion que l’apparence seule.
La régularité d’un lot à l’autre compte davantage que la seule désignation de la qualité
L’appellation PVC SG5 décrit une famille générale de résines et ne garantit pas que toutes les sources se comportent de la même manière. Différents fabricants peuvent produire des résines de qualité SG5 avec des recettes de suspension, des systèmes d’initiateurs, des conditions d’élimination, des morphologies particulaires et un contrôle du séchage différents. Même chez un même fournisseur, des modifications de production peuvent déplacer la fenêtre pratique de transformation. C’est pourquoi la qualification repose généralement sur une combinaison d’examen documentaire, de comparaison d’échantillons conservés et d’essais contrôlés sur ligne, plutôt que sur la seule désignation de la qualité.
L’échantillonnage doit être effectué avec soin. Un seul sac ou un prélèvement effectué uniquement dans la couche supérieure d’un conteneur en vrac peut ne pas révéler une ségrégation ou une contamination. Lorsque la matière arrive en sacs, les inspections comprennent souvent l’intégrité de l’emballage, l’état des soudures et les signes d’exposition à l’humidité. Pour les réceptions en silo ou par citerne, la propreté du transfert, l’état de la ligne de déchargement et les dispositions relatives au transport dédié peuvent être importants. Une contamination croisée par d’autres poudres, des fines recyclées ou des résidus de cargaisons précédentes peut créer des défauts difficiles à retracer après le mélange.
Le stockage affecte également la qualité utilisable. La résine PVC doit généralement être conservée au sec, protégée de l’exposition directe aux intempéries et utilisée selon une rotation évitant que les stocks plus anciens ne soient recouverts par de nouvelles réceptions. Un emballage endommagé peut permettre l’absorption d’humidité et la pénétration de saletés. Une accumulation de poudre fine autour de la zone de stockage peut indiquer des pertes de manutention ou une abrasion des sacs, modifiant progressivement la composition effective de la matière qui atteint le mélangeur, en particulier lorsque les additifs sont dosés avec des tolérances étroites.
Interpréter les résultats d’essai sans leur faire dire plus qu’ils ne disent
Un résultat de spécification situé dans les limites ne signifie pas toujours que la résine se comportera de manière identique aux lots précédents. Inversement, une légère évolution d’une valeur de laboratoire ne prédit pas automatiquement une défaillance sur la ligne. L’approche utile repose sur la corrélation : il faut comparer les valeurs d’essai au comportement connu du procédé. Si une usine dispose d’historiques reliant une certaine plage de densité apparente ou un indicateur de porosité à une extrusion stable à une vitesse de vis donnée, cette relation est souvent plus utile qu’une interprétation théorique isolée.
Les essais de stabilité thermique doivent également être interprétés dans leur contexte. La tenue de la couleur au four ou la tendance à la déshydrochloration peuvent indiquer une sensibilité, mais la réponse de la composition finale dépend de la chimie des stabilisants, de l’équilibre de lubrification et du temps de séjour réel dans l’extrudeuse. Une résine acceptable dans un montage d’essai donné peut néanmoins mal se comporter si la ligne comporte des zones mortes, des sections fortement cisaillantes ou des températures de fusion élevées. L’historique du procédé fait partie de l’évaluation de la matière et ne doit pas être considéré comme un élément secondaire.
Certains laboratoires conservent des matières de référence provenant de lots précédemment acceptés et comparent les courbes de fusion ou de couple à ces standards conservés. Cette méthode peut être plus significative que l’évaluation isolée de l’échantillon actuel. Dans un environnement chimique diversifié, des références de produits sans rapport peuvent apparaître dans les systèmes d’inventaire, commeFluconazole CAS#86386-73-4, mais une séparation stricte de l’identification, des outils d’échantillonnage et des zones de stockage reste importante afin d’éviter que des traces de poudre ou une confusion d’étiquetage n’entrent dans le contrôle des matières premières PVC.
Points influençant la sécurité et la manutention autour de la résine
La résine PVC est une poudre fine ; la maîtrise des poussières mérite donc une attention particulière lors du déchargement, du transport et du chargement. Même lorsque la matière elle-même n’est pas considérée comme une poussière hautement réactive, la poudre en suspension peut créer des problèmes de propreté, d’inhalation et de visibilité. Les dépôts de poussière sur les moteurs, les chemins de câbles et les surfaces chaudes compliquent la maintenance et peuvent perturber les capteurs. Une ventilation locale, un transport en circuit fermé lorsque cela est possible et des méthodes de nettoyage rigoureuses sont plus fiables qu’un soufflage à l’air comprimé, qui tend à redistribuer la poudre dans la zone de travail.
Le risque de décomposition thermique est principalement associé à une surchauffe pendant la transformation ou à un contact accidentel avec des surfaces à haute température. Lorsque le PVC se dégrade, du chlorure d’hydrogène peut être libéré, ainsi que des produits de décomposition irritants. C’est pourquoi les arrêts de ligne avec un fourreau chaud plein nécessitent une réaction maîtrisée plutôt que des mesures improvisées. Si la qualité de la résine évolue et provoque un temps de séjour anormal ou un collage, le risque d’exploitation augmente en même temps que la génération de rebuts. L’évaluation de la matière et la sécurité du procédé sont ici directement liées.
Les conditions de transport méritent également une brève remarque. Un stockage prolongé dans des conteneurs chauds, des cycles répétés d’humidité ou un équipement de transfert en vrac mal nettoyé peuvent modifier l’état de la résine réceptionnée, même lorsque le lot de production initial était acceptable. Le contrôle à la réception doit donc prendre en compte la chaîne logistique et pas seulement le certificat du fournisseur. Un certificat conforme associé à une cargaison mal manipulée ne permet pas de rétablir l’état initial de la matière.
Signes pratiques d’une résine fiable pour tubes
Au quotidien, un lot fiable de PVC SG5 présente généralement un profil de comportement étroit et reproductible plutôt qu’une seule valeur remarquable. Le mélange à sec atteint le point final attendu sans agglomération inhabituelle. La charge de l’extrudeuse reste proche des valeurs établies. La matière fusionne dans la plage normale de température du fourreau et de vitesse de vis. La surface du tube, la structure de la paroi et l’aspect de l’extrémité coupée restent stables pendant la série. La réponse de la couleur et la tenue thermique restent conformes au système d’additifs connu. Lorsque l’un ou plusieurs de ces paramètres évoluent, l’analyse doit inclure la morphologie de la résine et le risque de contamination avant d’apporter des modifications importantes à la formulation.
C’est la raison pratique pour laquelle le PVC SG5 reste courant dans la production de tubes : il peut répondre aux exigences de l’extrusion rigide lorsque sa qualité est comprise en fonction du comportement de transformation et non uniquement de la spécification nominale. Plus la corrélation entre les données de la résine réceptionnée et la réponse réelle de la ligne est précise, plus il est facile de distinguer un réglage maîtrisable d’un problème de matière qui ne devrait pas être introduit dans la production continue.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

