


Guide de sélection de la résine PVC en suspension pour les profilés rigides et le moulage par injection
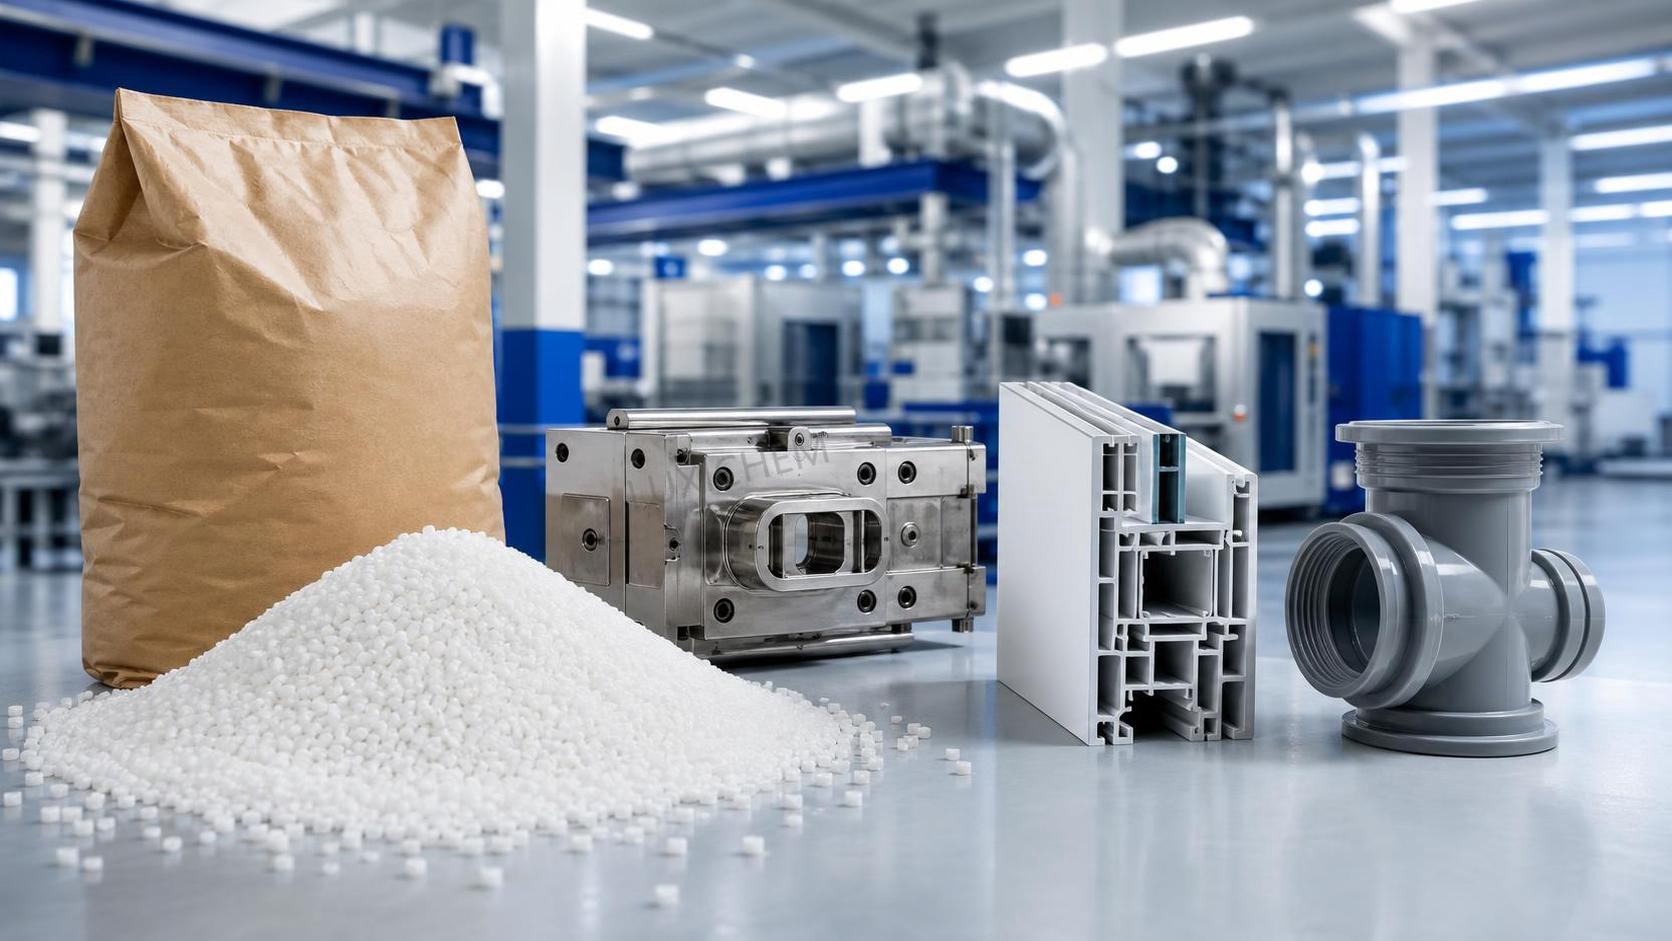
Pour les transformateurs qui travaillent avec des profilés en PVC rigide ou des pièces moulées par injection, le choix de la résine est rarement une décision théorique. Il influence directement la stabilité de la production, la pression à la filière, le comportement de fusion, la brillance, la résistance aux chocs et le taux de rebut. C’est pourquoi choisir la bonne résine PVC en suspension consiste moins à trouver une « qualité optimale » qu’à adapter le comportement de la résine aux réalités de vos équipements, de votre formulation et des exigences de vos produits.
En pratique, les acheteurs et les opérateurs commencent souvent par utiliser une qualité familière et ne la remettent en question que lorsque des problèmes apparaissent : plastification irrégulière, yeux de poisson, démoulage difficile, blancheur inconstante ou temps de cycle impossible à réduire. À ce stade, le problème ne se limite plus au coût du matériau. Il devient un problème d’efficacité de production. Une résine légèrement moins chère peut finalement coûter plus cher si elle réduit la fenêtre de transformation ou augmente le taux de rejet.
Pour les profilés rigides et le moulage par injection, la logique de sélection présente certains points communs, mais les priorités ne sont pas les mêmes. Les profilés exigent généralement une fenêtre de fusion stable, une masse volumique apparente constante, une bonne fluidité du mélange sec et une résistance à l’état fondu prévisible lors du passage dans la filière. Le moulage par injection accorde davantage d’importance au comportement d’écoulement, à la stabilité thermique dans des conditions de transformation brèves mais intenses, au remplissage du moule, à la qualité de surface des pièces et à la stabilité dimensionnelle après refroidissement. Considérer que ces deux applications peuvent fonctionner aussi bien avec la même qualité de résine constitue l’une des erreurs les plus courantes en matière d’approvisionnement et de planification de la production.
Ce que les utilisateurs cherchent réellement à décider
Lorsqu’une personne recherche un guide sur la résine PVC en suspension destinée à ces applications, la véritable question n’est généralement pas « qu’est-ce qu’une résine en suspension ? ». Elle se rapproche plutôt de celle-ci : quelle qualité fonctionnera de manière fiable sur ma ligne, produira des pièces conformes aux contrôles et évitera les problèmes de transformation prévisibles ?
Cette décision repose généralement sur quatre questions pratiques :
- Avec quelle facilité la résine pourra-t-elle être transformée sur les équipements actuels ?
- Permettra-t-elle d’obtenir les propriétés mécaniques et de surface requises ?
- Quel niveau d’ajustement de la formulation sera nécessaire ?
- La qualité de l’approvisionnement pourra-t-elle rester constante d’un lot à l’autre et au fil du temps ?
Ce sont des questions qui concernent les opérateurs et les acheteurs, et elles sont plus importantes que les descriptions génériques des qualités. Deux fournisseurs peuvent proposer une résine appartenant à une classification nominale similaire, alors que les performances réelles peuvent différer en raison de la distribution granulométrique, de la porosité, des matières volatiles résiduelles, du contrôle des impuretés et de la régularité des lots.
Commencer par l’application, et non par le catalogue
Les profilés rigides et les pièces en PVC moulées par injection peuvent tous deux utiliser une résine en suspension, mais ils ne « consomment » pas les propriétés de la résine de la même manière.
Pour les profilés rigides
Les profilés de fenêtres, les tuyaux à sections de type profilé, les planches de finition et autres formes rigides extrudées nécessitent généralement une résine assurant une plastification stable et une résistance à l’état fondu suffisante pour maintenir la forme après la sortie de la filière. Si la résine fusionne trop lentement, le profilé peut présenter une mauvaise finition de surface, une faible résistance ou des défauts internes. Si elle fusionne trop rapidement, le couple de transformation peut augmenter, la marge de stabilité thermique peut diminuer et la ligne peut devenir plus difficile à contrôler par temps chaud ou à des débits élevés.
Pour ce segment, les transformateurs accordent généralement une attention particulière à la valeur K ou au degré de polymérisation, à la masse volumique apparente, à la porosité et à la compatibilité avec le mélange sec. Une valeur K moyenne à élevée est souvent privilégiée pour l’extrusion rigide, car elle peut contribuer à la résistance et à la rigidité. Toutefois, la plage idéale dépend de la conception de la ligne, de la configuration de la vis, du système de lubrifiants et de l’utilisation éventuelle d’un taux élevé de charges.
Pour le moulage par injection
Le moulage par injection du PVC destiné aux raccords, aux pièces électriques, aux composants industriels ou aux articles rigides spéciaux nécessite généralement un remplissage plus facile du moule et un écoulement plus propre de la matière fondue sous une exposition thermique maîtrisée. La résine doit pouvoir être transformée suffisamment rapidement pour éviter une mauvaise reproduction des détails ou des problèmes de lignes de soudure, sans toutefois devenir si sensible à la chaleur qu’une dégradation commence pendant le temps de séjour. Une qualité qui fonctionne bien en extrusion peut sembler trop « rigide » en injection si la machine ou le moule n’est pas optimisé pour cette résine.
Autrement dit, la même caractéristique de la résine qui favorise le maintien de la forme lors de l’extrusion de profilés peut parfois nuire à un remplissage rapide et uniforme du moule.
Les propriétés de la résine qui méritent la plus grande attention
De nombreuses discussions d’approvisionnement se concentrent encore trop étroitement sur un seul paramètre, généralement la valeur K. Celle-ci est utile, mais elle ne suffit pas. Pour prendre de véritables décisions de production, il est important de tenir compte d’un ensemble plus large d’indicateurs.
Parmi ceux-ci, la valeur K reste le point de référence le plus visible, mais elle doit être considérée comme un filtre initial et non comme la réponse finale. Deux résines ayant des valeurs K similaires peuvent se comporter très différemment en matière de couple d’extrusion, de temps de fusion et d’aspect final de la pièce.
Comment les transformateurs de profilés rigides doivent évaluer une qualité
Pour les lignes de profilés, une résine adaptée montre généralement sa valeur par sa tolérance aux variations. Les opérateurs recherchent en général une qualité permettant de maintenir une production stable malgré les variations normales de la température ambiante, des conditions de mélange et de la vitesse de ligne. Une résine qui ne fonctionne correctement que dans une plage de réglages étroite peut sembler acceptable lors d’un essai fournisseur, mais créer des difficultés en production quotidienne.
Plusieurs signes indiquent qu’une qualité est bien adaptée aux profilés rigides :
- Le mélange sec est alimenté régulièrement, sans pontage ni ségrégation évidents
- La fusion se développe de manière constante, sans brusques pics de couple
- La surface du profilé reste régulière aux débits pratiques
- Le calibrage sous vide et le refroidissement en aval restent stables
- Les sections finies conservent leur précision dimensionnelle et leur résistance aux chocs
Il convient de se méfier de l’hypothèse selon laquelle « un poids moléculaire plus élevé signifie toujours une meilleure résistance ». En production réelle de profilés, si la résine rend la fusion trop difficile, la ligne peut compenser par une transformation plus agressive ou par des modifications de formulation, ce qui peut annuler le gain de performance attendu. Les propriétés mécaniques ne sont pas déterminées par la seule spécification de la résine ; elles résultent de l’interaction entre la résine, le système de stabilisants, les lubrifiants, les charges, les conditions de transformation et le contrôle du refroidissement.
C’est également pourquoi les essais sur ligne ne doivent pas être évalués sur la base d’un seul poste de fonctionnement sans incident. Un bon essai vérifie la régularité du débit, l’aspect des bords coupés, la fréquence de nettoyage de la vis, la stabilité de la couleur et le maintien de la stabilité du procédé après changement de lot de matières premières.
Comment les mouleurs par injection doivent envisager la sélection
Pour le moulage par injection, une évaluation pratique commence par le moule et la machine, et non par la seule fiche technique de la résine. La conception du seuil, l’équilibrage des canaux, l’état du fourreau, la géométrie de la vis et le temps de séjour influencent tous le type de comportement de résine pouvant être exploité. Une qualité qui semble s’écouler facilement sur le papier peut tout de même provoquer un jaunissement ou un collage si la machine comporte des zones mortes ou si le cycle est trop long.
Pour les mouleurs, la résine PVC en suspension privilégiée permet souvent d’obtenir :
- Une plastification prévisible et des temps de cycle courts et stables
- Un remplissage propre de l’empreinte sans pression d’injection excessive
- Un démoulage acceptable des pièces et une bonne finition de surface
- Une faible tendance aux marques de brûlure ou aux traînées de dégradation
- Une répétabilité dimensionnelle après refroidissement et conditionnement
Si l’application concerne des raccords ou des pièces soumises à la pression, aux chocs ou à une charge électrique, le choix de la résine doit également être vérifié par rapport à la norme requise pour la pièce finie. Certaines propriétés dépendent fortement de la formulation et de la conception de la pièce. Les qualités « à usage général » peuvent donc devenir risquées si les exigences de l’utilisation finale sont plus élevées que ne le laisse entendre l’échange avec le fournisseur.
Les points sur lesquels acheteurs et opérateurs sont souvent induits en erreur
Une idée reçue courante consiste à penser qu’une résine largement utilisée sur le marché constitue automatiquement l’option la plus sûre. En réalité, les qualités largement commercialisées sont souvent choisies pour leur polyvalence, et non parce qu’elles sont optimisées pour chaque ligne. La polyvalence est utile, mais elle ne signifie pas nécessairement une parfaite adéquation.
Une autre hypothèse fragile est que la modification des stabilisants ou des lubrifiants peut toujours compenser une résine mal adaptée. L’ajustement de la formulation peut aider, parfois de manière importante, mais il a ses limites. Si le comportement fondamental de la résine ne correspond pas au procédé, les opérateurs finissent souvent par traiter les symptômes au lieu de résoudre le problème à la source.
Il convient également de remettre en question une habitude d’approvisionnement : évaluer principalement la résine selon son prix livré par tonne. Pour les applications de profilés et de moulage par injection, l’indicateur le plus utile est généralement le coût total de production. Celui-ci comprend le taux de production, les rebuts, la consommation d’énergie, la fréquence de nettoyage, les arrêts et les réclamations des clients liées à la variabilité des pièces. Une résine légèrement plus chère mais fonctionnant de manière stable peut constituer l’option la moins coûteuse sur un mois ou un trimestre.
L’évaluation du fournisseur est aussi importante que la sélection de la qualité
Dans les achats de produits chimiques B2B, le nom de la qualité ne suffit pas. Les opérateurs doivent demander à quel point le procédé de fabrication du fournisseur est stable, si la variabilité entre les lots est strictement maîtrisée et comment le support technique est assuré lorsque le comportement de la ligne évolue. Cela est particulièrement important pour les utilisateurs qui gèrent plusieurs usines ou fournissent des clients ayant des exigences strictes en matière de constance.
Les questions utiles à poser au fournisseur comprennent notamment :
- Quelle est la régularité des principaux paramètres de la résine sur les derniers lots de production ?
- Quelles méthodes d’essai sont utilisées pour la libération qualité ?
- Des échantillons représentatifs issus de la production standard, et pas uniquement du matériel d’essai, peuvent-ils être fournis ?
- Quelle est la procédure de réponse si le comportement de la résine évolue après la livraison commerciale ?
- Des documents de conformité ou des déclarations spécifiques à l’application sont-ils disponibles lorsque cela est nécessaire ?
Pour les fabricants orientés vers l’exportation, la fiabilité de la documentation et de la logistique peut être presque aussi importante que les performances de la résine. Un retard d’expédition, une incohérence de l’emballage ou des documents de conformité incomplets peuvent perturber la production aussi sérieusement qu’un problème de transformation.
Dans le cadre plus large de l’approvisionnement en produits chimiques, les entreprises qui gèrent diverses matières premières peuvent aider les acheteurs à simplifier la gestion des fournisseurs pour plusieurs catégories. Dans ce contexte, certaines équipes d’achat évaluent également des intrants spéciaux sans lien direct avec les polymères principaux. Par exemple, lors de l’évaluation de la capacité de coordination d’un fournisseur, un acheteur peut examiner la régularité avec laquelle le même partenaire gère des produits de niche tels queIndole-3-Butyric Acid CAS#133-32-4 parallèlement à des matériaux industriels à plus gros volume. Il ne s’agit pas d’un chevauchement de produits, mais de la capacité du fournisseur à maintenir une discipline documentaire, un contrôle des livraisons et une bonne qualité de communication pour différentes gammes de produits.
Une méthode d’essai pratique avant de changer de qualité
Avant d’approuver une nouvelle résine pour la production complète, les transformateurs doivent éviter de se fier à un seul essai en laboratoire ou à un court passage sur machine. Une structure d’essai plus utile comprend à la fois des observations du procédé et des pièces finies.
Une séquence d’évaluation pertinente comprend généralement :
- Vérifier la cohérence des certificats et les principaux indicateurs physiques sur plusieurs lots d’échantillons
- Faire fonctionner d’abord la résine avec la formulation existante, avant d’optimiser les additifs
- Enregistrer le couple, le comportement de fusion, la température de la matière fondue, le débit et l’aspect
- Mesurer les principales propriétés finales pertinentes pour l’application
- Comparer la fréquence de nettoyage, le taux de rebut et les besoins d’intervention de l’opérateur
- Répéter l’essai dans des conditions de débit ou de température ambiante au moins légèrement différentes
Cela est important, car certaines qualités semblent acceptables lors d’un échantillonnage soigneusement supervisé, mais deviennent instables lorsque la production reprend son rythme normal et que la surveillance est moins étroite. L’objectif est de vérifier si la résine peut tolérer les variations ordinaires de l’usine.
Les points à surveiller dans la prise de décision actuelle
Pour de nombreux acheteurs, la question du marché n’est plus seulement « quelle qualité de résine fonctionne ? ». Elle est également « quelle qualité peut rester disponible, conforme et suffisamment stable pour soutenir les engagements envers les clients ? ». Cela nécessite une double attention : surveiller d’une part les performances du procédé et, d’autre part, la continuité de l’approvisionnement.
Selon la région et l’utilisation finale, les utilisateurs peuvent également devoir vérifier les restrictions ou déclarations relatives au monomère résiduel, aux métaux lourds présents dans les systèmes de stabilisants, à l’aptitude au contact alimentaire ou aux exigences de conformité liées à la construction【待核实】. Ces exigences ne s’appliquent pas partout sous la même forme à tous les marchés, mais elles peuvent déterminer si une résine techniquement exploitable est acceptable sur le plan commercial.
Pour les opérateurs et les équipes d’achat, le meilleur cadre de décision est généralement simple : définir la véritable fenêtre de transformation, identifier les propriétés de la pièce finie qui ne peuvent être compromises, puis choisir la résine PVC en suspension qui fonctionne de manière fiable dans ces limites. Cette approche est plus lente que l’achat fondé uniquement sur les habitudes ou le prix, mais c’est généralement celle qui résiste le mieux lorsque la pression de production commence à se faire sentir.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

