


Qu’est-ce qui définit une résine thermoplastique dans le compoundage industriel
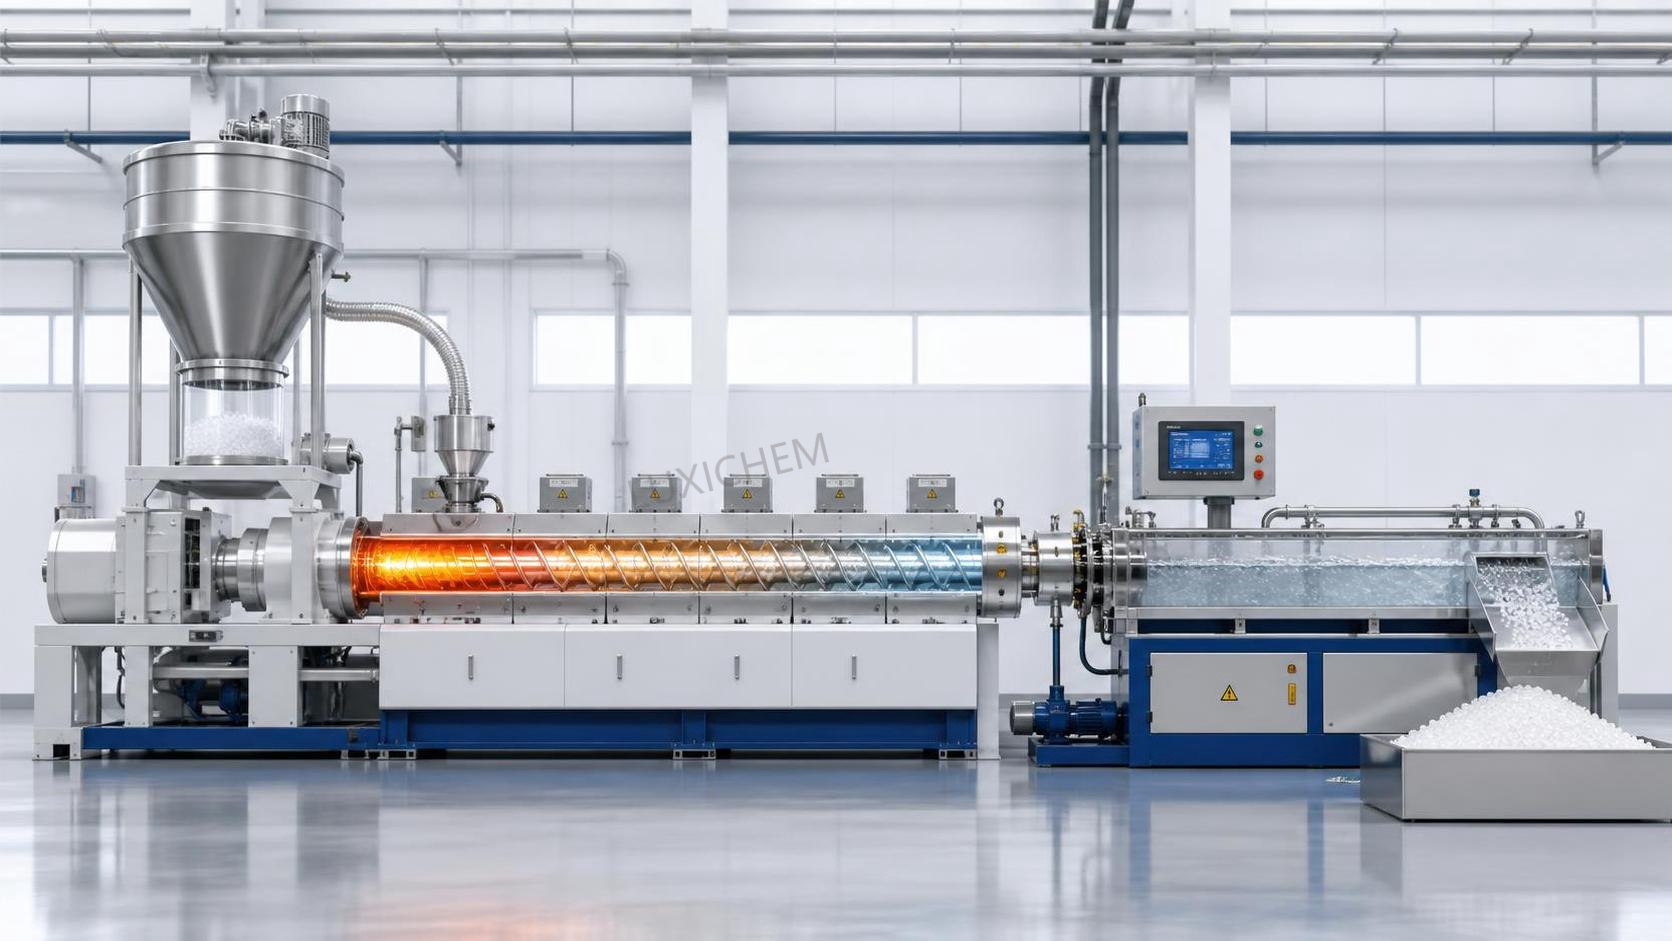
Une résine thermoplastique utilisée dans la formulation industrielle se définit avant tout par un comportement pratique : elle se ramollit lorsqu'elle est chauffée, s'écoule dans les conditions de transformation, puis se solidifie à nouveau en refroidissant, sans subir de durcissement chimique permanent. Ce cycle répétable de fusion et de solidification la distingue des matériaux thermodurcissables, qui forment des structures réticulées irréversibles lors du durcissement. Sur une ligne de formulation, cette différence influence tous les aspects du procédé, du réglage des doseurs et de la température du fourreau à la qualité des granulés, au recyclage des chutes de rives et à la tolérance au temps de séjour pendant la production.
Le terme implique également un équilibre spécifique entre la structure moléculaire et le comportement lors de la transformation. Une résine thermoplastique doit posséder des chaînes polymères capables de se déplacer les unes par rapport aux autres lorsqu'une chaleur suffisante est appliquée, tout en restant suffisamment stables pour conserver leurs propriétés utiles après des expositions thermiques répétées dans une plage contrôlée. Si les chaînes se dégradent trop facilement, la résine peut présenter une décoloration, des émissions d'odeurs, une perte de viscosité ou des pièces finies fragiles. Si la matière fondue est trop rigide, la dispersion des charges et des additifs devient difficile. Si elle est trop fluide, le contrôle dimensionnel et les performances mécaniques peuvent être affectés. En formulation, la résine est rarement évaluée sur la seule base de sa chimie ; elle l'est surtout en fonction de sa capacité à accepter de manière constante les modifications de formulation et à circuler correctement dans les opérations d'extrusion, de granulation, de moulage ou de transformation en film.
Qu'est-ce qui confère à une résine son caractère thermoplastique
Au niveau polymère, une résine thermoplastique est généralement constituée de chaînes linéaires ou ramifiées présentant une réticulation permanente limitée ou inexistante. Cette structure permet la réversibilité thermique. Les familles courantes comprennent le polyéthylène, le polypropylène, le polystyrène, le polychlorure de vinyle, le polyamide, le polycarbonate, le PET, le PBT et les mélanges techniques. Certaines sont semi-cristallines, ce qui signifie que des régions ordonnées se forment lors du refroidissement ; d'autres sont amorphes, avec une organisation moléculaire moins ordonnée. Cette distinction est importante, car le profil de ramollissement, le retrait, la transparence, la résistance aux chocs et la résistance chimique dépendent souvent de la capacité de la résine de base à cristalliser.
Dans la formulation industrielle, la résine de base n'est pas simplement un support neutre. Elle détermine la fenêtre de transformation. Une résine semi-cristalline peut nécessiter un contrôle plus strict du refroidissement et de l'humidité, tandis qu'une qualité amorphe peut offrir des avantages optiques ou dimensionnels plus larges. La caractéristique déterminante reste la possibilité de retraiter thermiquement la matière, mais en pratique, une résine n'est réellement utile que si ce comportement demeure prévisible sous l'effet du cisaillement, de la chaleur et de la charge en additifs.
L'écoulement à l'état fondu fait partie des premières propriétés examinées. Il donne une indication approximative de la facilité avec laquelle la résine sera transformée dans des conditions d'essai données. Une qualité présentant un débit de fusion plus élevé peut bien remplir les sections minces ou faciliter la dispersion des pigments, mais elle peut également refléter une masse moléculaire plus faible et une ténacité réduite dans certains systèmes. Une qualité présentant un débit de fusion plus faible peut améliorer la résistance ou la résistance à la fissuration sous contrainte environnementale, mais elle peut nécessiter davantage de couple, une pression plus élevée ou une conception de vis adaptée. En formulation, choisir une résine uniquement sur la base du débit de fusion conduit souvent à des erreurs, car les additifs peuvent modifier considérablement le comportement apparent d'écoulement.
Comment les formulateurs évaluent réellement l'aptitude d'une résine
Dans une usine, une résine thermoplastique se définit moins par une formulation théorique que par sa capacité à faire passer une formulation dans un procédé stable. Son aptitude dépend souvent de six facteurs interdépendants : la stabilité thermique, la rhéologie, la compatibilité avec les additifs, la sensibilité à l'humidité, les performances en aval et le comportement lors du stockage avant utilisation.
La stabilité thermique détermine si la résine peut supporter le profil de température du fourreau et l'historique de cisaillement sans se dégrader. Le PVC, par exemple, nécessite une stabilisation thermique soigneuse, car il peut se décomposer s'il est mal traité. Le polyamide et le PET peuvent exiger un séchage, car l'humidité peut hydrolyser le polymère à la température de transformation. Les polyoléfines sont généralement plus faciles à transformer du point de vue de l'humidité, mais l'oxydation lors de temps de séjour prolongés peut néanmoins réduire leurs performances.
La rhéologie est importante, car la formulation ne consiste pas en un simple chauffage statique. La matière est soumise au cisaillement dans les vis, les blocs de malaxage, les mélangeurs et les filières. Une résine qui semble acceptable sur une fiche technique peut se comporter médiocrement lorsqu'elle est chargée de charges minérales, de retardateurs de flamme, de fibres de verre ou d'un concentré pigmentaire élevé. La formulation composée peut présenter des à-coups, emprisonner des substances volatiles ou montrer une mauvaise intégrité du jonc lors de la granulation.
La compatibilité avec les additifs constitue un autre critère pratique. Certaines résines acceptent les colorants, les lubrifiants, les antioxydants, les modifiants d'impact et les charges avec une dispersion relativement simple. D'autres nécessitent des agents de couplage, des compatibilisants ou des conditions de transformation modifiées afin d'éviter la séparation de phases ou une faible adhésion interfaciale. Lorsque des polymères différents sont mélangés, le matériau obtenu reste thermoplastique s'il demeure transformable à l'état fondu, mais son utilité dépend de la stabilité de sa morphologie pour l'application prévue.
La sensibilité à l'humidité est fréquemment sous-estimée. Une résine peut être strictement thermoplastique tout en donnant de mauvais résultats si le séchage est négligé. Le PET, le PBT, le TPU et de nombreux polyamides peuvent perdre de la masse moléculaire pendant la transformation à l'état fondu lorsque l'humidité résiduelle est trop élevée. La conséquence peut ne pas être visible au niveau de la trémie. Elle peut apparaître plus tard sous forme de fragilité, de viscosité irrégulière, de voile, de lignes de soudure faibles ou de mauvaises caractéristiques olfactives.
Le comportement lors de la transformation fait partie de la définition
La formulation industrielle transforme la définition en comportement mesurable. Une résine thermoplastique doit tolérer une plage de température pratique suffisamment large pour fondre, se mélanger et être évacuée sans décomposition fréquente. Elle doit présenter des caractéristiques d'alimentation constantes sous forme de granulés, de poudre ou de matière broyée. La masse volumique apparente, la géométrie des granulés, la génération de poussières et la tendance à former des voûtes dans la trémie peuvent toutes modifier la stabilité de la ligne. Par exemple, les poudres fines peuvent être alimentées de manière irrégulière et nécessiter une agitation ou une stratégie d'alimentation latérale, tandis que les granulés glissants peuvent faire déborder un doseur si le dosage n'est pas contrôlé avec soin.
La sensibilité au cisaillement constitue une autre ligne de démarcation. Certaines résines se transforment bien sous un mélange intensif et dispersent proprement de fortes charges d'additifs. D'autres perdent de la masse moléculaire ou forment des gels lorsqu'elles sont soumises à la même configuration de vis. C'est pourquoi la conception de la vis, la position de la mise à l'air et les points d'ajout des additifs sont choisis en fonction de la résine, plutôt que considérés comme des réglages universels. Un matériau nécessitant des additifs liquides, des modifiants au peroxyde ou des intermédiaires réactifs peut exiger une alimentation par étapes afin d'éviter une surchauffe localisée ou des réactions secondaires indésirables. Dans certaines formulations, un intermédiaire tel que 1,4-Benzoquinone CAS#106-51-4 peut apparaître dans un contexte plus large de traitement chimique ; ses conditions de manipulation doivent rester distinctes des hypothèses applicables à la formulation thermoplastique standard alimentée en granulés.
Le temps de séjour révèle souvent si une résine est suffisamment robuste pour un usage industriel. Une résine thermoplastique stable peut généralement tolérer les variations normales de débit et les phases de démarrage sans dommage visible immédiat. Une résine moins stable peut se carboniser, former des gels, fumer ou produire des points noirs lors de courtes interruptions. C'est pourquoi les procédures d'arrêt, le choix de la purge et les températures de maintien du fourreau font partie des aspects opérationnels de la définition de la résine, et pas seulement des tâches d'entretien.
Performances après formulation
Une résine de base trouve sa place dans un composé lorsque ses propriétés finales restent cohérentes après l'introduction des charges et des additifs. La résistance mécanique, la résistance aux chocs, la rigidité, la dureté, la température de déformation sous charge, la qualité de surface et la résistance chimique sont toutes influencées par la matrice résineuse. Les charges peuvent accroître la rigidité, mais réduire la résistance aux chocs. Les plastifiants peuvent améliorer la flexibilité, mais affecter la résistance à l'extraction et le comportement dimensionnel à long terme. Les fibres de verre peuvent augmenter la résistance tout en rendant l'orientation de l'écoulement plus importante dans la conception de la pièce.
La résistance chimique doit être interprétée dans son contexte. Une résine thermoplastique peut résister aux acides dilués tout en échouant dans des environnements oxydants, ou supporter l'eau et les sels tout en gonflant au contact des hydrocarbures. Dans les applications liées à l'alimentation, à l'agriculture et aux produits chimiques courants, le profil d'exposition peut inclure des huiles, des tensioactifs, des agents nettoyants, des engrais ou des cycles de lavage répétés. Le choix de la résine dépend donc des conditions réelles de contact, de la température, de l'état de contrainte et de la durée, plutôt que d'une affirmation générale selon laquelle un polymère serait « résistant aux produits chimiques ».
Les propriétés électriques, les odeurs, la stabilité de la couleur et les substances extractibles peuvent également être importantes selon l'utilisation finale. Une résine facile à formuler peut néanmoins être inadaptée si elle jaunit sous l'effet de la chaleur de transformation, retient des substances volatiles résiduelles ou interagit avec des parfums ou des principes actifs dans les systèmes d'emballage et de distribution. Il ne s'agit pas de questions secondaires. Elles déterminent souvent si une formulation passe des essais pilotes à la production courante.
Malentendus courants
Une erreur fréquente consiste à supposer que toute résine pouvant fondre est également recyclable en pratique. Le comportement thermoplastique permet le retraitement, mais les expositions thermiques répétées peuvent néanmoins réduire la masse moléculaire, modifier la couleur ou altérer les propriétés d'impact. La gestion de la matière broyée nécessite donc des limites, des règles de séparation et une traçabilité par famille de résine et par formulation.
Une autre confusion consiste à considérer les termes résine et composé comme interchangeables. La résine est la base polymère. Le composé est le matériau formulé après incorporation des additifs, des charges, des renforts, des pigments, des stabilisants et des auxiliaires de transformation. Un mauvais résultat est souvent attribué à la résine alors que le véritable problème réside dans l'interaction entre additifs, un séchage insuffisant, la précision du doseur ou les conditions de refroidissement.
On a également tendance à penser qu'une température de transformation plus élevée améliore toujours le mélange. En réalité, une température excessive peut d'abord réduire la viscosité tout en accélérant l'oxydation, l'hydrolyse, la déhydrochloruration ou d'autres mécanismes de dégradation. Une meilleure dispersion peut parfois être obtenue en modifiant les éléments de vis, la séquence d'alimentation ou la mise à l'air, plutôt qu'en ajoutant simplement de la chaleur.
Une autre erreur apparaît lors de l'examen des spécifications : sélectionner une résine thermoplastique sur la base d'une seule propriété principale, telle que la résistance à la traction ou l'indice de fluidité à chaud. La formulation industrielle exige une vision combinée des propriétés. Une résine présentant le bon écoulement mais une mauvaise stabilité thermique peut échouer sur la ligne. Une autre offrant une bonne rigidité mais une mauvaise compatibilité avec les additifs peut provoquer une séparation de phases, de l'exsudation, des dépôts sur les plaques ou une apparence irrégulière des granulés.
Le stockage, le transport et la manipulation influencent les résultats
La définition ne s'arrête pas à la chimie du polymère, car l'état physique avant la transformation modifie le résultat. Les granulés ou les poudres peuvent absorber l'humidité, retenir de la poussière, se compacter pendant le stockage ou se séparer selon la taille des particules pendant le transport. Les sacs, doublures, conteneurs souples et silos doivent être adaptés à la sensibilité de la résine à l'humidité, à la contamination et à la formation de mottes. Les variations de température pendant le transport peuvent créer de la condensation, notamment lorsqu'une matière froide est déplacée dans un air chaud et humide. Si cette humidité atteint une résine hygroscopique et que le séchage est omis, le composé obtenu peut sembler acceptable au départ, puis se dégrader lors d'essais ou d'opérations de transformation ultérieurs.
La maîtrise de la contamination est tout aussi importante. Le mélange croisé entre des qualités transparentes et colorées, des flux destinés au contact alimentaire et ceux qui ne le sont pas, des composés ignifugés et standard, ou des systèmes chargés et non chargés peut créer des problèmes persistants de nettoyage. Certaines résines thermoplastiques sont faciles à éliminer par purge. D'autres adhèrent aux vis et aux zones mortes, ralentissant les changements de matière et augmentant la quantité de matière non conforme produite au démarrage.
Comment déterminer si une résine convient à une opération de formulation
La définition la plus fiable est opérationnelle : une résine thermoplastique appropriée est une résine qui peut être fondue, mélangée, refroidie, granulée et transformée tout en respectant le profil de propriétés requis. Cela signifie qu'il faut examiner non seulement la famille de résine, mais aussi les besoins de séchage, la plage de température de fusion, la tolérance au cisaillement, la compatibilité avec les additifs, les exigences de mise à l'air, le taux de charge prévu et les conditions auxquelles l'article final sera exposé pendant son utilisation.
Lorsque deux résines candidates semblent similaires sur le papier, de petites différences dans la distribution des masses moléculaires, le système de stabilisation, la forme des granulés ou les substances volatiles résiduelles peuvent entraîner des comportements très différents dans l'usine. Des essais sont souvent menés pour observer le couple, la stabilité de la pression, la dérive de couleur, l'accumulation sur la filière, la rupture du jonc, la poussière des granulés et l'apparence de la pièce. Ces observations sont souvent plus utiles qu'une désignation de catégorie générale.
Ainsi, ce qui définit une résine thermoplastique dans la formulation industrielle n'est pas une simple phrase issue de la science des polymères, même si cette science constitue le point de départ. Il s'agit de la combinaison d'une transformation réversible à l'état fondu, d'une stabilité moléculaire dans les conditions de fabrication, d'une compatibilité avec les composants de la formulation et de performances constantes lors de l'utilisation finale, après que le matériau a été formulé en un produit pratique.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

