


Contrôle de la viscosité de la résine en pâte PVC pour tissus enduits et cuir artificiel
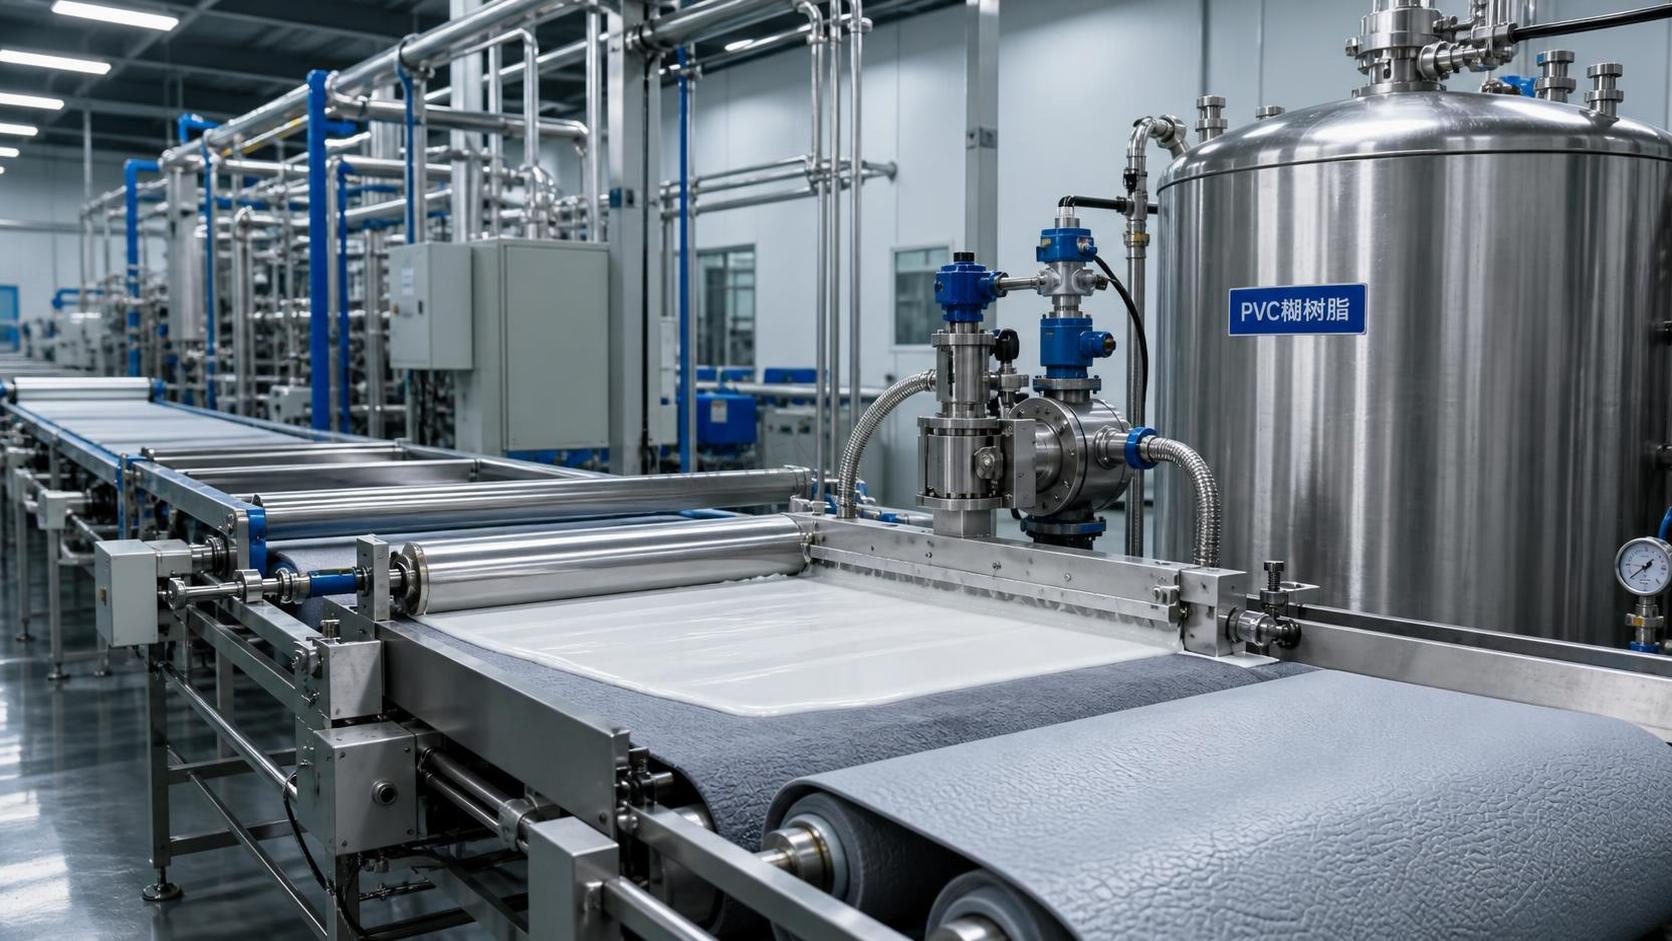
Lorsque le tissu enduit ou le cuir artificiel présente des stries, des piqûres, un transfert de grain irrégulier ou des variations de poids de revêtement, le problème commence souvent par la viscosité de la résine en pâte PVC. Une pâte trop épaisse peut ne pas se niveler avant la gélification ; une pâte trop fluide peut couler, imprégner excessivement le textile ou perdre la netteté des bords. L'objectif pratique n'est pas simplement d'obtenir une faible valeur de viscosité. Il s'agit d'un profil rhéologique stable et reproductible, adapté à la tête d'enduction, au substrat, à la vitesse de ligne et à l'aspect final requis.
En production, les opérateurs ressentent généralement le problème avant que le rapport de laboratoire ne le confirme. La lame commence à tirer. L'enduction paraît acceptable au début d'un poste, mais devient rugueuse après le remplissage d'une cuve. Le grain d'un papier de démoulage ne se reproduit plus nettement. Il ne s'agit pas toujours de problèmes liés à la résine, mais la qualité de résine, l'absorption du plastifiant, la température, l'historique de mélange et la compatibilité des additifs doivent être vérifiés conjointement avant de modifier la formule.
Pourquoi la résine en pâte PVC se comporte différemment sur les lignes de tissu et de cuir artificiel
Le plastisol PVC est une dispersion de fines particules de résine dans un plastifiant, généralement complétée par des stabilisants, pigments, charges et additifs de transformation. Son écoulement varie sous cisaillement : il peut paraître épais au repos, devenir plus facile à pomper ou à enduire en mouvement, puis retrouver sa viscosité après repos. Ce comportement est utile lorsqu'il est maîtrisé. Il devient problématique lorsqu'il varie trop d'un lot à l'autre ou pendant une production.
Le tissu enduit et le cuir artificiel imposent également des exigences différentes à la pâte. Un textile à tissage ouvert peut nécessiter une pénétration suffisante pour assurer l'ancrage, mais une pénétration excessive peut rendre l'envers rigide, lourd ou visiblement irrégulier. Une structure de cuir artificiel avec support en mousse peut nécessiter une pâte onctueuse et contrôlée, qui couvre de manière homogène sans affaisser la couche cellulaire. Pour une couche de finition embossée contre un papier de démoulage, le nivellement doit se produire assez rapidement pour reproduire le grain, mais la pâte ne doit pas s'écouler si librement qu'elle adoucit les détails fins.
Une règle de travail utile est la suivante : sélectionnez d'abord la plage de viscosité correspondant à la méthode d'enduction, puis ajustez la formulation dans cette plage. Ne commencez pas par rechercher une valeur de viscosité unique copiée d'une autre usine. Une valeur mesurée avec une broche, une vitesse, une température ou un temps de repos différents ne constitue pas un objectif de production direct.
Commencez par la qualité de résine, et non par l'ajout de diluant
De nombreuses corrections de viscosité échouent parce que l'équipe commence à ajouter davantage de plastifiant avant de confirmer que la résine convient à l'application. Les qualités de résine en pâte PVC varient selon la distribution granulométrique, la porosité, le traitement de surface et le comportement d'absorption du plastifiant. Ces propriétés influencent la viscosité initiale, l'augmentation de viscosité pendant le stockage et l'équilibre entre fluidité et consistance.
Pour une enduction par étalement lisse, une qualité de dispersion à faible viscosité peut aider à obtenir un nivellement net et à réduire la pression de la tête d'enduction. Pour les applications couteau sur rouleau nécessitant un bon contrôle des bords ou un dépôt plus épais, une qualité offrant davantage de consistance peut être préférable. Les couches de base de cuir artificiel nécessitent souvent une formulation qui reste stable pendant le mélange, le transfert, l'enduction et la gélification, et pas seulement une formulation qui paraît fluide immédiatement après préparation.
Si une pâte devient anormalement épaisse peu après le mélange, n'en déduisez pas que davantage de plastifiant est la seule solution. Vérifiez si le lot de résine absorbe le plastifiant différemment, si la température de mélange a trop augmenté ou si la pâte a subi un cisaillement excessif. Dans certains systèmes, une dispersion énergique réduit d'abord la viscosité apparente, mais favorise une augmentation ultérieure de viscosité. Une amélioration temporaire sur la ligne peut devenir un problème de stockage ou de poste suivant.
Contrôlez les quatre variables qui influencent le plus la viscosité
Le moyen le plus rapide de résoudre les problèmes consiste à dissocier les variables plutôt qu'à en modifier plusieurs à la fois. Dans la plupart des opérations d'enduction, quatre facteurs expliquent une grande part des changements rhéologiques inattendus.
- Type et ratio de plastifiant. Les plastifiants ne font pas que fluidifier le mélange. Leur pouvoir de solvatation, leur compatibilité et leur vitesse d'absorption influencent à la fois la viscosité initiale et la stabilité à long terme. Une formulation peut sembler correcte après mélange, mais s'épaissir après plusieurs heures à mesure que la résine continue d'absorber le plastifiant.
- Température. Une pâte chaude présente généralement une viscosité plus faible qu'une pâte froide. Une variation de température d'entrepôt, de chaleur de mélange ou de recirculation de cuve peut créer un trompeur « problème de formule ». Mesurez et enregistrez la température de la pâte à chaque contrôle de viscosité.
- Séquence et énergie de mélange. L'ordre d'ajout de la résine, du plastifiant, de la pâte pigmentaire, des charges et des additifs est important. Un mauvais mouillage laisse des agglomérats et un écoulement instable ; un cisaillement excessif peut chauffer le lot et modifier son comportement ultérieur.
- Charges et additifs. Le carbonate de calcium, les pigments, les agents moussants, les modificateurs de viscosité et les dispersants influencent tous la rhéologie. Un changement de charge peut modifier non seulement la viscosité, mais aussi la résistance à l'affaissement, la porosité, le toucher et les performances mécaniques après fusion.
L'objectif n'est pas d'éliminer complètement les variations. Il est de savoir quelle variation est acceptable et laquelle annonce un défaut d'enduction. Un procédé stable enregistre les numéros de lots de matières premières, le temps de mélange, la température du lot, les conditions d'essai de viscosité et le temps écoulé après mélange. Sans ces enregistrements, les équipes effectuent souvent des ajustements répétés à partir de comparaisons incomplètes.
Une routine pratique de contrôle de la viscosité en atelier
Avant d'ajuster une cuve complète de production, réalisez un petit essai contrôlé. Identifiez la résine, le système de plastifiants, le niveau de charge et le système d'additifs. Mesurez la viscosité à une température définie après une période de repos définie. Enduisez ensuite un substrat représentatif dans les conditions normales de ligne. Le résultat sur le substrat importe davantage qu'un chiffre isolé.
Une routine efficace peut être organisée autour de trois points de contrôle :
Lors de la préparation du lot : vérifiez que la résine est introduite à un débit contrôlé dans la phase liquide et que les particules sèches sont entièrement mouillées. Raclez les parois de la cuve et les zones mortes avant la mesure finale de viscosité. Un échantillon prélevé en surface peut ne pas représenter le contenu global de la cuve.
Avant l'enduction : laissez la pâte reposer si le procédé exige un dégazage et une récupération rhéologique. Vérifiez la présence d'air emprisonné, en particulier après une dispersion à grande vitesse. De fines bulles peuvent devenir des piqûres ou des cratères après chauffage, même si la pâte semblait lisse dans le récipient.
Pendant la production : surveillez le poids de revêtement, l'accumulation aux bords, la brillance de surface et l'aspect immédiatement après la tête d'enduction. N'attendez pas uniquement l'inspection des rouleaux finis. Une variation progressive de la pression de lame ou de la charge de pompe avertit souvent plus tôt qu'un défaut visible.
Pour les opérateurs, la réponse directe la plus utile est simple : ajustez la viscosité par petites étapes documentées et laissez au système le temps de s'équilibrer avant d'évaluer la correction. Un ajout rapide de plastifiant peut masquer la cause d'origine et créer un écoulement excessif plus tard dans la production.
Interpréter correctement les défauts courants
Les stries ou nervures peuvent indiquer un nivellement insuffisant, une mauvaise dispersion, une contamination sur la lame ou le rouleau, ou une pâte devenue trop structurée au repos. Réduire la viscosité peut aider, mais cela ne résoudra pas un bord de lame endommagé ou une tête d'enduction mal nettoyée.
L'affaissement et l'inondation des bords indiquent généralement une consistance insuffisante à faible cisaillement, un excès de plastifiant, une température excessive ou un contrôle thixotrope inadéquat. Ce phénomène est particulièrement courant lorsqu'une formule développée pour une enduction plate sur papier de démoulage est transférée vers un substrat textile plus absorbant.
Les piqûres et cratères sont fréquemment attribués à la viscosité, mais l'air emprisonné, l'humidité, la contamination et des conditions de four inadaptées doivent également être examinés. Si la pâte est trop fluidifiée pour éliminer les marques de surface, elle peut emprisonner ou libérer les bulles différemment et aggraver le défaut.
Une mauvaise reproduction du grain sur le cuir artificiel peut survenir lorsque la pâte est trop visqueuse pour s'écouler dans la texture du papier de démoulage avant la gélification. Toutefois, une pâte trop fluide peut également brouiller le grain. Vérifiez le temps de séjour et le transfert thermique avant de modifier la résine ou le système de plastifiants ; un problème de température de procédé peut ressembler à un problème de rhéologie.
Une faible adhésion au tissu exige une attention particulière. Augmenter la fluidité peut améliorer la pénétration, mais une pénétration excessive peut appauvrir la couche de surface et modifier le toucher. Pour les produits laminés ou multicouches, évaluez l'adhésion après le cycle réel de gélification et de fusion, et non immédiatement après l'enduction.
Ne considérez pas chaque différence de lot comme une défaillance de la résine
La régularité de la résine est importante, mais une évaluation équitable nécessite des conditions d'essai comparables. Un échantillon mesuré à une température différente, après une période de stockage plus longue ou avec une autre configuration de viscosimètre ne peut pas prouver que la résine a changé. Établissez une méthode de référence dans l'usine et appliquez-la systématiquement. Cette méthode doit préciser la taille de l'échantillon, la température, la broche ou la géométrie de mesure, la vitesse, le temps de conditionnement et la tolérance acceptable.
Les conditions de stockage exigent la même rigueur. Une pâte stockée trop longtemps, soumise à des variations répétées de température ou continuellement recirculée peut ne pas se comporter comme un échantillon de laboratoire frais. La résine et le plastifiant doivent aussi être protégés contre l'humidité et la contamination. De petites quantités de matières étrangères peuvent créer des défauts visibles sur une grande surface enduite.
Les pratiques de nettoyage sont importantes ici, mais les nettoyants alcalins doivent être gérés avec précaution. Un matériau tel quePhosphate trisodique CAS#7601-54-9 peut être envisagé pour des besoins distincts de nettoyage industriel lorsqu'il est approprié, mais tout résidu de nettoyant sur les rouleaux, les lames ou les surfaces en contact avec le substrat peut nuire à la qualité de l'enduction. Il ne remplace pas un système d'additifs pour plastisol PVC correctement conçu. Le choix de l'agent de nettoyage, la dilution, le rinçage et les procédures de sécurité sur site doivent être vérifiés selon les recommandations du fournisseur de l'équipement et du fournisseur de produits chimiques.
Choisir un partenaire d'approvisionnement pour des performances d'enduction reproductibles
Pour une ligne de production, la question utile n'est pas seulement « Ce fournisseur peut-il fournir de la résine PVC ? » C'est aussi « Le fournisseur peut-il assurer une documentation cohérente, la traçabilité des lots, un emballage adapté et une communication lorsque la formulation doit être revue ? » Un fournisseur de résine doit pouvoir préciser la plage de transformation prévue pour la qualité et fournir la documentation technique pertinente. L'usine d'enduction doit néanmoins valider les performances dans son propre système de plastifiants et sur ses propres équipements.
Luxi Chemical (Shandong) Co., Ltd. fournit des matières premières chimiques et des produits connexes aux marchés internationaux, avec un large portefeuille d'approvisionnement et une capacité d'achat centralisé. Pour les acheteurs gérant plusieurs matériaux dans une opération d'enduction, un approvisionnement coordonné peut réduire le travail administratif. Il ne doit pas remplacer la validation technique : confirmez que chaque matériau fourni répond à la formule d'enduction réelle, aux exigences de conformité, aux conditions de transport et aux spécifications d'utilisation finale avant approbation.
Les nouveaux opérateurs se concentrent souvent sur l'obtention d'une pâte facile à étaler. Les opérateurs expérimentés vont un peu plus loin : la même pâte se comportera-t-elle de la même manière après repos, pompage, enduction, chauffage et embossage ? C'est la différence entre un essai qui paraît bon pendant dix minutes et un procédé qui maintient la qualité des rouleaux finis sous contrôle.
Questions fréquemment posées par les opérateurs
Dois-je réduire la viscosité chaque fois que l'enduction paraît rugueuse ?
Pas immédiatement. Inspectez d'abord l'état de la lame, la qualité de dispersion, la température de la pâte, l'air emprisonné et la vitesse de ligne. Si la pâte est réellement trop structurée, ajustez-la progressivement et confirmez que l'affaissement, la pénétration et la reproduction du grain restent acceptables.
Combien de temps le plastisol PVC doit-il reposer avant l'enduction ?
Il n'existe pas de durée universelle. Cela dépend de la résine, du système de plastifiants, de l'énergie de mélange, de la température du lot et des besoins de dégazage. Utilisez une période de conditionnement interne fixe, puis comparez les résultats dans les mêmes conditions.
Un supplément de plastifiant peut-il résoudre un lot à haute viscosité ?
Il peut réduire la viscosité, mais il peut également modifier le comportement de migration, la souplesse, la réponse à la fusion, le contrôle du poids de revêtement et les propriétés mécaniques. N'appliquez une correction contrôlée qu'après avoir identifié la raison de la viscosité élevée du lot.
Pourquoi la viscosité change-t-elle pendant une longue production d'enduction ?
Les variations de température, le cisaillement continu, l'équilibrage du plastisol sans solvant, la recirculation, l'évaporation d'autres composants de la formulation ou un mélange irrégulier dans la cuve peuvent tous y contribuer. Suivez le moment où la variation se produit ; cela indique souvent la cause réelle.
Les tissus enduits et cuirs artificiels fiables commencent par une formule mesurée de la même manière à chaque fois, puis confirmée sur la ligne. Lorsque la sélection de la résine en pâte PVC, la compatibilité du plastifiant, le contrôle du mélange et les conditions d'enduction sont traités comme un seul système, la viscosité devient une variable de procédé maîtrisable plutôt qu'une source récurrente de défauts.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

