


Du laboratoire à l’usine : comment les capacités d’un fabricant d’acide citrique influencent la réussite du passage à l’échelle dans la production d’excipients pharmaceutiques
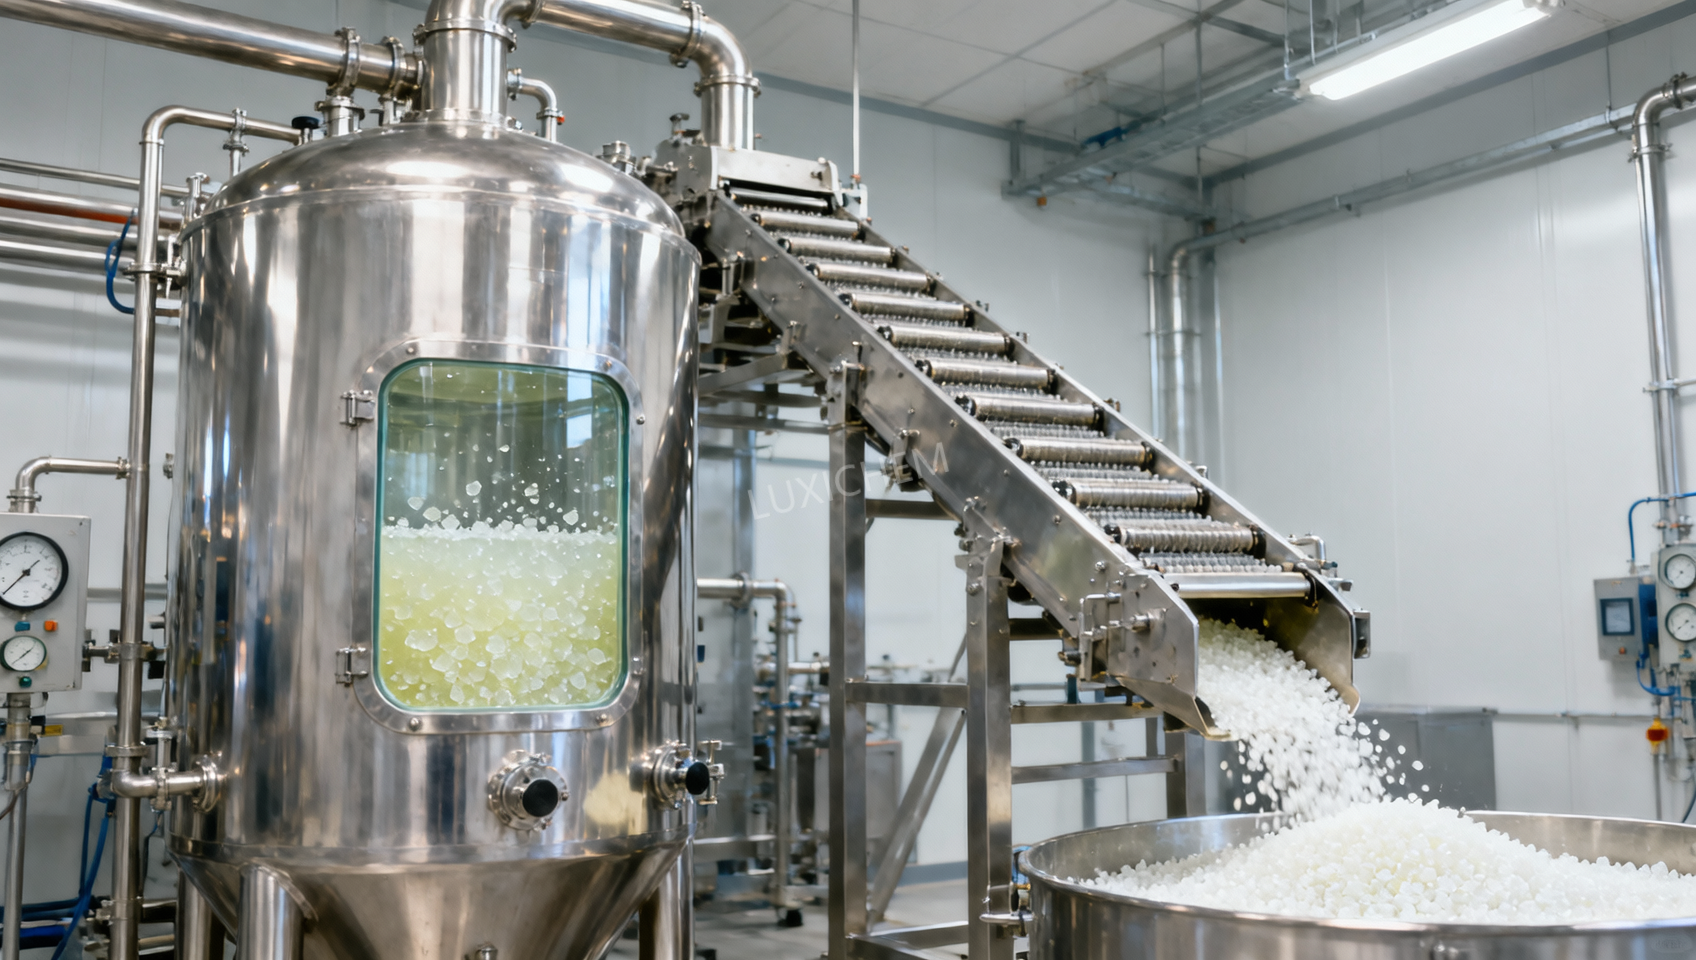
Le passage à l’échelle ne consiste pas seulement à utiliser des équipements plus grands — c’est un test des capacités du fabricant
Si vous gérez un projet de passage à l’échelle d’un excipient pharmaceutique — en particulier lorsque l’acide citrique sert d’ajusteur de pH, d’agent chélatant ou d’excipient fonctionnel co-traité — votre principal goulot d’étranglement n’est pas la chimie. C’est l’écart entre ce qui fonctionne dans un bioréacteur de 500 mL et ce qui permet de produire des lots constants et conformes à 10 000 L. Cet écart ne se comble pas uniquement par l’ingénierie. Il ne se comble que lorsque votrefabricant d’acide citrique agit comme le prolongement de votre équipe de développement des procédés — et non comme un simple fournisseur de sacs.
Les chefs de projet sous-estiment souvent à quel point les capacités de fabrication affectent les performances en aval : la cinétique de cristallisation évolue ; les profils d’humidité résiduelle changent ; les impuretés métalliques à l’état de traces, négligeables dans un matériau de qualité laboratoire, deviennent critiques dans les formes pharmaceutiques finales ; même de légères variations de la distribution granulométrique influencent l’uniformité des mélanges et la désintégration des comprimés. Il ne s’agit pas de préoccupations théoriques — ce sont les causes profondes des transferts technologiques retardés, des essais de validation échoués et des reprises coûteuses lors du lancement commercial.
Ce que signifie réellement la « capacité » pour l’acide citrique — au-delà des spécifications de pureté
La pureté (par ex., qualité USP/EP ≥99,5 %) est le minimum requis. Ce qui distingue un fournisseur de produits de base d’un véritable partenaire de passage à l’échelle repose sur trois dimensions opérationnelles :
- Continuité des procédés : Les mêmes conditions de cristallisation, de séchage et de broyage utilisées en production pilote peuvent-elles être reproduites — sans modification — sur plusieurs lignes de production et à différents volumes annuels ? Ou chaque lot exige-t-il un réétalonnage ?
- Intégration réglementaire : L’assurance qualité est-elle intégrée au procédé (par ex., surveillance NIR en temps réel de la teneur en hydrate), ou ajoutée après production par des analyses de laboratoire ? Le fabricant maintient-il une traçabilité complète jusqu’à la souche de fermentation, la source de carbone et le cycle de purification — et pas seulement les données du COA ?
- Flexibilité des infrastructures : Peuvent-ils s’adapter à des fenêtres de livraison échelonnées pour une mise en service progressive de l’installation ? Ajuster les formats d’emballage (par ex., passer de sacs doublés de 25 kg à des grands sacs de 500 kg purgés à l’azote) sans pénalité sur les délais ? Prendre en charge des protocoles de double approvisionnement avec des spécifications identiques — et non seulement « équivalentes » ?
Ce ne sont pas de simples options souhaitables. C’est ce qui fait la différence entre la validation d’un seul lot au deuxième trimestre et trois tentatives échouées dans l’urgence à l’approche d’une inspection GMP.
Pourquoi le transfert du laboratoire à l’usine échoue — et où il est le plus vulnérable
Le point de défaillance le plus courant ne se situe pas dans la synthèse — mais dans le traitement en aval. L’acide citrique monohydraté est hygroscopique. Lors du séchage sous vide à l’échelle du laboratoire, l’élimination de l’humidité est prévisible. À l’échelle industrielle, la dynamique des flux d’air, la profondeur du lit et les gradients de transfert thermique créent des zones localisées de surséchage ou des poches d’hydratation résiduelle. Si votrefabricant d’acide citrique ne dispose pas d’une cartographie en ligne de l’humidité ni d’un contrôle adaptatif du séchage, votre produit final peut réussir l’essai de dosage tout en ne respectant pas les spécifications d’écoulement — compromettant les cadences de remplissage des gélules ou provoquant une ségrégation dans les mélanges à forte puissance.
Autre risque silencieux : la constance de la charge microbienne. Les lots de laboratoire sont filtrés stérilement ou autoclavés. Les lots commerciaux reposent sur des cycles de stérilisation en place (SIP) validés et des emballages de qualité salle blanche. Un fabricant ne disposant pas d’une surveillance environnementale conforme à l’ISO 13485 ou d’une validation de la stérilisation terminale peut introduire une variabilité qu’aucun essai de CQ ne détectera avant que les études de stabilité ne révèlent une dégradation inattendue.
Luxi Chemical : conçu pour un passage à l’échelle prévisible — pas seulement pour le volume
Luxi Chemical (Shandong) Co., Ltd. opère comme un producteur verticalement intégré d’acide citrique — de la gestion propriétaire des souches d’Aspergillus niger à la cristallisation continue et à l’emballage conforme aux GMP. Son infrastructure reflète la réalité du passage à l’échelle, et pas seulement la capacité :
- Flux de travail intégré de la R&D à la production : Les données de l’usine pilote (par ex., distribution granulométrique des cristaux germes, composition de la liqueur mère) déterminent directement les consignes des sécheurs commerciaux et le temps de séjour des centrifugeuses — éliminant les « facteurs de mise à l’échelle » empiriques.
- Constance des lots ancrée dans le contrôle de la fermentation : Le profilage en temps réel de l’oxygène dissous et du pH pendant la fermentation garantit un profil d’acides organiques reproductible — en minimisant les sous-produits de diacétyle ou d’acide oxalique qui affectent l’efficacité de chélation dans les formulations parentérales.
- Alignement flexible des emballages et de la logistique : Les options comprennent des fûts en HDPE rincés à l’azote pour les applications sensibles à l’humidité, des conteneurs USP de 25 kg à double sac pour une utilisation en salle blanche, et une évacuation pneumatique en vrac pour le chargement direct dans des sécheurs à lit fluidisé — le tout avec des contrôles documentés des particules et des endotoxines.
Il ne s’agit pas d’avoir davantage de réacteurs. Il s’agit d’avoir les bonnes boucles de rétroaction — où les données analytiques des lots commerciaux alimentent les ajustements des procédés en amont, et pas seulement les décisions de libération des lots.
Quand regarder au-delà de l’acide citrique — et pourquoi l’hydroxyde de lithium compte également
Bien que l’acide citrique domine les applications d’excipients, certaines plateformes de formulation avancées nécessitent des modificateurs de pH complémentaires — notamment lorsqu’une forte alcalinité est requise pour une hydrolyse contrôlée des esters ou le captage du CO2 dans des environnements de fabrication en système fermé. Dans ces cas, la stabilité du matériau, la prévisibilité de la solubilité et la compatibilité avec les équipements en acier inoxydable ou en Hastelloy deviennent critiques.
Par exemple, dans les systèmes de refroidissement des réacteurs à eau pressurisée ou les modules de survie des engins spatiaux, une absorption précise du CO2 repose sur une réactivité constante — ce qui exige une forme cristalline, une teneur en humidité et une morphologie des particules étroitement contrôlées. Hydroxyde de lithium CAS#1310-65-2 est disponible sous forme anhydre et monohydratée, chacune présentant des profils distincts de solubilité et de stabilité thermique — permettant aux ingénieurs de choisir selon la température de fonctionnement, la sensibilité à l’hydratation et la cinétique de réaction requise.
Étapes pratiques pour les chefs de projet — avant de finaliser votre fournisseur
N’attendez pas le début du transfert technologique. Posez ces questions dès le départ — et vérifiez les réponses avec des preuves, et non de simples déclarations :
- « Montrez-moi les dossiers de traçabilité complets de vos trois derniers lots commerciaux — y compris les journaux de fermentation, les paramètres du cristalliseur et les courbes de séchage finales. » Recherchez la constance des variables clés (par ex., vitesse de refroidissement ±0,5°C/min, température finale du lit ±2°C). De fortes variations signalent une dérive du procédé.
- « Comment gérez-vous les écarts dans la source de carbone brute (par ex., mélasse ou sirop de glucose) ? » Un procédé robuste s’adapte sans reformulation. Un procédé fragile déclenche une renégociation des spécifications.
- « Pouvez-vous fournir des étalons de référence issus de votre propre ligne de production — et non un matériau certifié par un tiers ? » Cela confirme leur capacité à caractériser de manière significative leur propre production.
- « Quel est votre délai maximal pour les lots de remplacement urgents — et dans quelles conditions s’applique-t-il ? » S’il est >6 semaines, prévoyez un stock tampon — mais sachez qu’un stockage prolongé augmente le risque d’absorption d’humidité.
N’oubliez pas : votre fabricant d’acide citrique ne livre pas seulement un produit chimique. Il fournit une partie de votre stratégie de contrôle des procédés. Choisissez-le en fonction du degré d’incertitude qu’il élimine — et non du nombre de certifications qu’il affiche.
Réflexion finale : le succès du passage à l’échelle se mesure au temps gagné, pas aux tonnes expédiées
Unfabricant d’acide citrique fiable ne rend pas le passage à l’échelle facile — il le rend prévisible. Lorsque le comportement de cristallisation, les profils de solvants résiduels et les limites microbiennes restent stables d’un lot et d’une échelle à l’autre, votre équipe consacre moins de temps à résoudre les problèmes et davantage à optimiser les performances de la formulation. Cette prévisibilité accélère non seulement le succès du premier lot, mais aussi la résilience de l’approvisionnement à long terme — en particulier lorsque les audits réglementaires, les pics de demande saisonniers ou les perturbations logistiques mondiales mettent votre plan de continuité à l’épreuve.
Pour les chefs de projet, la question n’est pas « Peuvent-ils fournir de l’acide citrique ? » mais « Peuvent-ils fournir *le même* acide citrique — de manière fiable, traçable et synchronisée avec le calendrier de votre procédé — à chaque fois ? » C’est la capacité qu’aucune fiche de spécifications ne peut capturer. Pourtant, c’est celle qui détermine si votre prochain lancement arrivera sur le marché — ou le manquera.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

