


Pourquoi les granulés de PP peuvent entraîner des résultats de moulage instables en production
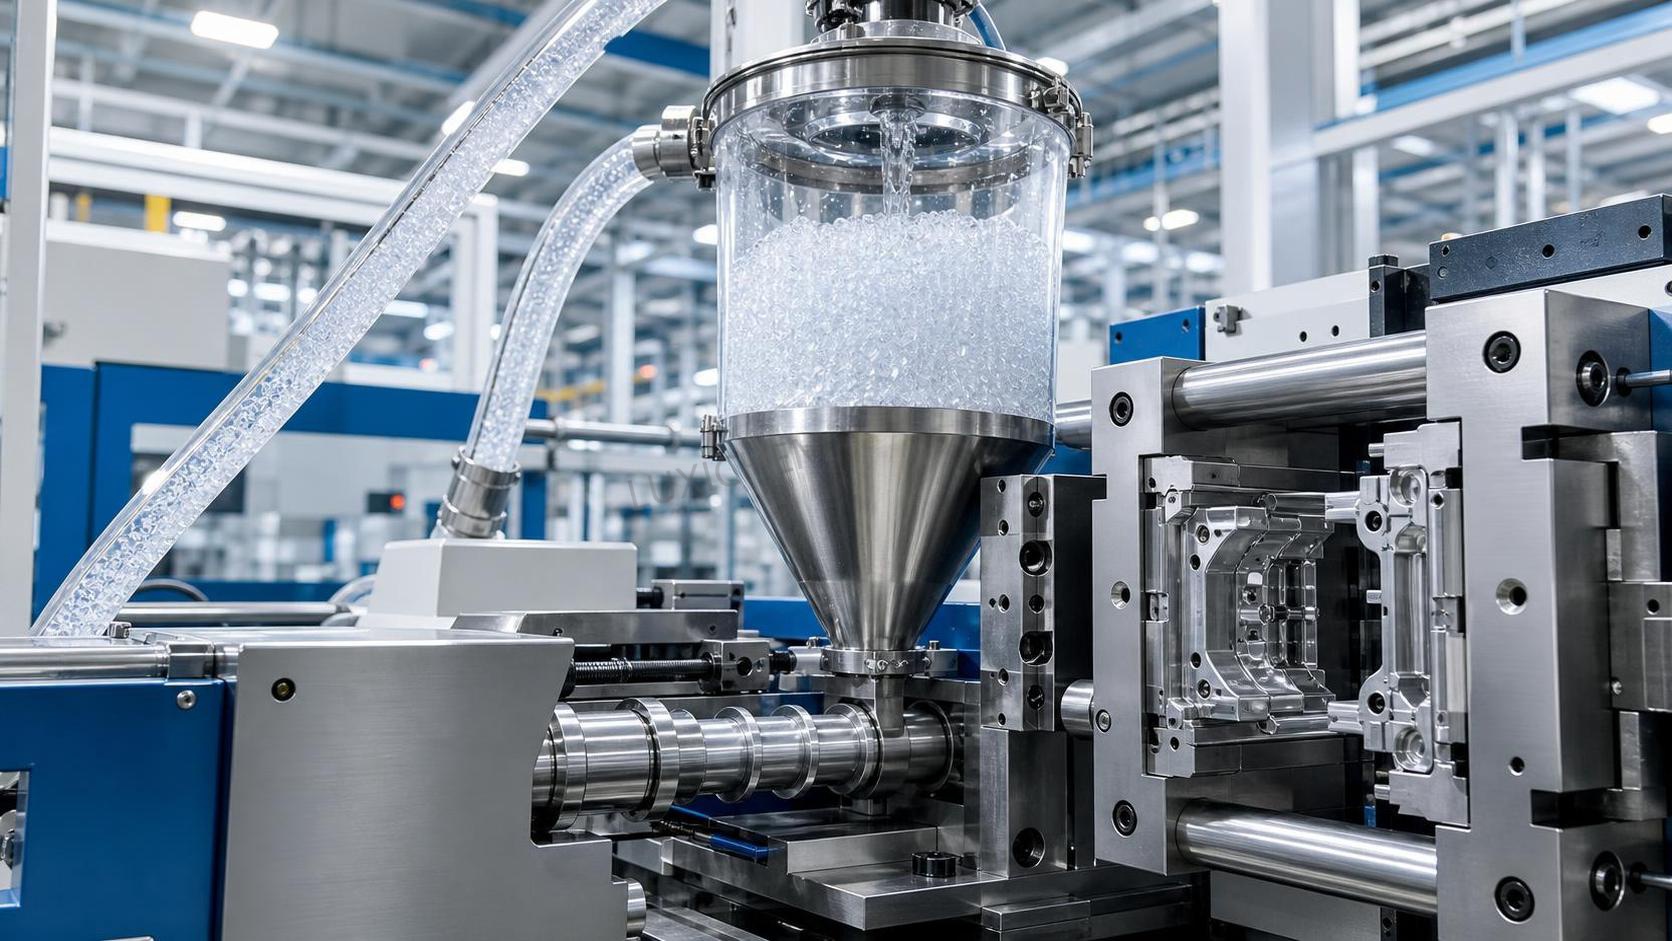
Les résultats de moulage instables commencent souvent avant même que la trémie ne soit remplie. Dans de nombreux ateliers, les opérateurs consacrent trop de temps à régler la température du fourreau, la vitesse d’injection, la pression de maintien ou le temps de refroidissement, alors que le véritable problème se trouve dans le bac de matière première. Lorsque l’état des granulés de PP varie, même une machine de moulage correctement réglée peut commencer à produire des pièces irrégulières, des manques de matière, des bavures, des retassures, des dimensions instables ou des variations inattendues du cycle.
Pour les opérateurs, ce point est important, car le moulage instable est rarement dû à une défaillance spectaculaire unique. Il résulte plus souvent de petites différences répétitives de matière qui perturbent progressivement la fenêtre de processus. Si la résine entrant dans la machine n’est pas constante, les réglages qui fonctionnaient au poste précédent peuvent ne plus convenir au suivant. C’est pourquoi le contrôle de la matière doit être considéré comme une partie du contrôle du processus, et non comme une simple question de gestion d’entrepôt.
Le PP est souvent considéré comme une matière relativement facile à mouler par rapport aux plastiques techniques plus sensibles à l’humidité. Cette réputation crée une erreur courante : supposer que le polypropylène est toujours tolérant. En réalité, la stabilité du moulage dépend non seulement du type de résine, mais aussi de la qualité des granulés, des conditions de stockage, de la constance entre les lots, du niveau de contamination, de la répartition des additifs et du comportement de la matière pendant le chauffage et l’écoulement.
Pourquoi l’instabilité liée aux granulés est souvent mal diagnostiquée
Dans l’atelier de production, les défauts sont généralement évalués en fonction de ce qui apparaît à la surface de la pièce ou de ce qui change sur l’écran de la machine. Une pièce se déforme, alors le refroidissement est mis en cause. Une empreinte ne se remplit pas, alors la pression d’injection est augmentée. Des bavures apparaissent, alors la force de fermeture est vérifiée. Ces actions sont compréhensibles, mais elles peuvent masquer la véritable source de variation si les granulés entrants sont irréguliers.
Les problèmes liés à la matière sont souvent mal diagnostiqués pour trois raisons :
- le profil du défaut ressemble à celui d’un problème de réglage de la machine ;
- la variation de l’état des granulés peut être subtile plutôt qu’évidente ;
- les opérateurs peuvent ne pas disposer de suffisamment d’informations en amont sur les changements de lot de résine, l’exposition pendant le stockage ou le taux de matière rebroyée.
Lorsqu’un processus devient soudainement « sensible » et nécessite des corrections fréquentes, la constance de la matière doit faire partie des premières vérifications, et non des dernières.
L’humidité n’est pas toujours le problème principal, mais elle peut tout de même perturber le moulage du PP
Le polypropylène n’absorbe pas l’humidité aussi fortement que les plastiques hygroscopiques tels que le nylon ou le PET. De nombreuses usines ne considèrent donc pas le séchage comme une exigence stricte. Malgré cela, l’humidité peut encore provoquer une instabilité en pratique. Le problème ne vient pas toujours de l’eau absorbée par la chaîne polymère. L’humidité de surface, la condensation ou de mauvaises conditions de stockage peuvent perturber l’alimentation, l’uniformité de la fusion et la qualité d’aspect.
Si les sacs sont ouverts dans un environnement humide et restent exposés, les granulés peuvent introduire de l’humidité de surface ou des contaminants dans la trémie. Dans certains cas, cela provoque des marques semblables à des défauts de type splay, une plastification irrégulière ou des défauts de surface localisés. L’opérateur peut interpréter le résultat comme une fluctuation de la température du fourreau, alors que la cause profonde réside dans l’état irrégulier des granulés.
Les perturbations liées à l’humidité deviennent plus probables lorsque :
- la matière est stockée près de portes ouvertes, de tours de refroidissement ou de zones humides ;
- des granulés froids sont transportés dans un atelier chaud et de la condensation se forme ;
- les sacs partiellement utilisés ne sont pas correctement refermés ;
- la matière rebroyée est stockée longtemps dans des conteneurs ouverts.
Cela ne signifie pas que chaque grade de PP doit être séché de manière intensive. Cela signifie que la discipline de stockage est plus importante que ne le pensent de nombreux opérateurs.
Les variations de l’indice de fluidité modifient la fenêtre de processus plus rapidement que prévu
L’une des principales raisons pour lesquelles les granulés de PP entraînent des résultats de moulage instables est la variation de l’indice de fluidité à l’état fondu. Si le comportement réel d’écoulement de la résine varie d’un lot à l’autre, la pression de remplissage, l’échauffement par cisaillement, le moment de gel du seuil et le retrait de la pièce peuvent tous changer, même lorsque les réglages de la machine restent inchangés.
Pour les opérateurs, la variation de l’indice de fluidité se manifeste par une instabilité du processus plutôt que par une valeur de laboratoire. Un lot légèrement plus fluide peut remplir plus facilement, se compacter différemment et accroître le risque de bavures dans un moule qui fonctionnait auparavant en toute sécurité. Un lot moins fluide peut nécessiter davantage de pression, un temps de remplissage plus long ou une température de fusion plus élevée, ce qui peut ensuite modifier la brillance, le comportement des lignes de soudure ou la répétabilité dimensionnelle.
Cela est particulièrement important pour :
- les pièces à paroi mince ;
- les outillages à empreintes multiples avec de faibles marges d’équilibrage ;
- les pièces présentant de longs parcours d’écoulement ;
- les applications fonctionnant déjà près de la capacité de la machine.
Lorsque les opérateurs signalent que « le processus est devenu plus étroit » après l’arrivée d’un nouveau lot, ils décrivent souvent un problème de constance de l’écoulement.
La contamination n’a pas besoin d’être importante pour créer des défauts
Beaucoup imaginent la contamination comme une matière étrangère visible, mais dans le moulage, elle peut être beaucoup moins évidente. La poussière, les fines, la résine dégradée, un polymère mélangé, les fibres de papier provenant de l’emballage, les particules métalliques issues des systèmes de transport ou un concentré de couleur mal dispersé peuvent tous perturber la stabilité de la production.
L’impact dépend du produit moulé. Pour les pièces d’aspect, même une contamination infime peut créer des points noirs, des stries ou un voile. Pour les pièces structurelles, la contamination peut réduire la résistance aux chocs ou créer des points de concentration des contraintes. Dans une production à nombreuses empreintes, de petits événements de contamination peuvent provoquer des défauts intermittents difficiles à reproduire, incitant les opérateurs à modifier inutilement les réglages de la machine.
La matière mélangée constitue un autre risque caché. Si des granulés de PP sont accidentellement mélangés avec un autre grade ou avec une matière présentant une viscosité ou un ensemble d’additifs différent, la machine peut continuer à fonctionner, mais le processus peut devenir erratique. Des variations du retrait, du démoulage, de l’odeur, de l’aspect ou de la régularité du cycle peuvent alors apparaître.
Dans les opérations plus générales de manipulation des produits chimiques, la même logique s’applique : la stabilité des performances en aval dépend fortement de la pureté de la matière première et du contrôle des lots. Qu’une usine transforme des polymères ou manipule des ingrédients tels queSaccharin sodium dihydrate CAS#6155-57-3, la leçon pratique reste similaire : de petites variations en amont entraînent souvent des problèmes de transformation disproportionnés par la suite.
L’inconstance entre les lots constitue un problème de production plus important qu’un seul lot défectueux
Un seul lot hors spécifications est généralement plus facile à identifier, car le processus change nettement. Le problème le plus difficile est une inconstance modérée d’un lot à l’autre, qui reste techniquement acceptable sur le papier mais se comporte différemment dans la machine. Les opérateurs se retrouvent alors avec un processus qui fonctionne, mais pas de la même manière chaque jour.
Cela entraîne plusieurs conséquences dans l’atelier :
- des réglages fréquents de la pression de maintien et du contrôle du coussin ;
- un poids de pièce instable d’une équipe à l’autre ;
- une augmentation des rebuts au démarrage après un changement de matière ;
- un temps de réglage plus long lors du retour à une fabrication précédente ;
- des difficultés à standardiser les fiches de processus.
Dans de nombreuses usines, cela est à tort accepté comme une « variation normale ». Cela ne devrait pas être le cas. Si les réglages standard de la machine ne peuvent pas être reproduits avec un rendement acceptable, la constance de la matière doit être examinée conjointement avec les facteurs liés à l’outillage et à l’équipement.
Le taux de matière rebroyée est souvent traité avec désinvolture, mais il affecte la répétabilité
Le PP peut souvent tolérer la matière rebroyée dans de nombreuses applications, ce qui conduit certains opérateurs à supposer qu’une quantité accrue de matière rebroyée signifie toujours un coût inférieur avec peu de conséquences. En réalité, une pratique instable de rebroyage est l’une des causes les plus courantes des fluctuations de moulage.
Le problème ne réside pas seulement dans la présence de matière rebroyée, mais aussi dans l’absence de contrôle associé. Lorsque la taille des particules rebroyées varie, lorsque des carottes dégradées sont recyclées à plusieurs reprises ou lorsque le rapport matière vierge/matière rebroyée change d’une équipe à l’autre, le comportement de fusion change également. La régularité de l’alimentation peut se détériorer, la masse volumique apparente peut différer et l’historique thermique de la matière devient moins prévisible.
Les opérateurs doivent être prudents lorsqu’ils observent des défauts qui n’apparaissent qu’après plusieurs heures de production. Ce profil peut indiquer des changements progressifs dans la composition de la matière rebroyée ou une accumulation de matière dégradée, plutôt qu’une défaillance immédiate de la machine.
La répartition des additifs et la qualité des granulés influencent également la stabilité du moulage
Tous les grades de PP ne sont pas de simples résines de base. Beaucoup contiennent des agents de glissement, des agents antiblocage, des agents nucléants, des modifiants d’impact, des charges ou des additifs colorants. Si ceux-ci ne sont pas répartis uniformément dans les granulés, les résultats de moulage peuvent varier au cours d’une même production.
Voici quelques exemples observés en pratique :
- un retrait irrégulier dû à des différences de répartition de la charge ;
- des variations de surface causées par une mauvaise dispersion de la couleur ou des additifs ;
- une irrégularité du démoulage liée à la concentration d’additifs ;
- une variation des propriétés mécaniques dans les grades modifiés pour la résistance aux chocs.
La géométrie des granulés est également plus importante qu’il n’y paraît. Une quantité excessive de fines, des granulés cassés ou une forme irrégulière peuvent affecter le transport et le comportement de la zone d’alimentation. Si l’alimentation devient irrégulière, le temps de récupération de la vis peut dériver, ce qui affecte ensuite l’ensemble du cycle.
Les erreurs de stockage et de manutention peuvent dégrader une résine pourtant de bonne qualité
Certaines équipes de moulage se concentrent fortement sur la qualité du fournisseur et négligent ce qui se passe après la livraison. Pourtant, une bonne résine peut devenir une matière instable en raison d’une mauvaise manipulation en interne.
Voici quelques exemples typiques :
- des sacs empilés en plein soleil ou près de sources de chaleur ;
- un contrôle premier entré, premier sorti incorrect entraînant une longue durée de stockage ;
- des sacs ouverts mélangés sans identification des lots ;
- un transfert manuel effectué avec des conteneurs sales ;
- des lignes de transport non nettoyées lors des changements de grade.
Lorsque les opérateurs ignorent si la trémie contient un seul lot, des lots mélangés ou une matière présentant une teneur variable en matière rebroyée, le dépannage du processus devient une question de conjecture. Un moulage stable exige une traçabilité au niveau de l’utilisation de la matière, et pas seulement au niveau des achats.
Comment les opérateurs peuvent déterminer si les granulés sont la véritable source de l’instabilité
L’instabilité liée à la matière laisse généralement des traces. Elle ne se manifeste pas toujours clairement, mais son comportement tend à différer de celui des problèmes purement mécaniques.
Il faut suspecter rapidement les granulés lorsque :
- les mêmes réglages produisent des poids de pièces différents après un changement de matière ;
- des défauts apparaissent sur plusieurs machines utilisant le même lot ;
- le processus devient très sensible à de petites modifications des réglages ;
- la variation au démarrage augmente après une nouvelle livraison ou un nouveau mélange de matière rebroyée ;
- les défauts d’aspect sont intermittents et ne correspondent pas à un problème clairement localisé dans le moule ;
- le temps de récupération de la vis ou la stabilité du coussin change sans dysfonctionnement évident de la machine.
Un test utile au niveau de l’atelier consiste à comparer plutôt qu’à se fier à l’intuition. Si possible, faites fonctionner un échantillon conservé de l’ancien lot stable dans les mêmes conditions. Si le processus revient à la normale, la matière mérite une attention accrue.
Que faut-il vérifier avant de modifier constamment les réglages de la machine
Avant d’élargir la fenêtre de processus par des corrections constantes des paramètres, les opérateurs doivent vérifier une courte liste d’éléments liés au contrôle de la matière :
- le numéro de lot et l’existence éventuelle d’un changement de lot ;
- l’état des sacs et l’historique de stockage ;
- la présence de condensation ou de contamination visible ;
- le pourcentage réel de matière rebroyée et sa constance ;
- le nettoyage ou non des lignes de transport, des trémies et des mélangeurs ;
- la présence éventuelle d’un autre grade précédemment utilisé sur le même système ;
- les données du certificat fournisseur lorsqu’elles sont disponibles, notamment les indicateurs clés de constance.
Cette approche permet de gagner du temps, car elle évite aux opérateurs de compenser un problème de matière première par des réglages instables de la machine. Une fois la machine réglée autour d’une matière irrégulière, le lot suivant de bonne qualité peut créer un tout autre ensemble de défauts.
L’amélioration de la stabilité du moulage commence par la discipline concernant la matière, et pas uniquement par celle liée à la machine
Le moulage stable est souvent décrit comme une fonction des capacités de la machine, de l’état du moule et des compétences de l’opérateur. Cela est vrai, mais incomplet. L’état de la résine fait tout autant partie du processus. Si la matière entre en production avec une variabilité non contrôlée, même des opérateurs compétents finissent par devoir gérer les problèmes au coup par coup.
Les usines les plus efficaces accomplissent généralement bien quelques actions pratiques : elles maintiennent une traçabilité visible des lots dans l’atelier, contrôlent la matière rebroyée à l’aide de limites claires, protègent les sacs ouverts contre l’humidité et la saleté, isolent rapidement les matières suspectes et veillent à ce que l’examen de la matière première fasse partie du dépannage dès le début.
Pour les opérateurs, l’idée essentielle est simple : lorsque les résultats de moulage deviennent instables, il ne faut pas supposer que la machine est soudainement devenue difficile à utiliser. Dans de nombreux cas, la machine réagit normalement à des granulés irréguliers. Reconnaître rapidement cette différence permet de réduire les rebuts, d’éviter les réglages inutiles et de rétablir plus rapidement le contrôle du processus.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

