


Pourquoi les granulés plastiques en polypropylène provoquent-ils des bulles ou une déformation lors de l'extrusion ?
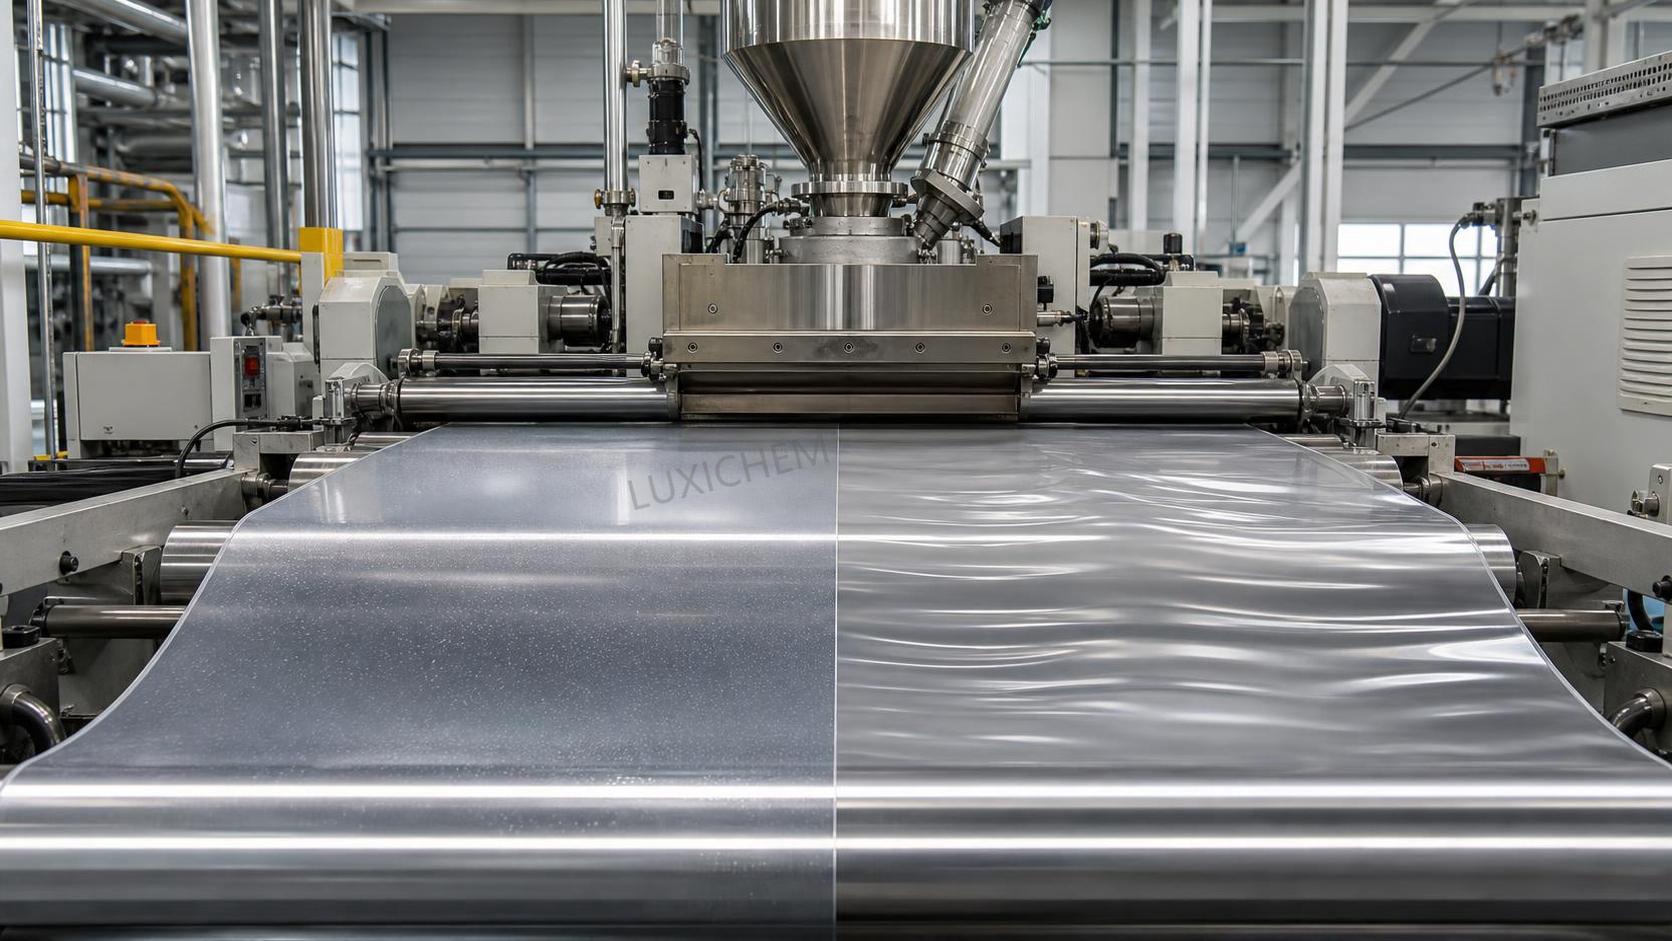
Pourquoi les granulés de polypropylène commencent-ils à former des bulles ou à se déformer lors de l’extrusion
Lorsque des défauts apparaissent sur une ligne d’extrusion, la pression retombe généralement d’abord sur la maintenance. Les opérateurs peuvent décrire le problème comme un « moussage », des « stries argentées », des « cloques en surface » ou un « profilé qui ne reste pas droit », mais en pratique, les bulles et la déformation sont rarement aléatoires. Avec les granulés de plastique en polypropylène, elles indiquent généralement un problème combiné : état de la matière première, historique thermique, stabilité de la vis, comportement de la filière, équilibre du refroidissement ou contamination quelque part dans le système.
C’est pourquoi les solutions rapides ne sont pas toujours durables. Un réglage de température peut masquer le symptôme pendant une heure, puis le défaut réapparaît lors du lot suivant. Un bon dépannage commence par distinguer deux questions : observez-vous une formation de gaz à l’intérieur de la matière fondue, ou une déformation de la forme après la sortie de la matière fondue de la filière ? Le premier phénomène est davantage lié aux substances volatiles, à l’humidité, à la dégradation et à l’air emprisonné. Le second concerne plutôt la libération inégale des contraintes, le refroidissement, l’orientation et l’instabilité dimensionnelle. Il arrive que les deux phénomènes se produisent simultanément, ce qui complique le diagnostic de la ligne.
Dans l’approvisionnement quotidien en matériaux chimiques, cette distinction est importante. Les entreprises telles que Luxi Chemical (Shandong) Co., Ltd., qui traitent une large gamme de matières premières chimiques et servent des clients dans de nombreux secteurs d’application, constatent généralement que les problèmes de transformation ne sont pas uniquement dus à la qualité de la résine. Le stockage, l’intégrité de l’emballage, la propreté de la ligne et la rigueur des procédures de changement de matière peuvent être tout aussi importants que les spécifications théoriques des granulés.
Bulles : ce qu’elles signifient généralement sur une ligne de polypropylène
À proprement parler, le polypropylène n’est pas aussi hygroscopique que certains plastiques techniques. Ainsi, « le sécher davantage » n’est pas toujours la première réponse appropriée. Toutefois, l’humidité peut contribuer à la formation de bulles lorsque les granulés ont été mal stockés, exposés à la condensation ou mélangés à des charges, à de la matière rebroyée ou à des additifs présentant une humidité superficielle. Dans les usines humides, des granulés transférés d’un entrepôt froid vers une zone de production chaude peuvent rapidement développer de la condensation. Les équipes de maintenance ne le remarquent parfois pas parce que le sac ou le conteneur souple semble intact.
La contamination constitue une autre source fréquente. Une petite quantité de polymère étranger présentant un comportement de transformation différent peut générer des défauts visibles. Des résidus de produit de nettoyage, du polymère dégradé provenant de zones mortes, de la poussière de papier issue de sacs ouverts, de l’huile provenant de l’équipement de transport ou une matière recyclée incompatible peuvent tous se manifester sous forme de bulles ou de surfaces piquées. Si le défaut apparaît de manière intermittente plutôt que continue, la contamination est souvent une hypothèse plus probable que la résine de base.
Il y a ensuite la dégradation thermique. Si la température de la matière fondue est trop élevée ou si le temps de séjour devient excessif en raison d’un débit faible, d’une rétention de matière ou d’un fourreau surdimensionné pour l’application, la matière peut commencer à générer des substances volatiles. Dans le cas du polypropylène, cela n’est pas toujours spectaculaire au début. Le premier signe peut être une légère modification de l’odeur, suivie de petites cloques en surface, d’une pression instable ou de gels intermittents qui éclatent à la sortie de la filière.
L’entraînement d’air mérite également une attention particulière. Des conditions d’alimentation insuffisante, une mauvaise étanchéité de la trémie, la formation de voûtes dans la trémie ou une alimentation irrégulière en matière rebroyée peuvent introduire de l’air dans le système. Une fois emprisonné dans la matière fondue, celui-ci se dilate lorsque la pression diminue près de la filière. Sur les lignes produisant des feuilles à paroi mince ou des profilés étroits, même de petites poches deviennent des défauts évidents.
Contrôles pratiques lorsque des bulles apparaissent
Commencez par rechercher ce qui a changé, plutôt que ce qui est théoriquement possible. Y a-t-il eu un changement de lot, de poste, de taux de matière rebroyée, un arrêt suivi d’un redémarrage, un remplacement de bande chauffante, un changement de filtre ou une intervention de maintenance sur le doseur ou le chargeur sous vide ? Dans les usines réelles, les défauts commencent souvent après une modification simple que personne ne considère initialement comme importante.
Si le défaut de surface est uniforme, vérifiez le contrôle de la température du fourreau et la température réelle de la matière fondue. Un thermocouple défaillant ou une surtension du chauffage peut donner l’impression que la consigne affichée est normale alors que la matière fondue est déjà soumise à un traitement excessif. Si le défaut apparaît par pulsations, examinez plus attentivement la stabilité de la récupération de la vis, la régularité de l’alimentation, les performances de la mise à l’air si elle est applicable et les fluctuations de pression avant la filière.
Il est également utile d’inspecter les zones mortes des adaptateurs, des changeurs de filtres et des lèvres de la filière. Le polypropylène qui reste trop longtemps dans ces zones peut se dégrader, se détacher et créer à la fois des bulles et des défauts esthétiques. Les équipes de maintenance se concentrent souvent sur la vis, alors que le problème peut en réalité se situer en aval.
La déformation est généralement un problème de refroidissement et de contraintes, pas seulement de température
La déformation après extrusion est souvent frustrante, car la pièce peut sembler acceptable à la sortie de la filière, puis se déformer sur la table de calibrage, le convoyeur, l’enrouleur ou même après la découpe. Cela signifie généralement que des contraintes internes ont été intégrées à l’extrudat et se sont libérées au fur et à mesure du refroidissement de la forme. Avec les granulés de plastique en polypropylène, ce phénomène est fréquent, car la matière peut développer des différences d’orientation et de retrait si l’écoulement et le refroidissement ne sont pas équilibrés.
Un côté du profilé peut refroidir plus rapidement que l’autre. La filière peut alimenter la matière de manière irrégulière. Le dispositif de tirage peut tirer légèrement hors axe. L’épaisseur de paroi peut être asymétrique. Même un léger déséquilibre au niveau des couteaux d’air, du débit d’eau ou du contact avec le calibreur peut courber un profilé sur une certaine distance. Sur les lignes de production de feuilles, la déformation peut se manifester par un soulèvement des bords, une courbure ou une déformation dans le sens transversal plutôt que par une flexion évidente.
La surchauffe peut aggraver la déformation, mais abaisser toutes les zones n’est pas une solution fiable. Si la matière fondue devient trop froide, l’uniformité de l’écoulement peut se détériorer et l’orientation peut même augmenter. La meilleure approche consiste à examiner ensemble l’homogénéité de la matière fondue, l’équilibrage de la filière, la vitesse du dispositif de tirage et la symétrie du refroidissement.
Éléments à inspecter lorsque l’extrudat ne reste pas droit
Une règle pratique utile sur le terrain est la suivante : si la forme se courbe constamment dans une même direction, suspectez une asymétrie. Si elle se déplace de manière aléatoire, suspectez une instabilité. L’asymétrie indique une variation de l’entrefer de la filière, des canaux d’écoulement obstrués, un refroidissement irrégulier ou des problèmes d’alignement. L’instabilité indique plutôt un débit fluctuant, un mauvais contrôle de la température, une alimentation irrégulière ou une vitesse de ligne variable.
Vérifiez les éléments suivants dans l’ordre :
- La propreté de la filière et de l’adaptateur, en particulier les résidus carbonisés près des angles d’écoulement
- L’état du filtre et la question de savoir si la perte de pression a augmenté soudainement après le changement de matière
- La stabilité réelle du débit dans le temps, et pas seulement les valeurs de consigne
- La répartition de l’eau de refroidissement, la direction du flux d’air et les points de contact du calibreur
- La synchronisation de la vitesse du dispositif de tirage et le centrage de la tension
- L’uniformité de l’épaisseur de paroi sur le profilé ou la feuille
Si vous constatez simultanément des bulles et une déformation, ne les traitez pas trop rapidement comme deux défauts distincts. Une matière fondue contaminée ou partiellement dégradée peut s’écouler de manière irrégulière, emprisonner du gaz, puis refroidir avec des contraintes intégrées. Une seule cause fondamentale peut produire un ensemble de symptômes complexes.
Le rôle des matières premières est souvent sous-estimé
Les équipes de maintenance sont souvent appelées lorsque le procédé est déjà devenu instable, de sorte que l’attention se porte naturellement sur les chauffages, les moteurs et les vis. Mais la gestion des matières premières mérite un examen tout aussi approfondi. Les granulés de polypropylène provenant de différentes sources peuvent se transformer différemment en raison des caractéristiques d’écoulement à l’état fondu, des formulations d’additifs, de la teneur en agents de glissement ou antiblocage, du niveau de charge ou de la quantité et de la qualité de la matière retraitée incorporée. Ces différences ne constituent pas automatiquement des défauts, mais elles modifient la fenêtre de transformation.
L’historique de stockage est plus important que ne l’admettent de nombreuses usines. Les doublures déchirées, les sacs partiellement ouverts, les systèmes de transfert poussiéreux et les longues périodes de maintien à proximité de sources de chaleur peuvent tous créer des problèmes. Dans les opérations utilisant plusieurs matériaux, le risque augmente encore. Un site qui traite plusieurs chimies, des polyoléfines aux additifs spéciaux ou même des matériaux tels que la résine pâteuse de chlorure de polyvinyle CAS#9002-86-2, doit appliquer une séparation rigoureuse et des procédures de changement de matière propres. Une contamination croisée, même à de très faibles niveaux, peut être clairement visible lors de l’extrusion.
C’est l’une des raisons pour lesquelles les fournisseurs de produits chimiques proposant une gamme étendue mettent souvent l’accent sur la stabilité de l’approvisionnement et la conformité de la manipulation des produits, plutôt que de parler uniquement des spécifications nominales. Un modèle d’approvisionnement à guichet unique peut réduire la complexité des achats, mais pour le transformateur, il ne fonctionne que si l’identification des matières entrantes, les contrôles de l’emballage et la gestion de l’entrepôt restent rigoureux au niveau de l’usine.
Erreurs courantes de diagnostic qui font perdre du temps
Une erreur consiste à accuser les « mauvais granulés » avant de vérifier la ligne. Si plusieurs lots échouent soudainement sur la même extrudeuse, l’état de la ligne doit être suspecté. Une autre erreur consiste à supposer que chaque bulle est liée à l’humidité. Avec le polypropylène, la surchauffe, la contamination et l’air emprisonné expliquent souvent mieux le problème que l’humidité seule.
Une troisième erreur consiste à régler trop de variables à la fois. Lorsque les opérateurs modifient simultanément les températures du fourreau, la vitesse de la vis, la vitesse du dispositif de tirage, l’eau de refroidissement et les réglages d’alimentation, la cause disparaît dans le bruit. Pour le support après-vente ou les dossiers de maintenance, cela rend les dépannages futurs beaucoup plus difficiles. Des modifications contrôlées, consignées dans l’ordre, permettent généralement de résoudre le problème plus rapidement, même si elles semblent plus lentes sur le moment.
Il existe également une tendance à se concentrer uniquement sur les défauts visibles du produit. La tendance de la pression, la dérive de l’intensité, l’odeur, le suintement de la filière, le comportement de la purge au démarrage et la couleur des résidus fournissent tous des indices. Un profilé qui se déforme 2 mètres après la filière a souvent commencé à présenter un défaut bien plus tôt dans le parcours de la matière fondue.
Une séquence de dépannage pratique
Lorsque le temps est compté, un ordre simple est utile. Confirmez le type de défaut et le moment où il apparaît. Est-il présent dès le démarrage, après la montée en température, après un changement de lot ou uniquement à un débit plus élevé ? Vérifiez ensuite la régularité de l’alimentation et l’état de la matière première. Contrôlez ensuite le comportement thermique réel, et pas seulement les consignes. Inspectez ensuite la filtration, les adaptateurs et la propreté de la filière. Enfin, examinez l’équilibre du refroidissement et les conditions du dispositif de tirage si une déformation est présente.
Si vous devez déterminer si la matière ou la ligne constitue le facteur dominant, la méthode la plus fiable est généralement comparative : faites fonctionner un lot reconnu comme stable sur la même machine sans modifier le réglage, ou faites fonctionner le lot suspect sur une ligne reconnue comme stable si les conditions de l’usine le permettent. Sans ce type de comparaison contrôlée, les équipes peuvent débattre pendant des jours pour savoir si le problème vient de la résine ou de l’équipement.
Pour les problèmes récurrents, notez le profil du défaut, les conditions de la ligne, l’identification de la matière et ce qui a réellement permis de le résoudre. Les usines qui le font systématiquement constituent une bien meilleure base de données des pannes que celles qui se fient à la mémoire. Cela semble élémentaire, mais dans la maintenance de l’extrusion, des dossiers rigoureux sont généralement plus efficaces qu’un dépannage improvisé.
Si les granulés de plastique en polypropylène provoquent des bulles ou une déformation, la réponse ne se trouve généralement pas dans un chiffre unique. Elle réside dans l’interaction entre l’état de la matière, l’historique de la matière fondue, la stabilité de la machine et l’équilibre du refroidissement. Une fois ces éléments examinés ensemble, le défaut cesse souvent d’être mystérieux et devient traçable.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

