


Pourquoi les commandes en vrac d’acide citrique nécessitent des tests avant expédition — et quels paramètres doivent être vérifiés avant le déchargement
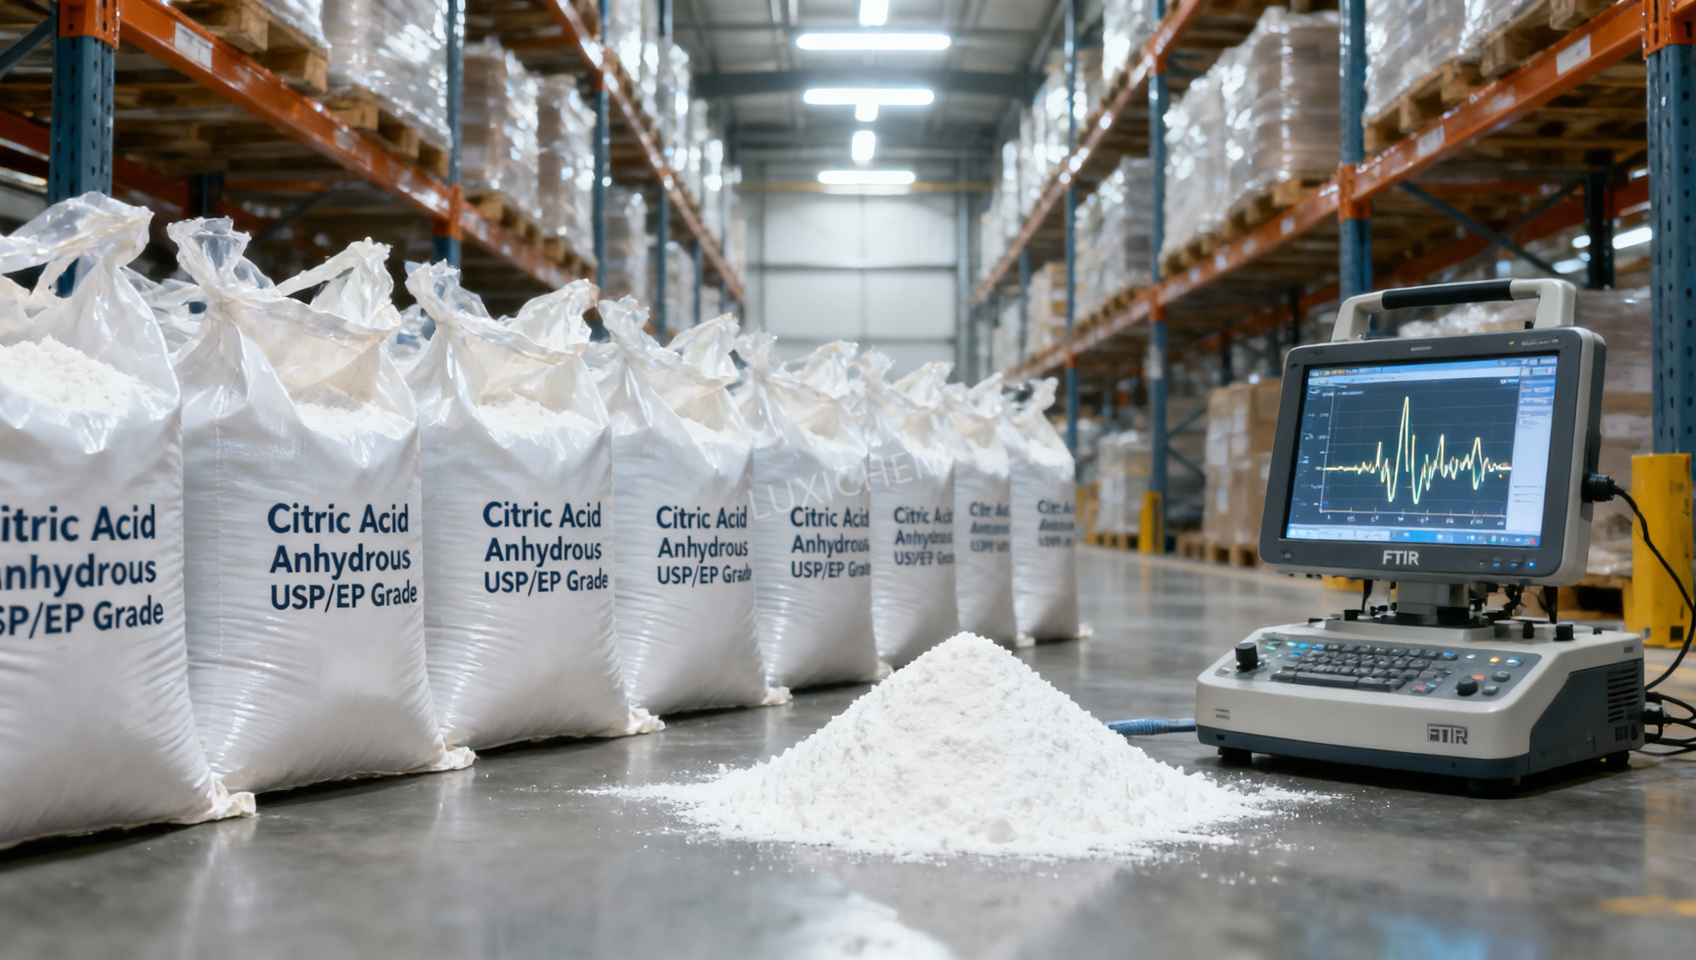
Les essais avant expédition des livraisons en vrac d’acide citrique ne constituent pas une simple formalité procédurale : ils représentent le dernier point de contrôle incontournable avant que la matière n’entre dans votre ligne de production. Pour les responsables qualité et sécurité, omettre ou sous-traiter cette vérification entraîne des risques concrets : intégrité des lots compromise, non-conformité réglementaire et défaillances en aval dans la fabrication de produits alimentaires, pharmaceutiques ou détergents, où l’acide citrique sert d’agent chélatant, de conservateur ou d’ajusteur de pH. Contrairement aux quantités conditionnées ou de laboratoire, l’acide citrique en vrac — généralement expédié dans des grands récipients pour vrac souples (FIBC) de 1 à 20 tonnes métriques ou dans des citernes — présente des voies d’exposition spécifiques : pénétration d’humidité durant le transport, cristallisation induite par la température, contamination croisée provenant d’infrastructures de transport partagées et homogénéité irrégulière sur de grands volumes. Ces conditions signifient que les résultats analytiques d’un seul échantillon prélevé à l’origine peuvent ne pas refléter l’ensemble du lot, à moins que l’échantillonnage ne suive des protocoles statistiquement valides *et* que les essais couvrent des paramètres ayant des implications directes sur la fonctionnalité et la conformité.
Les paramètres critiques vérifiés avant le déchargement relèvent de trois catégories interdépendantes : l’identité et la pureté, les impuretés critiques pour la sécurité et la stabilité physique. Premièrement, la confirmation de l’identité par spectroscopie infrarouge (FTIR) ou par comparaison du temps de rétention HPLC avec un étalon de référence certifié élimine le risque de substitution — particulièrement pertinent compte tenu de la disponibilité mondiale d’acide citrique technique de qualité inférieure, commercialisé de manière trompeuse comme étant de qualité alimentaire ou pharmaceutique. La pureté — mesurée par titrage (USP <21>) ou HPLC (FCC VI) — doit atteindre ≥99.5 % pour la qualité alimentaire et ≥99.8 % pour les lots conformes à l’USP/EP. Les écarts inférieurs à ces seuils sont directement corrélés à une capacité chélatante réduite et à une teneur accrue en cendres, ce qui affecte la clarté des formulations de boissons ou l’efficacité tampon des solutions parentérales.
Deuxièmement, les limites en métaux lourds ne sont pas négociables. Le cadmium, le plomb, l’arsenic et le mercure doivent être quantifiés par ICP-MS ou AAS à four graphite, et non simplement soumis à un dépistage, car leur présence n’est pas uniformément répartie dans les lots en vrac. Les seuils réglementaires diffèrent selon l’application : le FCC autorise ≤1 mg/kg de métaux lourds totaux pour un usage alimentaire, tandis que l’USP <231> fixe des limites individuelles plus strictes (par exemple, Pb ≤ 5 ppm, As ≤ 3 ppm). Il est essentiel de noter que la contamination par les métaux lourds provient souvent non de la synthèse, mais de l’approvisionnement en matières premières (par exemple, l’acide citrique dérivé de mélasse provenant de régions où les sols présentent une teneur élevée en cadmium) ou du stockage dans des trémies en acier galvanisé. Les essais doivent donc inclure des échantillons composites et stratifiés — couches supérieure, intermédiaire et inférieure — afin de détecter toute ségrégation, notamment dans les poudres stockées en FIBC susceptibles de se stratifier durant le transport maritime.
Troisièmement, la charge microbienne et la teneur en humidité déterminent la durée de conservation et la sécurité de manipulation. L’acide citrique en vrac est hygroscopique ; une humidité supérieure à 1.5 % m/m favorise l’agglomération, la prolifération microbienne (en particulier *Aspergillus* et *Penicillium* spp.) et la dégradation accélérée des principes actifs coformulés dans les produits finis. Le dénombrement aérobie total doit rester ≤10² UFC/g, et l’absence de *Salmonella*, *E. coli* et *Staphylococcus aureus* est obligatoire pour les usages alimentaires et pharmaceutiques. Ces limites ne peuvent être présumées, même dans le cadre d’une production certifiée ISO 22000, car les fluctuations de l’humidité ambiante pendant le chargement, le stockage portuaire ou la condensation dans les conteneurs introduisent un risque postérieur à la fabrication. Une seule mesure élevée d’humidité lors du déchargement signale une croissance microbienne potentielle dans l’ensemble du lot, exigeant une mise en quarantaine et de nouveaux essais, et non le simple rejet de la partie échantillonnée.
Quatrièmement, la distribution granulométrique et l’écoulement influencent la précision du dosage dans les lignes de fabrication continue. Bien que non spécifiés dans le FCC ou l’USP, les écarts par rapport à un D90 typique ≤ 450 µm (pour la qualité anhydre) provoquent des phénomènes de voûtage dans les systèmes de transfert pneumatique ou une dispersion non homogène dans les détergents en mélange sec. Ce paramètre est systématiquement vérifié chez Luxi Chemical (Shandong) Co., Ltd. par diffraction laser avant expédition, non parce qu’il s’agit d’une exigence réglementaire, mais parce qu’il constitue un point de défaillance fonctionnelle observé dans des environnements de transformation réels dans plus de 60 pays. Enfin, la conformité aux spécifications doit être validée par rapport à la norme *exacte* mentionnée dans le bon de commande, et non sur la base d’allégations génériques de « qualité pharmaceutique ». La monographie USP de l’acide citrique exige un dosage, une rotation optique spécifique ([α]D²⁵ = +37.5° à +39.5°) et une limite de sulfate ≤ 0.05 %, tandis que l’EP 10.0 ajoute des essais supplémentaires pour l’oxalate et le chlorure. Un lot conforme au FCC peut échouer à l’USP sur la seule rotation optique, un détail facilement négligé sans vérification complète au niveau de la monographie. C’est pourquoi Luxi Chemical réalise, sur demande, des essais avant expédition selon les trois principales pharmacopées, avec une traçabilité complète des COA vers des laboratoires tiers accrédités (par exemple, SGS, Eurofins) ou des installations internes certifiées ISO/IEC 17025.
Il convient de noter que certains excipients fonctionnels utilisés avec l’acide citrique — tels que l’hydroxyéthylcellulose CAS#9004-62-0 pour la stabilisation des détergents liquides — présentent des profils de stabilité complémentaires mais distincts. Alors que l’acide citrique se dégrade au-dessus de 40°C dans des conditions humides, l’hydroxyéthylcellulose maintient sa viscosité à un pH compris entre 2 et 12, mais s’hydrolyse rapidement au-dessus de 60°C. Leur utilisation conjointe dans des formulations multiphases exige des essais de stabilité coordonnés, et non de simples contrôles individuels des spécifications, car les effets d’interaction (par exemple, la coupure du polymère catalysée par l’acide) ne sont pas pris en compte par les essais autonomes.
En pratique, les défaillances les plus fréquentes lors du déchargement ne proviennent pas de résultats hors spécifications, mais d’une méthodologie d’échantillonnage inadéquate. Les prélèvements ponctuels effectués à partir de la vanne d’un seul FIBC ou les prélèvements de surface par écope depuis une trappe de citerne produisent des faux négatifs jusqu’à 40 % du temps pour les contaminants ségrégés. Les méthodes validées exigent des sondes d’échantillonnage rotatives pour les poudres ou des vannes de prélèvement automatisées en milieu de lot pour les liquides, suivies d’un mélange composite conformément à l’ASTM D5365-19. Sans cela, même des essais de laboratoire rigoureux procurent une assurance trompeuse.
Pour les responsables qualité et sécurité, la question n’est pas de savoir s’il faut effectuer des essais, mais à quel degré d’exhaustivité et à quelle étape. La vérification avant expédition déplace le risque en amont, évite des mises en quarantaine coûteuses, prévient les arrêts de ligne de production et fournit des preuves vérifiables lors des inspections de la FDA, de l’EFSA ou du BRCGS. Elle transforme l’acide citrique, d’un intrant de commodité, en un composant contrôlé, traçable et dont la fonctionnalité est assurée, où chaque paramètre vérifié avant le déchargement correspond directement à un mode de défaillance évité dans le produit final.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

