

Qu’est-ce qui entraîne la perte d’activité des catalyseurs chimiques ?
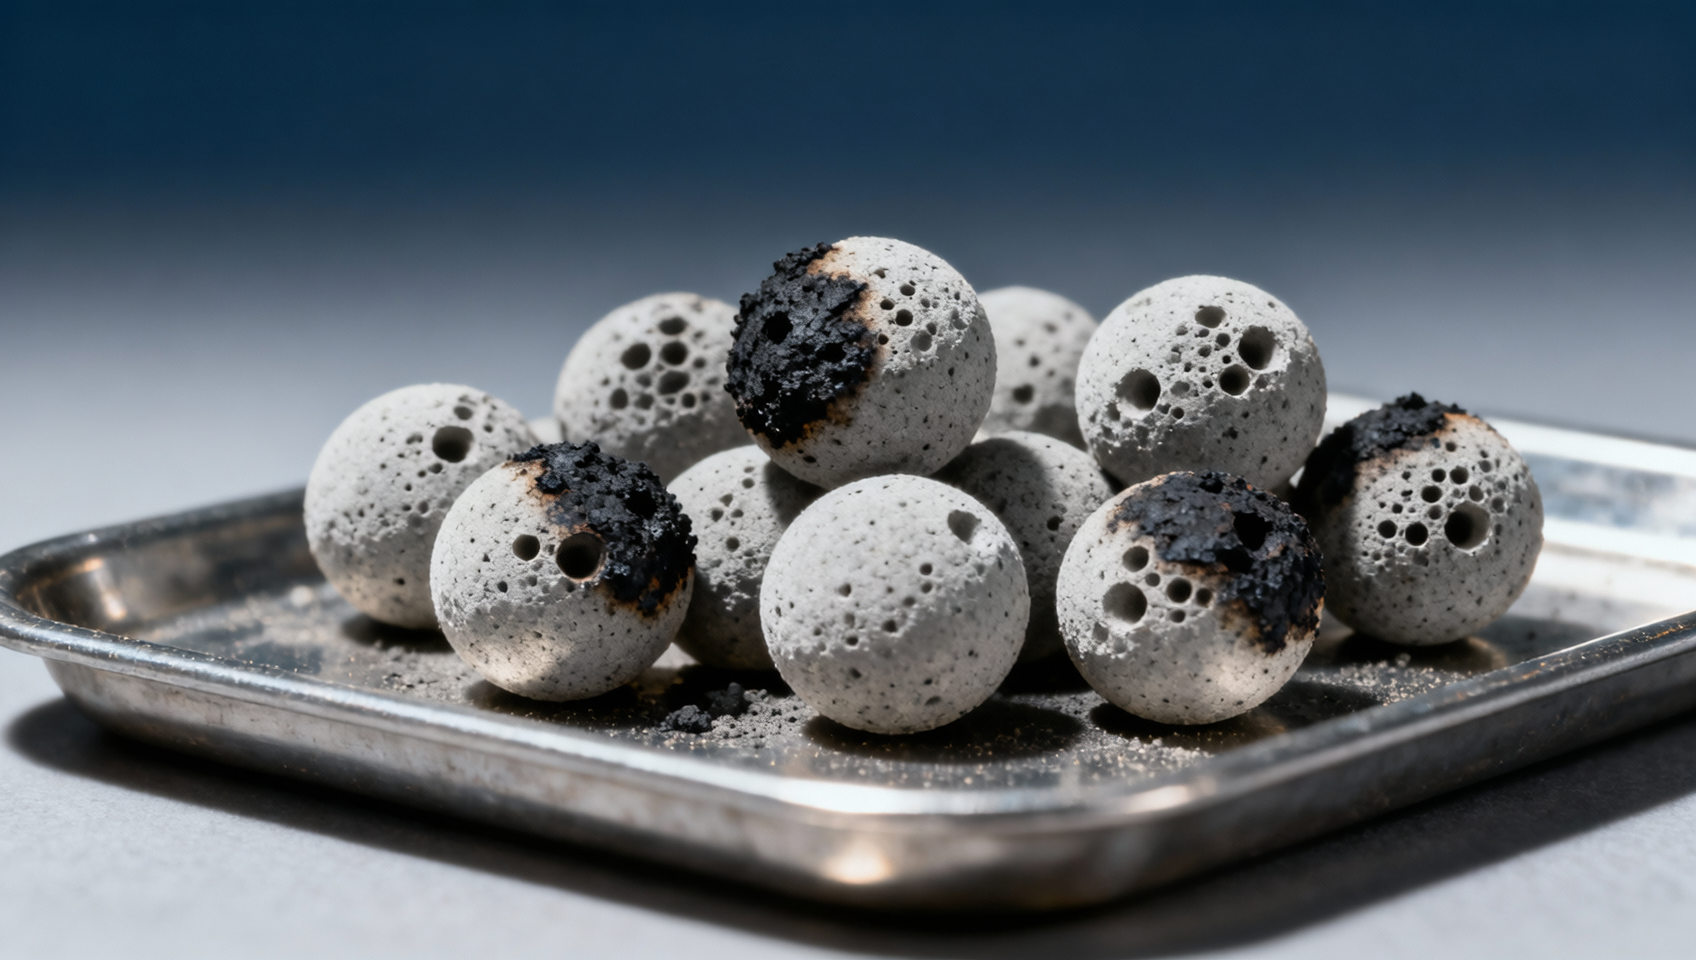
Les catalyseurs chimiques perdent de leur activité lorsque leurs sites actifs sont bloqués, chimiquement modifiés, physiquement endommagés ou rendus inaccessibles aux réactifs. Les causes courantes comprennent l’empoisonnement par des contaminants, l’encrassement et le dépôt de coke, une température excessive, le frittage et des changements de l’état chimique du catalyseur. Certaines pertes d’activité apparentes proviennent plutôt de la composition de l’alimentation, de la répartition des flux, de l’instrumentation ou des équipements en aval.
Pour une équipe de maintenance confrontée à une baisse de conversion ou à une hausse de la température requise dans le réacteur, la première tâche consiste à distinguer un véritable problème de catalyseur d’un problème d’exploitation ou de mesure. Cette distinction est importante : augmenter la température peut rétablir temporairement la conversion, mais aussi accélérer des dommages irréversibles ou dépasser les limites de l’équipement et du catalyseur.
Commencer par examiner le profil de fonctionnement, et non le lit catalytique
Comparez les performances actuelles à une référence fiable, dans des conditions similaires de débit et de composition de l’alimentation, de pression, de température d’entrée et de spécifications du produit. Une conversion plus faible à un débit plus élevé, par exemple, ne prouve pas à elle seule une désactivation : un temps de contact plus court peut expliquer l’écart. Vérifiez si le changement est également confirmé par les résultats de laboratoire et les analyseurs en ligne, et contrôlez les points de prélèvement, l’étalonnage des instruments et les bilans matière.
Les tendances sont souvent plus utiles qu’une mesure isolée. Notez quand la perte a commencé et comparez cette date aux changements de l’alimentation, aux incidents de l’unité, aux événements de démarrage ou d’arrêt, à l’historique des pertes de charge et aux travaux de maintenance. Un changement soudain après un épisode de contamination de l’alimentation appelle une enquête différente d’une baisse progressive sur une longue période de fonctionnement.
Ces profils sont des indices diagnostiques, et non des preuves. Plusieurs mécanismes peuvent se produire simultanément : les dépôts peuvent augmenter la perte de charge tout en bloquant les sites actifs, et un point chaud peut à la fois refléter une mauvaise répartition des flux et accélérer la détérioration du catalyseur.
Empoisonnement : une impureté occupe ou modifie les sites actifs
Un poison est une substance qui réduit l’activité en interagissant avec les sites catalytiques ou en modifiant leur environnement chimique. Le contaminant peut provenir de l’alimentation habituelle, d’une nouvelle source d’alimentation, de matières recyclées, de fuites des utilités ou de produits chimiques introduits lors du nettoyage et de la maintenance. Selon le catalyseur et la réaction, les espèces problématiques peuvent comprendre des composés soufrés, du chlore, de l’arsenic, du plomb, du phosphore ou d’autres métaux.
Une même substance n’est pas un poison dans tous les procédés. Le soufre peut désactiver certains catalyseurs métalliques, tandis que d’autres nécessitent une phase active sulfurée. Identifiez la formulation exacte du catalyseur et ses limites de tolérance aux contaminants avant de considérer un élément détecté comme la cause première.
Examinez le lien temporel entre la baisse des performances et tout changement de source d’alimentation, de fonctionnement du prétraitement, d’état du lit de garde ou d’équipement en amont. Des échantillons représentatifs de l’alimentation et du catalyseur peuvent aider à déterminer si un contaminant est présent et où il s’est accumulé. Le prélèvement et l’analyse nécessitent un plan approuvé : un dépôt de surface, un gradient de concentration radial ou un échantillon prélevé au mauvais endroit dans le lit peuvent donner une image trompeuse.
La récupération dépend du poison et du catalyseur. Certains effets peuvent être réversibles au moyen d’un traitement approuvé par le fournisseur ; des contaminants fortement liés ou des métaux déposés peuvent rendre le remplacement nécessaire. Ne supposez pas qu’une régénération courante éliminera un poison et évitez d’introduire des agents de piégeage ou des produits chimiques de nettoyage sans avoir confirmé leur compatibilité avec le procédé.
Encrassement et coke : les sites actifs deviennent inaccessibles
L’encrassement se produit lorsque des matières s’accumulent sur le catalyseur ou dans les espaces entre les particules. Le coke, les hydrocarbures lourds, les sels, les produits de corrosion et les solides entraînés peuvent obstruer les pores ou restreindre l’écoulement. Le catalyseur peut conserver sa matière active tout en donnant de mauvaises performances parce que les réactifs ne peuvent pas l’atteindre efficacement. La perte de charge peut augmenter lorsque des matières s’accumulent dans le lit, bien que le blocage des pores puisse réduire l’activité sans provoquer de hausse notable de la perte de charge.
Recherchez en amont une défaillance de la filtration, de la corrosion, une instabilité de l’alimentation, un entraînement de matières ou des conditions favorisant la formation de dépôts. Comparez le profil de température du lit et la perte de charge à la qualité et au débit de l’alimentation. Un distributeur ou une grille d’entrée obstrués peuvent également créer un problème d’écoulement ressemblant à un encrassement du lit. Examinez donc les éléments disponibles sur l’ensemble du parcours d’écoulement au lieu d’attribuer toute restriction au catalyseur.
Certains dépôts peuvent être éliminés par une régénération contrôlée, mais il faut d’abord les identifier. La combustion du carbone dans un lit peut dégager une quantité importante de chaleur et créer des points chauds ; une procédure inadaptée risque d’endommager le catalyseur ou l’équipement. La régénération doit respecter les limites approuvées par le fournisseur du catalyseur et le site concernant l’atmosphère, la température, le débit, la surveillance et l’arrêt. Certains dépôts, notamment les métaux et certains sels, ne sont pas éliminés par une régénération oxydante ordinaire.
Dommages thermiques et détérioration physique
Des températures élevées peuvent provoquer l’agglomération des particules métalliques actives, un processus appelé frittage. La surface active disponible diminue et le fonctionnement normal ne permet généralement pas de la restaurer. Une chaleur excessive peut aussi modifier le support, effondrer la structure poreuse ou changer la phase du catalyseur. Un bref point chaud localisé peut être plus dommageable que ne le laisse penser la température moyenne du lit.
Examinez l’historique de chaque thermocouple, les écarts de température dans le lit, la répartition de l’alimentation, les performances de la trempe ou du refroidissement, ainsi que toute perte de débit ou de contrôle. Un thermocouple manquant ou défaillant peut masquer un dépassement local ; à l’inverse, une mesure erronée peut indiquer un point chaud inexistant. Avant de conclure, mettez l’indication de température en relation avec les mesures voisines et le comportement du procédé.
Les dommages physiques constituent une autre cause de désactivation apparente. L’écrasement, l’abrasion ou l’attrition peuvent produire des fines, augmenter la perte de charge et modifier la répartition des flux. Un chargement inadéquat, des vibrations, des variations rapides de pression ou des cycles thermiques répétés peuvent y contribuer. Les observations lors du déchargement, l’examen des grilles ou un échantillon de lit prélevé correctement peuvent aider à distinguer un catalyseur endommagé de dépôts introduits avec l’alimentation. Selon l’étendue et l’emplacement des dommages, un tamisage ou un remplacement partiel ne peut être envisagé que si la conception de l’équipement et le fournisseur l’autorisent.
Le catalyseur peut être dans un état chimique inadapté
Certains catalyseurs doivent être activés, réduits, oxydés ou sulfurés avant d’atteindre l’état prévu pour leur fonctionnement. Une activation incomplète, une interruption pendant le démarrage ou une modification inattendue de l’atmosphère du procédé peut donc ressembler à une perte d’activité permanente. La solution ne consiste pas à ajouter un produit chimique de manière générique : elle dépend de la chimie du catalyseur et de la procédure de démarrage approuvée.
Dans le raffinage, certains catalyseurs d’hydrotraitement sont conçus pour fonctionner à l’état sulfuré.Diméthyldisulfure CAS#624-92-0 est fourni à une pureté déclarée d’au moins 99 % et peut être utilisé comme agent de sulfuration pour les catalyseurs de raffinage. Son utilisation n’est pertinente que lorsque le fournisseur du catalyseur et la procédure de l’unité prévoient un agent de sulfuration approprié ; il ne s’agit pas d’un traitement pour tout catalyseur inactif et il peut empoisonner les systèmes sensibles au soufre.
Ce produit est inflammable et dégage une forte odeur soufrée. Manipulez-le et stockez-le conformément à la fiche de données de sécurité en vigueur, aux mesures de contrôle du site et aux exigences applicables. La sulfuration peut générer des gaz dangereux contenant du soufre, notamment du sulfure d’hydrogène ; la procédure doit donc prévoir la surveillance de l’exposition, le confinement et les interventions d’urgence. L’odeur ne constitue pas une alarme fiable en cas d’exposition.
Distinguer la perte d’activité cinétique des limites d’écoulement et de mesure
Un réacteur peut produire moins de produit recherché même si l’activité intrinsèque du catalyseur n’a pas changé. Un contournement du lit par l’alimentation, la canalisation préférentielle, des distributeurs obstrués, un mélange insuffisant ou la présence inattendue d’une phase liquide peuvent réduire le contact effectif avec le lit. À débit élevé, le transfert de matière externe ou la diffusion interne dans les pores peut limiter la réaction observée. Les limites de transfert thermique peuvent également produire des conditions locales différentes de la température d’entrée indiquée.
Vérifiez si la baisse est liée au débit, à la pression, à la composition de l’alimentation ou à un changement de comportement des phases. Comparez les mesures d’instruments indépendants et confirmez que les mesures de température, de pression et de débit correspondent bien aux conditions utilisées dans le calcul des performances. Dans la mesure du possible, utilisez un essai de performance approuvé dans des conditions définies, plutôt que de comparer des points de fonctionnement avec des alimentations ou des débits très différents.
Les systèmes de séparation des produits et de recyclage méritent également votre attention. Une défaillance d’analyseur, une efficacité de récupération modifiée ou une composition différente du flux recyclé peut donner l’impression que les performances du réacteur sont moins bonnes. Confirmer l’emplacement de la perte permet d’éviter une intervention inutile sur le catalyseur.
Décider de poursuivre l’exploitation, de régénérer ou de remplacer
Une fois le mécanisme probable établi, évaluez à la fois les performances et la marge opérationnelle restante. La poursuite de l’exploitation peut être raisonnable si les spécifications du produit sont respectées et si les conditions requises restent dans les limites approuvées. Ne compensez pas indéfiniment en augmentant la température : suivez l’évolution et la marge restante par rapport aux limites du catalyseur, du réacteur et de sécurité.
Il convient d’évaluer la régénération lorsque le dépôt est compatible avec une procédure établie et que le catalyseur conserve une intégrité physique et chimique suffisante. Elle a moins de chances de rétablir les performances perdues à la suite d’un frittage sévère, d’un empoisonnement permanent ou d’un effondrement de la structure. Un remplacement peut être nécessaire lorsque l’activité ne peut pas être rétablie en toute sécurité, que la perte de charge limite l’exploitation ou que le lit est mécaniquement endommagé.
Avant d’ouvrir l’équipement ou de prélever des échantillons, appliquez les procédures du site concernant l’isolement, la dépressurisation, le refroidissement et les matières dangereuses. Le catalyseur usé peut contenir des hydrocarbures adsorbés, des contaminants toxiques ou des dépôts réactifs ; certaines matières peuvent s’échauffer ou s’enflammer au contact de l’air. Conservez des échantillons représentatifs et les relevés d’exploitation pour analyse, puis utilisez les résultats pour remédier à la cause en amont avant de remettre en service un lit régénéré ou de remplacement.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.
Consultation de questions
Envoyez-nous votre demande dès aujourd'hui
Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.