


Granulés de polypropylène : comment le choix de la qualité influe sur les coûts de production
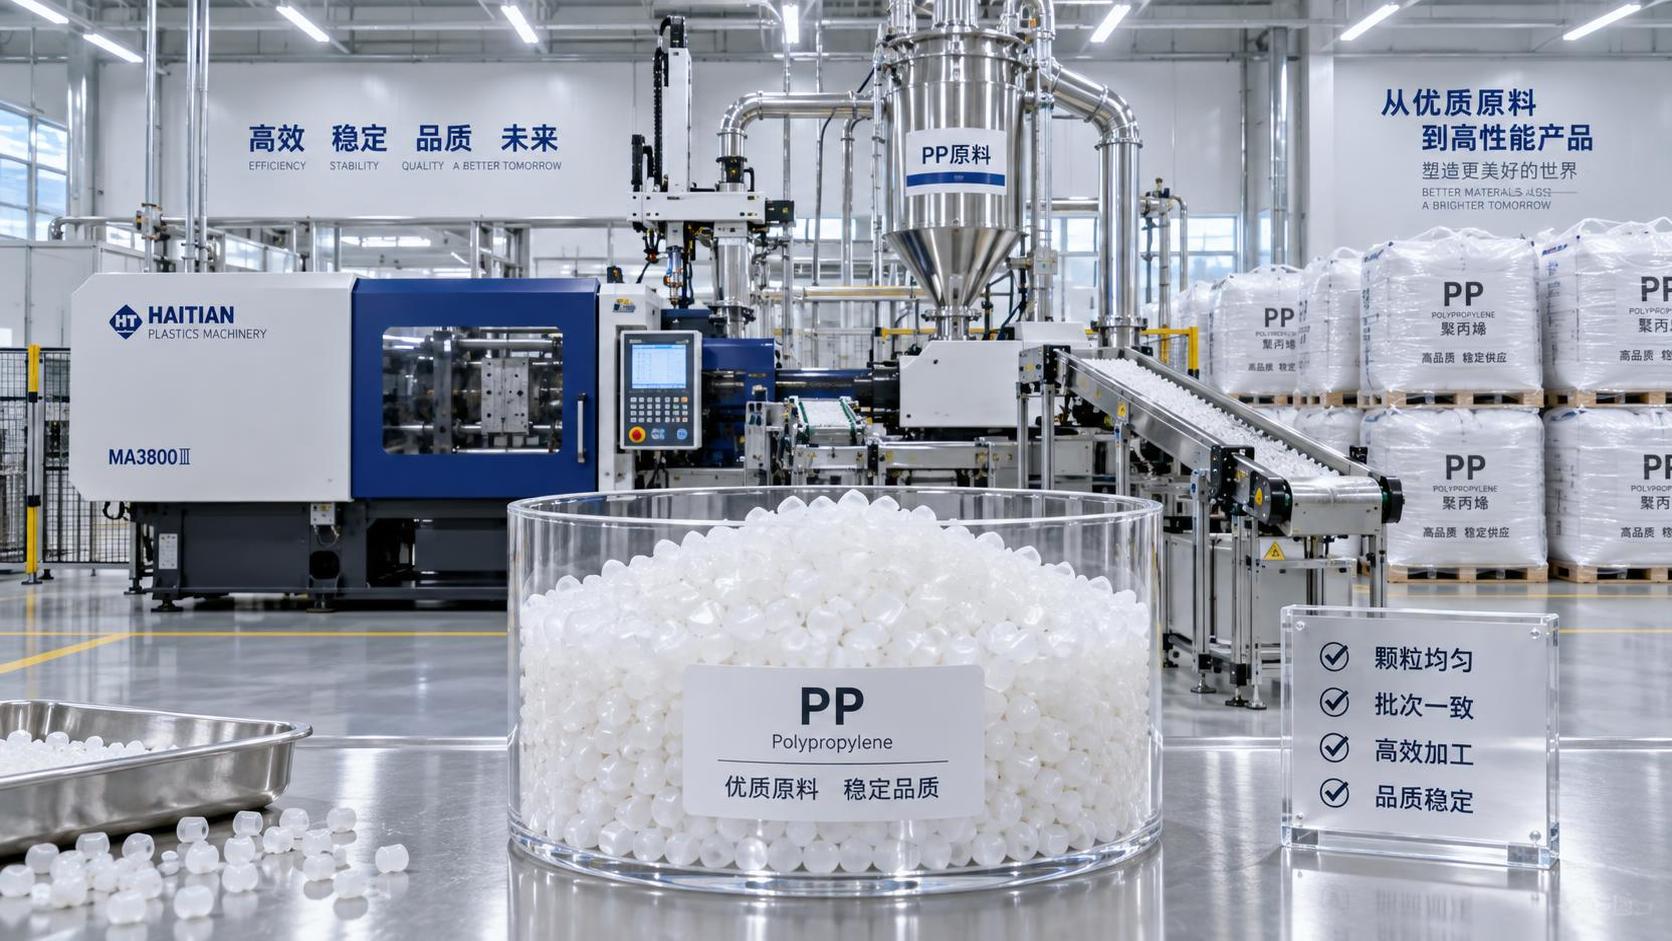
Choisir des granulés de polypropylène en se fondant uniquement sur le prix d’achat peut réduire le coût apparent de la matière tout en augmentant les coûts de moulage, d’extrusion, de pièces rejetées, de réclamations clients ou d’interruptions de production. Pour évaluer une offre, la question la plus utile à se poser est plus précise : quelle qualité permet d’obtenir les performances requises pour la pièce, au coût de transformation le plus bas et le plus stable, sur l’équipement qui sera réellement utilisé ?
La réponse ne dépend pas uniquement du fait que le fournisseur classe la matière comme homopolymère, copolymère statistique ou copolymère choc. Le comportement à l’écoulement à l’état fondu, la rigidité, la résistance aux chocs, la maîtrise de la contamination, le paquet d’additifs, la constance des lots et la documentation peuvent tous modifier les coûts de production. Une qualité moins coûteuse peut convenir lorsque les spécifications sont peu contraignantes et que la production est stable. Elle devient coûteuse si elle entraîne des manques de matière, du gauchissement, des temps de refroidissement prolongés, un mauvais aspect de surface, une quantité excessive de matière rebroyée ou un problème de qualité qui parvient jusqu’au client.
Le coût de la matière ne représente qu’une partie du choix de la qualité
La facture de résine est visible et facile à comparer. Les coûts moins visibles sont souvent plus importants sur une série de production : les kilogrammes consommés par pièce conforme, le temps machine par cycle, les interventions de l’opérateur, l’énergie utilisée pour le séchage ou la transformation, l’élimination des rebuts, les retouches et le coût du maintien d’un stock de sécurité en cas d’approvisionnement irrégulier. Les équipes achats devraient donc évaluer les granulés de polypropylène comme un intrant de transformation, et non comme une simple matière première de négoce.
Pour un produit moulé, une légère différence de densité, de comportement au retrait ou de fluidité peut modifier le poids de la pièce et sa stabilité dimensionnelle. Sur une ligne d’extrusion, les variations de fluidité à l’état fondu peuvent affecter la pression, le débit, le contrôle de l’épaisseur et les opérations en aval. Une qualité légèrement plus chère à la tonne peut néanmoins réduire le coût par unité conforme si elle permet des cycles plus courts, un taux de rejet plus faible ou une paroi plus mince sans compromettre les performances requises.
À l’inverse, une qualité supérieure n’est pas automatiquement le choix le plus économique. Payer pour une résistance élevée aux chocs, une ténacité à basse température, une transparence optique, une aptitude au contact alimentaire, une résistance accrue aux ultraviolets ou des tolérances de propriétés particulièrement serrées n’a guère de sens si le produit final n’a pas besoin de ces caractéristiques. L’objectif n’est pas d’acheter la spécification la plus élevée, mais de choisir une qualité dont la plage de performances correspond à l’application et offre une marge de transformation suffisante pour absorber les variations normales de production.
Commencer par identifier le défaut que la qualité doit éviter
Le choix d’une qualité devient plus clair lorsque la discussion d’achat commence par le défaut du produit susceptible d’entraîner le coût le plus élevé. Un article ménager rigide peut se déformer ou présenter une fissuration au niveau d’une charnière. Un composant d’emballage peut présenter un défaut d’aspect, une épaisseur de paroi irrégulière, une odeur ou une non-conformité réglementaire. Une pièce automobile ou industrielle peut devoir conserver sa résistance aux chocs dans une plage de température définie. Une application tissée ou non tissée peut être limitée par l’étirabilité, les ruptures de filaments ou la rigidité.
Ces risques entraînent des priorités différentes pour la matière :
- Pour les pièces exigeant de la rigidité : un homopolymère peut offrir un bon équilibre entre rigidité et résistance à la chaleur, mais il faut vérifier la fragilité et les exigences de résistance aux chocs plutôt que de les tenir pour acquises.
- Pour les emballages transparents ou souples : les qualités de copolymère statistique peuvent offrir une meilleure transparence et des températures de scellage ou de transformation plus basses dans les applications adaptées, même si le compromis en matière de rigidité peut être important.
- Pour les composants moulés soumis aux chocs : les qualités de copolymère choc peuvent réduire le risque de fissuration, notamment en cas de manutention ou d’utilisation à basse température, mais leur fluidité et leur aspect de surface doivent convenir au moule et aux exigences de finition.
- Pour une transformation à cadence élevée : l’indice de fluidité à chaud et sa maîtrise d’un lot à l’autre peuvent compter autant que la famille de qualité nominale, car une fluidité stable favorise un remplissage, une pression et des réglages de cycle prévisibles.
Ces catégories sont des outils de présélection, et non une spécification finale. Deux qualités d’une même catégorie peuvent se comporter différemment en raison de leur structure moléculaire, de leur formulation d’additifs, de leur teneur en cendres, en substances volatiles, de la qualité des granulés ou du contrôle de production. Une fiche technique doit permettre de réduire la liste des candidats ; elle ne doit pas remplacer une validation sur la ligne prévue.
L’indice de fluidité à chaud influe sur le rendement, les rebuts et la marge de fonctionnement
L’indice de fluidité à chaud est souvent la première propriété examinée, car il influence fortement le comportement en transformation. Une matière plus fluide remplit généralement plus facilement les sections minces et les moules complexes, tandis qu’une matière moins fluide peut convenir aux applications nécessitant une résistance à l’état fondu supérieure ou certaines caractéristiques mécaniques. Toutefois, une valeur nominale d’indice de fluidité ne constitue pas une consigne universelle d’achat, qu’il soit élevé ou faible.
En moulage par injection, une qualité dont la fluidité est insuffisante pour le moule peut nécessiter une pression plus élevée, une température de matière fondue supérieure ou un temps de remplissage plus long. Il peut en résulter des manques de matière, des défauts visuels, des contraintes internes, une consommation d’énergie accrue ou une fenêtre de fonctionnement plus étroite. En extrusion, un niveau de fluidité inadapté peut limiter la vitesse de ligne ou déstabiliser la matière fondue. Dans les deux cas, un choix de matière se transforme en problème de productivité.
Acheter l’option présentant l’indice de fluidité le plus élevé peut également engendrer des coûts. Une fluidité excessive pour l’application peut affaiblir la pièce, augmenter le risque de bavures, modifier le retrait ou produire un aspect de surface qui ne répond pas aux attentes du client. Dans certains cas, les transformateurs compensent en ajustant le moule ou la machine, ce qui réduit les avantages attendus d’une fluidité supérieure. La question commerciale est donc de savoir si la qualité offre une fluidité suffisante pour une transformation efficace tout en conservant le profil de propriétés requis pour le produit fini.
La plage de variation autorisée importe davantage qu’une seule valeur nominale. Un transformateur peut traiter efficacement une matière ayant un indice de fluidité cible, mais perdre en stabilité lorsque les lots reçus s’écartent sensiblement de cette cible. Il convient d’examiner la spécification du fournisseur, le format du certificat d’analyse et l’historique de régularité des lots, en plus de la valeur nominale. L’équipe achats devrait également convenir des mesures possibles lorsqu’une livraison respecte la spécification générale du fournisseur, mais se situe en dehors de la fenêtre de transformation pratique de l’usine.
Traduire les propriétés mécaniques en coûts liés à la pièce
La résistance à la traction, le module de flexion, la résistance aux chocs, l’allongement et la tenue à la chaleur sont souvent comparés comme des valeurs isolées de fiche technique. Cette approche n’est utile que si les évaluateurs relient chaque propriété à une exigence du produit. Un module de flexion plus élevé peut permettre une conception à paroi plus mince, améliorer l’empilabilité ou réduire la déformation pendant le transport. Il peut toutefois aussi accroître la fragilité si la géométrie comporte des zones de concentration des contraintes. Une meilleure résistance aux chocs peut éviter des ruptures en service, mais ne justifie pas nécessairement un surcoût pour une pièce épaisse et protégée, peu exposée aux contraintes mécaniques.
La formulation la moins coûteuse est souvent celle qui évite les spécifications excessives. L’acheteur devrait définir le seuil fonctionnel minimal de l’article fini, y compris les conditions dans lesquelles il sera utilisé. Une utilisation en intérieur ou en extérieur, une flexion répétée, un contact avec des produits chimiques, une manutention à froid et une charge prolongée modifient tous la valeur d’une propriété annoncée.
Il existe également une différence entre les performances de la résine et celles de la pièce. L’emplacement du point d’injection, l’épaisseur de paroi, les lignes de soudure, les charges de fibres ou de minéraux, les pigments, le contenu recyclé, la température du moule, la vitesse de refroidissement et les contraintes d’assemblage peuvent tous influer sur le résultat. Une qualité de résine peut atteindre une valeur d’essai cible alors que la pièce moulée ne satisfait pas aux conditions d’utilisation prévues. L’évaluation des coûts devrait donc inclure un essai sur une pièce représentative ou une qualification du procédé clairement définie, en particulier lors du remplacement d’une qualité éprouvée.
La régularité de la qualité est un levier de maîtrise des coûts
Une qualité peut être techniquement adaptée et présenter malgré tout un risque commercial si sa qualité varie d’une livraison à l’autre. Des différences de granulométrie, de fines, de couleur, d’exposition à l’humidité, de contamination, d’odeur, de teneur en substances volatiles ou de dispersion des additifs peuvent interrompre la production, même lorsque les propriétés mécaniques essentielles semblent acceptables. Le coût ne se limite généralement pas à la matière concernée. Un arrêt de ligne peut perturber les plannings de main-d’œuvre, les engagements de livraison, l’utilisation des outillages et les opérations d’emballage en aval.
C’est pourquoi l’évaluation d’un approvisionnement devrait porter sur la capacité du fournisseur à maintenir une spécification produit claire et reproductible. Parmi les contrôles utiles figurent l’identification traçable des lots, les certificats d’analyse associés à chaque lot, la conservation d’échantillons lorsque cela est approprié, des procédures définies pour les matières non conformes et des exigences convenues en matière de notification des changements. L’équipe achats devrait savoir si un changement de site de production, de système catalytique, de paquet d’additifs, de source de matière première recyclée ou de méthode d’emballage peut intervenir sans notification préalable.
L’emballage mérite une attention particulière, car une manutention inadéquate peut annuler les avantages d’une résine bien fabriquée. Des sacs endommagés, une protection insuffisante des palettes, des marquages de lot peu clairs, des lots mélangés et une rotation médiocre des stocks augmentent le risque de contamination ou de lacunes de traçabilité. Pour les sites de production utilisant le transport pneumatique ou l’alimentation automatisée, la propreté des granulés et la maîtrise des fines peuvent avoir des effets mesurables sur les filtres, la propreté des locaux et la stabilité de l’alimentation.
Le contenu recyclé modifie la méthode d’évaluation
Le polypropylène recyclé peut réduire les dépenses de matière ou contribuer à atteindre l’objectif de contenu recyclé d’un produit, mais il ne doit pas être considéré comme un substitut direct au seul motif que la résine est désignée comme du PP. Les flux post-consommation et post-industriels peuvent différer par l’historique du polymère, les additifs résiduels, l’odeur, la stabilité de la couleur, le risque de contamination et la variabilité des propriétés. La pertinence économique dépend de la tolérance de l’application et des contrôles appliqués au flux recyclé.
Pour les produits non critiques présentant de larges tolérances dimensionnelles et esthétiques, un mélange recyclé contrôlé peut être intéressant sur le plan commercial. Pour les emballages à paroi mince, les pièces apparentes, les produits sensibles aux odeurs, les applications en contact avec les aliments ou les composants soumis à des exigences mécaniques élevées, l’acheteur peut devoir procéder à une qualification plus stricte, mélanger la matière avec du contenu vierge ou adopter une autre stratégie d’approvisionnement. Le calcul pertinent porte sur le volume total utilisable, et non sur le prix indiqué au kilogramme.
Un essai pratique devrait mesurer le taux de rejet, la régularité du poids des pièces, l’aspect, le temps de cycle, l’odeur le cas échéant et les performances mécaniques après l’introduction du mélange proposé. Il devrait également déterminer si la production de matière rebroyée et sa réutilisation évolueront. Une formulation recyclée moins coûteuse qui augmente les rebuts peut entraîner une perte de matière cumulative, car les fractions vierge et recyclée de la pièce rejetée sont toutes deux concernées.
Évaluer la relation fournisseur en fonction de la maîtrise des changements et des risques de livraison
La qualification d’une matière est souvent réalisée une seule fois, tandis que les risques d’approvisionnement apparaissent par la suite. Une évaluation commerciale rigoureuse prend en compte les délais, les itinéraires d’expédition, la quantité minimale de commande, la taille des lots, les options d’emballage, la stratégie de stock et la capacité du fournisseur à livrer la même qualité pendant la durée de vie prévue du produit. Pour un évaluateur, une source d’approvisionnement alternative n’est utile que si elle a été qualifiée techniquement ou peut l’être sans perturbation prolongée.
Les exigences documentaires devraient être liées au marché et à l’application visés. Selon le cas d’utilisation, les acheteurs peuvent avoir besoin de déclarations relatives au contact alimentaire, aux substances soumises à restriction, aux métaux lourds, aux odeurs, à la migration ou à d’autres exigences propres au client. Il convient de les demander avant tout engagement commercial, en précisant la qualité exacte, le lieu de fabrication et l’application prévue. Une déclaration générique portant sur une famille de produits peut ne pas suffire lors d’un audit client ou pour une utilisation réglementée.
Un approvisionnement chimique diversifié peut être efficace pour les organisations qui achètent plusieurs catégories de produits, mais la qualification doit rester spécifique à chaque produit. La disponibilité, chez un fournisseur, de matières spécialisées telles quePolyvinylpyrrolidone CAS#9003-39-8 peut faciliter le regroupement des achats pour d’autres activités, mais ne prouve pas que la qualité de polypropylène de ce fournisseur convient à une application de moulage ou d’extrusion. Chaque matière nécessite sa propre documentation technique, son examen au regard de l’application et ses contrôles qualité à réception.
Une démarche d’achat pratique
Avant de demander des devis, rédigez un cahier des charges succinct décrivant la pièce ou le produit, le procédé, le volume annuel, les propriétés cibles, les exigences visuelles, les colorants ou charges approuvés, la politique relative au contenu recyclé, les exigences réglementaires et les limites de transformation connues. Indiquez la qualité actuelle et, le cas échéant, le motif de l’évaluation : réduction des coûts, diversification de l’approvisionnement, modification de la conception, augmentation de capacité ou problème de qualité. Cela évite aux fournisseurs de proposer une résine techniquement proche, mais inadaptée sur le plan commercial.
Comparez ensuite les candidats en trois étapes. Premièrement, examinez les documents pour vérifier la famille de qualité, la plage d’indice de fluidité, le profil mécanique, les informations de conformité, l’emballage et les conditions d’approvisionnement. Deuxièmement, réalisez des essais de production contrôlés avec des réglages de procédé convenus et consignez le rendement, le temps de cycle, les causes de rebut, le poids et les dimensions des pièces, leur aspect et les essais fonctionnels pertinents. Troisièmement, calculez le coût livré par unité acceptée au lieu de comparer uniquement les prix des résines.
L’approbation finale devrait définir une plage de fonctionnement viable, et pas seulement désigner un produit. Elle doit inclure les limites acceptables des propriétés de la matière, les réglages du procédé, les critères d’acceptation des pièces, les exigences documentaires et les procédures d’escalade en cas d’écart. Cette rigueur accélère les comparaisons ultérieures entre fournisseurs et réduit le risque qu’un changement d’achat devienne un problème de production.
Pour les granulés de polypropylène, la qualité la moins chère n’est souvent le bon choix que si son comportement en transformation, sa marge de performance et la régularité de son approvisionnement ont déjà été éprouvés. Lorsque ces facteurs sont incertains, les économies modestes réalisées à l’achat peuvent être largement dépassées par les pertes de rendement ou les rebuts. La meilleure décision d’approvisionnement est celle qui rend prévisible le coût total de fabrication.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

