


Fabrication d’extraits végétaux : quelles étapes de transformation influencent la régularité ?
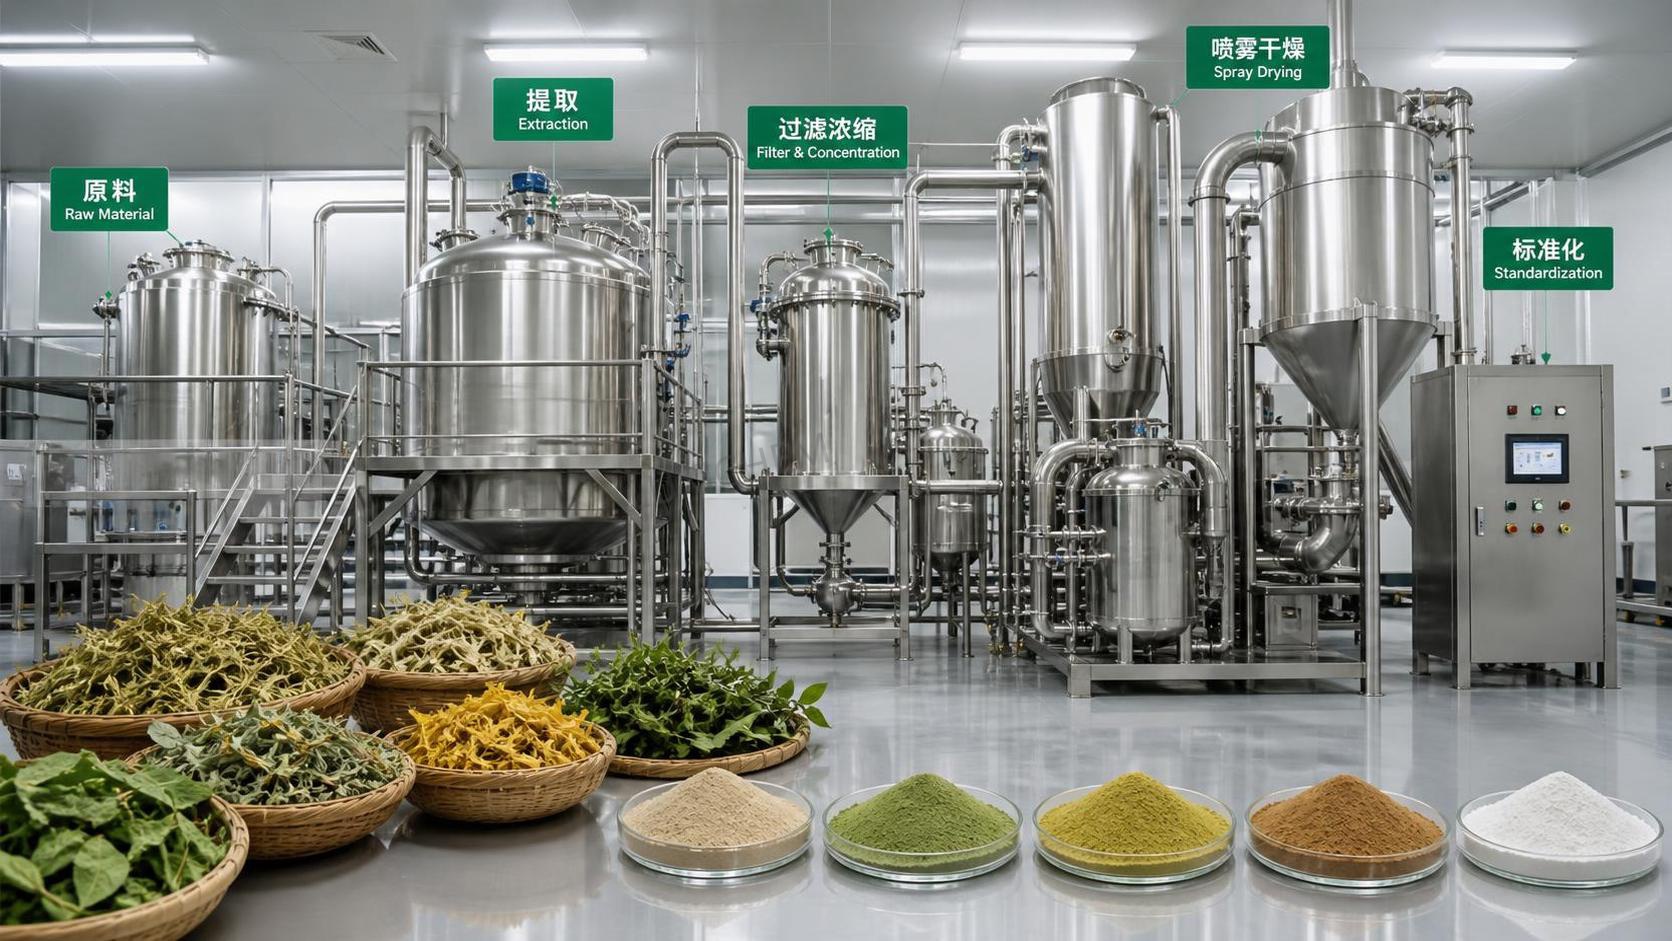
La régularité de la fabrication des extraits végétaux est déterminée par l’effet combiné de la variabilité botanique et du contrôle des procédés. Un fournisseur peut utiliser l’espèce végétale appropriée tout en produisant des lots qui diffèrent par leur teneur en marqueurs, leur couleur, leur odeur, leur solubilité, leur état microbiologique ou leurs performances dans une formulation finie. Pour les évaluateurs techniques, la question pratique n’est donc pas simplement de savoir si un extrait satisfait à un seul résultat de dosage. Il s’agit de déterminer si le procédé de fabrication contrôle les variables susceptibles de faire sortir l’extrait d’une plage de fonctionnement acceptable au fil de lots de production répétés.
Les étapes ayant généralement le plus d’impact sont la qualification des matières premières, le séchage et le broyage, l’extraction, la séparation liquide-solide, la concentration, le séchage et la standardisation finale. Ces étapes doivent être examinées comme un procédé interconnecté. Une spécification stricte de dosage final ne peut pas compenser entièrement une traçabilité insuffisante, une matière première variable, une exposition thermique excessive ou un procédé de fabrication de poudre instable.
Commencer par la matière botanique, et non par la poudre finie
Les extraits végétaux héritent d’une grande partie de leur variabilité de la matière agricole. L’identification de l’espèce n’est que la première vérification. La partie de plante, la période de récolte, les conditions de culture, la maturité, la manipulation après récolte et la durée de stockage peuvent tous modifier le profil des composés cibles et non cibles. Les feuilles, les racines, les fruits, les graines et les écorces provenant de la même source botanique peuvent présenter des distributions chimiques très différentes. Une spécification qui n’identifie que le nom botanique laisse une marge importante d’incohérence.
Un système compétent de contrôle des matières premières doit établir davantage qu’un nom dans un registre d’achat. Il doit définir la partie de plante approuvée, les critères d’acceptation relatifs à l’humidité et aux matières étrangères, les limites de manipulation après récolte ainsi que les méthodes utilisées pour prévenir la substitution ou le mélange. Pour les matières sensibles à l’adultération, les essais d’identité doivent être proportionnés au risque et distinguer la plante botanique prévue des substituts plausibles.
Les évaluateurs techniques doivent également demander comment les matières entrantes sont échantillonnées. Les lots botaniques sont intrinsèquement hétérogènes. Un petit échantillon prélevé dans une grande balle ou une livraison mélangée peut ne pas détecter des zones à forte humidité, des matières étrangères ou une répartition inégale des constituants actifs. Le plan d’échantillonnage doit refléter la forme physique de la matière et la taille du lot, plutôt que de considérer chaque livraison comme une poudre uniforme.
Le séchage peut préserver ou déformer le profil chimique
Le séchage est souvent décrit comme une étape élémentaire de conservation, mais il constitue également un point précoce de contrôle de la composition. Si l’humidité résiduelle reste trop élevée, la croissance microbienne et l’activité enzymatique peuvent se poursuivre pendant le stockage. Si la température de séchage ou la durée d’exposition est trop sévère, les constituants thermosensibles peuvent se dégrader, les fractions volatiles peuvent être perdues et la couleur peut foncer. La plage appropriée varie selon la matière botanique et les composés à protéger.
L’uniformité importe autant que la température nominale de séchage. Les racines et écorces denses peuvent retenir de l’humidité interne après que leur surface semble sèche, tandis que les feuilles fines peuvent rapidement être trop séchées. Les évaluateurs doivent rechercher des enregistrements de procédé démontrant le contrôle de l’humidité finale et, lorsque cela est pertinent, des éléments prouvant que la méthode de séchage est compatible avec le profil de marqueurs prévu pour l’extrait. Un fournisseur qui ne rapporte qu’un résultat d’humidité du produit fini offre moins d’assurance qu’un fournisseur qui contrôle à la fois la matière première et la poudre finale.
Le broyage suit de près. La taille des particules affecte la cinétique d’extraction, car elle modifie la surface exposée et la pénétration du solvant. Une matière plus fine peut améliorer le rendement, mais un broyage excessif peut augmenter la température locale, générer davantage de fines compliquant la filtration et exposer les composés sensibles à l’oxygène. Une plage de broyage définie, plutôt qu’une description non contrôlée de « poudre fine », favorise un comportement d’extraction plus reproductible.
Les conditions d’extraction déterminent bien plus que le rendement
L’extraction est l’étape le plus souvent associée à la puissance, mais son effet est plus large. Le type de solvant, le rapport solvant-solide, la température d’extraction, le temps de contact, l’agitation, le pH, le nombre de cycles d’extraction et le caractère ouvert ou fermé du système influencent tous le profil chimique. L’ajustement d’un paramètre pour améliorer le rendement peut augmenter la co-extraction de sucres, tanins, chlorophylle, cires, protéines, résines ou autres composés qui affectent ensuite la couleur, l’odeur, la viscosité, la filtrabilité et la compatibilité avec la formulation.
Par exemple, un extrait présentant un dosage de marqueur satisfaisant peut néanmoins être difficile à dissoudre parce que les conditions de procédé ont concentré une plus grande proportion de co-composants hydrophobes. Dans les applications alimentaires ou de produits chimiques quotidiens, cela peut apparaître ultérieurement sous forme de sédiments, de trouble, de variation d’odeur ou de dérive de couleur. Dans les formulations agricoles, la variation de la fraction non marqueur peut influencer la dispersibilité, le comportement en mélange en cuve ou la stabilité dans différentes conditions d’eau.
Une spécification de fabrication robuste relie donc le constituant cible à une plage d’extraction contrôlée. Elle ne repose pas uniquement sur l’instruction générale d’utiliser de l’eau, de l’éthanol ou un autre solvant. Les évaluateurs doivent rechercher des limites claires pour les conditions clés, des contrôles définis pour le solvant réutilisé lorsque cela s’applique, ainsi qu’une justification de la séquence d’extraction choisie. Si une matière est standardisée après extraction, il reste important de savoir si le profil de l’extrait de base est stable avant l’ajustement de standardisation.
La gestion des solvants mérite une attention particulière. Les exigences relatives aux solvants résiduels dépendent du marché et de l’application visés, mais les essais de résidus ne constituent pas à eux seuls la question complète. La qualité de l’eau, la pureté du solvant, les pratiques de récupération du solvant et la possibilité de contact croisé avec d’autres extraits peuvent affecter à la fois la conformité et le comportement du produit. Une ligne d’extraction partagée n’est pas intrinsèquement inadaptée, à condition que les contrôles de nettoyage, de ségrégation et de changement de production soient suffisants pour les matières traitées.
La clarification et la concentration sont des sources fréquentes de variation cachée
Une fois la liqueur d’extraction produite, la filtration et la concentration peuvent introduire une variation moins visible dans une spécification produit. La filtration élimine les matières insolubles, mais peut aussi retenir ou laisser passer des fractions colloïdales selon le média filtrant, la taille des pores, la pression, la température et la charge. Un lot à forte teneur en solides peut nécessiter une filtration plus agressive que d’habitude, entraînant une modification de l’apparence ou de la quantité relative de composés entraînés dans le concentré.
La concentration accroît cette sensibilité. Le niveau de vide, la température, le temps de séjour et les solides finaux affectent tous le concentré. Les composés thermosensibles peuvent diminuer lors d’une concentration prolongée ; les concentrés visqueux peuvent être difficiles à mélanger uniformément ; et une surchauffe locale peut produire une matière plus foncée ou des particules insolubles. Les changements de teneur en solides modifient également le comportement d’un concentré dans les équipements de séchage en aval.
Pour cette raison, une évaluation technique ne doit pas considérer automatiquement les variations de couleur comme purement esthétiques. La couleur peut changer pour des raisons botaniques inoffensives, mais elle peut aussi signaler une oxydation, une exposition thermique, une clarification modifiée ou une proportion plus élevée de composants non cibles. La réponse appropriée consiste à comparer la couleur avec le dosage, le profil chromatographique lorsque pertinent, l’humidité, la solubilité et l’historique de fabrication. Un seul attribut visuel suffit rarement à identifier la cause.
L’examen des documents de procédé devient particulièrement utile lorsqu’un acheteur traite à la fois des ingrédients botaniques et des matières premières chimiques conventionnelles. La discipline d’évaluation est similaire, mais les variables critiques diffèrent. Une matière telle queHexafluorotitanate de potassium CAS#16919-27-0 peut être évaluée en grande partie au moyen d’une identité chimique définie, de propriétés physiques et de contrôles des impuretés. Les extraits végétaux nécessitent ces contrôles ainsi qu’un examen plus approfondi de la variation des matières sources et de l’historique du procédé, car un dosage constant ne représente pas nécessairement un profil multicomposant constant.
Le séchage et le choix du support façonnent la matière finale
Le passage d’un concentré liquide à une poudre commercialisable est fréquemment le moment où un procédé qui semble maîtrisé sur le papier devient difficile à reproduire. Le séchage par atomisation, le séchage sous vide, la lyophilisation et d’autres méthodes imposent des contraintes différentes à l’extrait. L’approche choisie affecte l’humidité, la densité apparente, la morphologie des particules, l’hygroscopicité, le comportement de reconstitution et la rétention des composants volatils ou thermosensibles.
Le séchage par atomisation peut permettre une production efficace de poudre, mais exige le contrôle des solides d’alimentation, de la viscosité d’alimentation, des conditions d’entrée et de sortie, de l’atomisation et de la collecte de poudre. Une faible variation de la composition de l’alimentation peut modifier la formation des gouttelettes et générer davantage de particules fines, une densité apparente plus faible ou un mauvais écoulement. Si l’extrait contient des sucres, des gommes ou d’autres fractions collantes, le dépôt sur les parois et la variabilité du rendement peuvent devenir des problèmes de production importants.
Les supports et auxiliaires de fabrication doivent être évalués comme des composants fonctionnels, et non comme des notes mineures. Ils peuvent améliorer le rendement de séchage, l’écoulement et la stabilité au stockage, mais ils modifient également la concentration de l’extrait natif et peuvent influencer la solubilité ou les propriétés sensorielles. La spécification finale doit clairement indiquer le système de support, notamment si son niveau est fixe, autorisé dans une plage ou ajusté lot par lot pour atteindre un dosage cible.
La standardisation des lots mérite une interprétation attentive. La standardisation peut être un moyen valable de fournir une teneur prévisible en marqueurs, notamment lorsque les matières premières naturelles varient. Sa valeur dépend de la manière dont elle est réalisée. L’ajout d’une quantité définie d’un support autorisé ou le mélange de lots compatibles peuvent offrir une force fonctionnelle constante. Toutefois, un lot qui atteint le dosage cible par un ajustement substantiel peut encore différer matériellement, dans son profil global, d’un autre lot présentant le même niveau de dosage. Lorsque les performances de formulation dépendent de plus d’un marqueur identifié, une empreinte comparative ou des essais de performance pertinents pour l’application peuvent être plus informatifs qu’un seul résultat numérique.
Les essais de libération doivent correspondre au cas d’utilisation
Un certificat d’analyse est nécessaire, mais son utilité dépend du fait que le panel d’essais traite les risques de l’application prévue. L’identité, le dosage des marqueurs, l’humidité, les limites microbiologiques, les métaux lourds, les résidus de pesticides, les solvants résiduels et les matières étrangères sont des considérations courantes, bien que les contrôles appropriés dépendent de la plante botanique, du solvant d’extraction, du niveau d’utilisation et de la voie réglementaire du produit final.
Pour un évaluateur technique, la question la plus utile est : quelles caractéristiques pourraient faire échouer cet extrait dans notre formulation ou sur notre marché ? Un ingrédient de boisson hydrosoluble peut nécessiter une attention particulière à la clarté, à l’odeur, à la contribution aromatique et à la stabilité en solution. Une formulation topique peut exiger une attention à la stabilité de la couleur, à la compatibilité avec les tensioactifs et les conservateurs, à la robustesse microbiologique et à l’absence de particules insolubles. Un produit agricole peut nécessiter des vérifications pratiques de dispersion, de comportement au stockage et de compatibilité avec le reste de la formulation.
- Identité : Confirmer que la méthode permet de distinguer la plante botanique et la partie de plante prévues des substituts plausibles.
- Puissance : Définir le marqueur ou la plage de marqueurs, mais éviter de le considérer comme l’ensemble du profil compositionnel.
- Comportement physique : Vérifier la taille des particules, la densité apparente, l’humidité, la solubilité ou la dispersibilité et l’apparence lorsque ces éléments affectent le traitement.
- Contrôle des contaminants : Aligner les essais microbiologiques, de résidus et d’impuretés élémentaires sur la matière source et l’utilisation prévue.
- Stabilité : Examiner les échantillons de rétention, les données de tendance et l’adéquation de l’emballage lorsque la couleur, l’odeur ou la puissance peuvent dériver pendant le stockage.
Les méthodes d’essai doivent être suffisamment spécifiques pour leur objectif décisionnel. Un résultat spectrophotométrique général peut être utile pour le suivi de routine, tandis qu’un profilage chromatographique peut être plus approprié lorsque des composés étroitement liés, un risque d’adultération ou une dérive de profil doivent être distingués. La validation de la méthode doit également être considérée en termes pratiques : la méthode peut-elle mesurer de manière fiable la matière dans les plages autorisées par la spécification, et les résultats peuvent-ils être comparés entre sites ou laboratoires lorsque nécessaire ?
Ce qu’il faut demander avant d’approuver un fournisseur
L’examen le plus productif d’un fournisseur combine les documents avec une discussion ciblée sur le procédé. Demandez le flux de fabrication, mais demandez aussi quelles étapes le fournisseur considère comme sensibles et comment les écarts sont gérés. Un diagramme de flux générique qui énumère « extraire, filtrer, concentrer, sécher » est moins utile qu’une description des plages contrôlées, des contrôles en cours de procédé, de la politique de retraitement et des pratiques de mélange des lots.
L’historique des lots est particulièrement précieux. Plusieurs certificats récents peuvent montrer si le dosage, l’humidité, la couleur et d’autres attributs pertinents restent dans une plage pratique étroite plutôt que de se situer simplement à l’intérieur de larges limites de spécification. Lorsqu’un acheteur possède une formulation exigeante, des échantillons représentatifs de plus d’un lot peuvent révéler si la variation est significative sur le plan opérationnel avant la qualification commerciale.
La régularité se construit donc en amont et se protège à chaque transfert. Le contrôle des matières botaniques brutes limite la variabilité entrant dans l’usine. L’extraction et la séparation déterminent le profil chimique transmis aux étapes suivantes. La concentration et le séchage établissent le comportement physique de la poudre finale. Les essais de libération vérifient que la matière reste adaptée à son usage prévu, mais ils doivent confirmer un procédé maîtrisé plutôt que servir de seule protection contre la variation du procédé.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

