


Résine PVC SG5 : ce que sa valeur K signifie pour les tuyaux, profilés et raccords
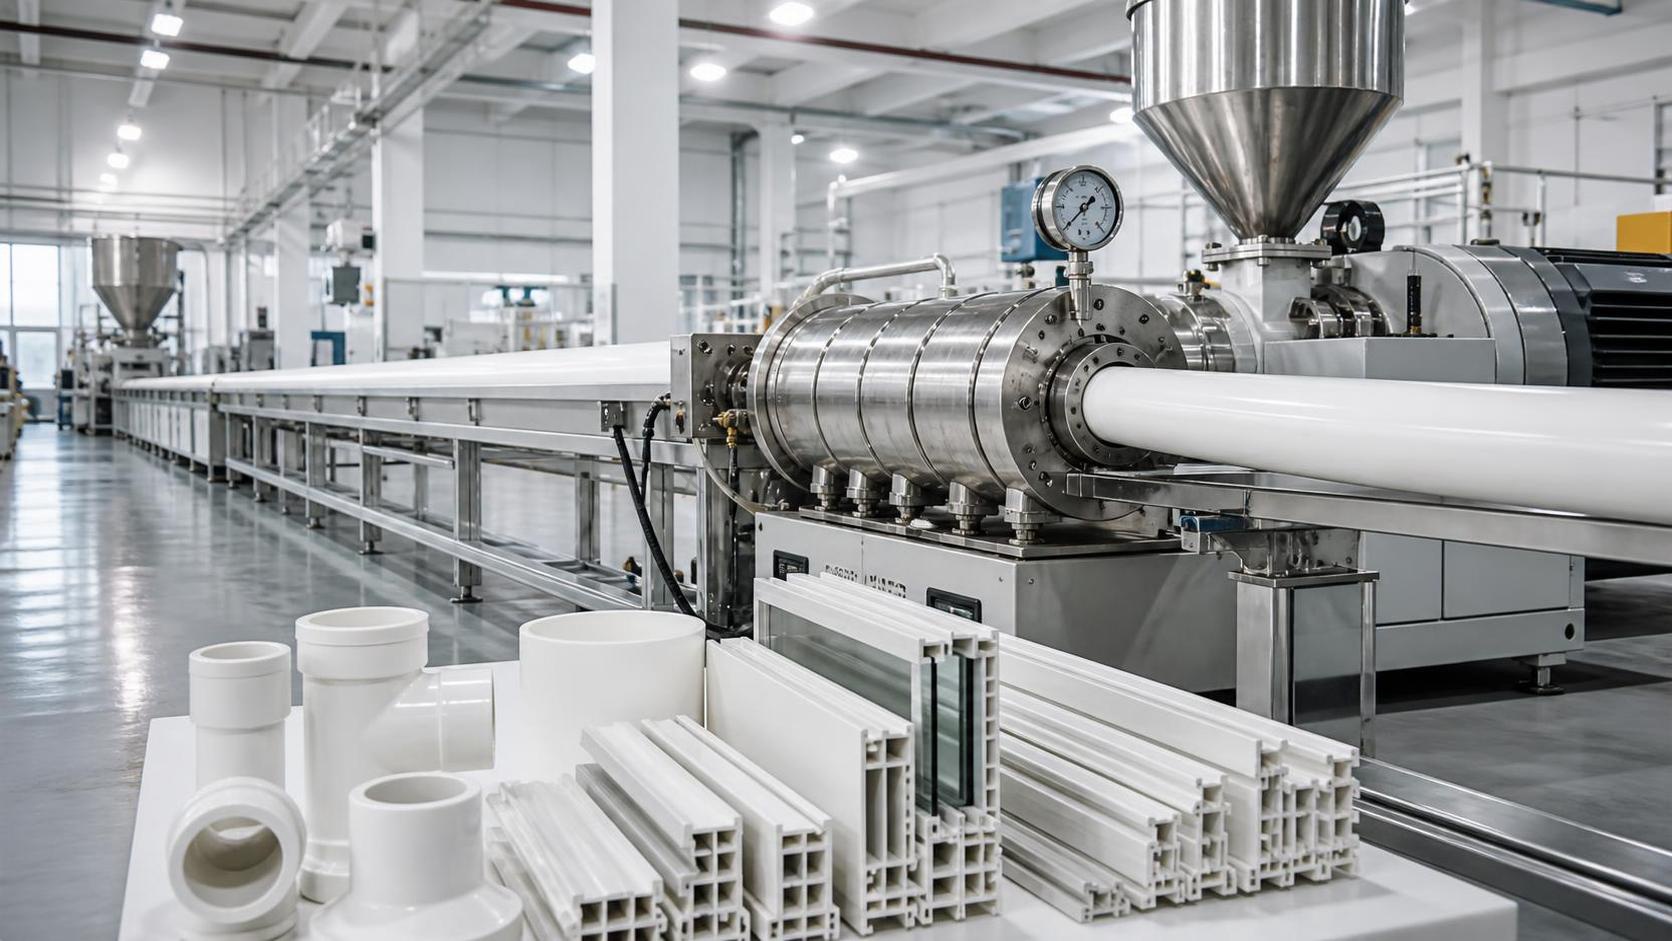
Une ligne d’extrusion de tubes peut sembler stable pendant la majeure partie d’un poste, puis commencer à présenter de petits signes avant-coureurs coûteux : la pression de filière dérive vers le haut, la surface perd son fini net, la rigidité du tube paraît irrégulière ou les raccords fabriqués à partir du même compound présentent une fusion inégale. Dans de nombreuses usines, la première réaction consiste à modifier le niveau de lubrifiant, la température du fourreau ou la vitesse de la vis. Ces ajustements peuvent aider temporairement, mais ils ne traitent pas toujours la source du problème.
Un problème courant est que la qualité de résine a été considérée comme un PVC générique plutôt que comme un matériau présentant une plage de masse moléculaire et un comportement de transformation définis. Pour les tubes rigides, les profilés et les raccords moulés par injection, la valeur K est l’un des indicateurs pratiques qui mérite attention avant de modifier une formulation. Lorsque la résine PVC SG5 est correctement sélectionnée, comprise et manipulée, elle offre un équilibre exploitable entre le comportement de transformation et les performances mécaniques finales. Lorsqu’elle est remplacée sans évaluation, même une formule connue peut devenir difficile à maîtriser.
La question de production derrière « SG5 »
Les qualités de PVC en suspension sont généralement identifiées par des catégories de valeur K. La valeur K est liée au comportement de viscosité du PVC en solution et sert d’indicateur indirect de la masse moléculaire. Une valeur K plus élevée correspond généralement à des chaînes polymères plus longues et à une masse moléculaire plus élevée. Cette variation affecte la résistance à l’état fondu, le comportement de gélification, les propriétés mécaniques et la quantité d’énergie nécessaire pendant la transformation.
Le PVC SG5 est généralement positionné comme une résine en suspension à valeur K moyenne, largement utilisée dans les applications de PVC rigide. Elle est souvent considérée comme adaptée aux tubes, aux profilés de fenêtres et de construction, aux gaines, aux feuilles et à de nombreuses formulations de raccords. Cependant, « adaptée » ne signifie pas que chaque lot de SG5, chaque conception de compound et chaque configuration de transformation se comporteront de manière identique. Les propriétés de la résine, le paquet d’additifs, l’état d’humidité, la conception de l’équipement et le produit visé interagissent tous.
Pour les décisions quotidiennes concernant les matériaux, la question utile n’est pas simplement de savoir si un sac porte la mention SG5. La meilleure question est : le niveau de masse moléculaire et l’état physique de la résine correspondent-ils à l’équilibre de rigidité, de fenêtre de fusion, de rendement et de qualité de surface exigé par le produit ?
Pourquoi la valeur K devient visible sur la ligne
Dans le PVC rigide, la transformation ne consiste pas seulement à fondre au sens habituel des thermoplastiques. Les particules de PVC doivent être chauffées, mélangées, compactées et fusionnées en une masse fondue uniforme tout en évitant les dommages thermiques. La masse moléculaire influence la façon dont la résine réagit pendant ce processus.
Une résine de masse moléculaire relativement plus élevée peut offrir une résistance plus forte à l’état fondu et répondre à certaines exigences mécaniques. En même temps, elle peut nécessiter davantage de cisaillement, d’apport de chaleur ou de contrôle du temps de séjour pour atteindre l’état de fusion souhaité. Si l’équipement ou la formulation ne fournit pas suffisamment d’énergie de transformation effective, le compound peut présenter une fusion incomplète, de la rugosité, un aspect médiocre ou un mauvais comportement des lignes de soudure dans les pièces moulées.
À l’inverse, une résine de masse moléculaire plus faible peut être plus facile à transformer, mais elle peut modifier la résistance à l’état fondu et affecter les propriétés importantes dans les applications sous pression ou porteuses de charge. L’objectif pratique n’est pas de rechercher la valeur K la plus élevée ou la plus faible. Il consiste à travailler dans la plage de qualité que la conception du produit et la fenêtre de procédé peuvent supporter.
C’est pourquoi un changement de source de résine peut être perceptible même lorsque l’étiquette nominale reste similaire. Une structure particulaire, une masse volumique apparente, une teneur en matières volatiles ou une distribution de valeurs K d’un lot à l’autre différentes peuvent modifier l’écoulement du matériau et le moment de fusion. Si l’équipe de ligne réagit uniquement en augmentant la température, le résultat peut être trompeur : la surface peut s’améliorer brièvement tandis que la stabilité thermique devient moins tolérante.
Un parcours de dépannage familier : la pression augmente tandis que la surface du tube se dégrade
L’une des situations de production les plus déroutantes se produit lorsque la pression d’extrusion augmente progressivement, que le rendement devient moins régulier et que la surface du tube devient terne ou légèrement irrégulière. Cela peut survenir après un changement de livraison de matières premières, après un ajustement de formulation ou sans événement évident. Il est tentant d’accuser immédiatement la filière, surtout lorsqu’elle fonctionne depuis longtemps.
Avant de démonter l’équipement, séparez les causes possibles. Un examen structuré permet généralement de gagner du temps, car plusieurs problèmes différents peuvent créer des symptômes similaires.
Commencez par l’identification du matériau
Confirmez la qualité de résine, l’identification du lot, l’état de stockage et les enregistrements de réception. Ne vous fiez pas uniquement à des descriptions informelles telles que « même PVC » ou « résine standard pour tubes ». Examinez les informations techniques du fournisseur concernant la plage de valeur K, la masse volumique apparente, les matières volatiles, les caractéristiques des particules et toute recommandation de transformation indiquée. Pour le PVC SG5, ces détails aident à déterminer si la résine devrait se comporter comme le matériau utilisé lors des productions précédentes.
Si des échantillons conservés sont disponibles, comparez le lot actuel à un lot antérieur stable en utilisant les mêmes méthodes d’essai. L’objectif n’est pas de déclarer un lot bon ou mauvais sur la base d’une seule valeur. L’objectif est d’identifier des différences significatives susceptibles de modifier le mélange à sec, la plastification ou la réponse à l’extrusion.
Examinez ensuite l’état du mélange à sec
Les problèmes de transformation du PVC rigide commencent souvent avant que le matériau n’atteigne l’extrudeuse. Une mauvaise distribution des additifs, une absorption incomplète des auxiliaires de transformation ou des lubrifiants, une température de mélange excessive et un refroidissement irrégulier peuvent tous modifier le comportement de fusion. Une résine présentant une masse volumique apparente différente peut occuper le mélangeur différemment et modifier la répartition des additifs dans la poudre.
Vérifiez que l’état de déchargement du mélange à chaud et l’état de refroidissement du mélange à froid sont conformes à la pratique de formulation établie. Inspectez l’écoulement de la poudre au lieu de supposer qu’un mélange fluide est automatiquement bien préparé. Des agglomérats excessifs, une génération anormale de poussière ou une température de poudre qui reste élevée peuvent être des signaux précoces indiquant que le mélange doit être réexaminé avant de modifier les réglages d’extrusion.
Comparez les indicateurs de fusion, pas seulement l’aspect final
L’aspect est important, mais c’est un indicateur tardif. Lorsqu’elles sont disponibles, utilisez les méthodes internes habituelles de suivi de la fusion et du comportement thermique. Elles peuvent inclure le comportement du couple pendant le mélange, des contrôles de laboratoire liés à la fusion, une évaluation de la gélification ou une comparaison de la charge de l’extrudeuse et des tendances de pression de la masse fondue. La méthode d’essai exacte dépend de l’installation, mais le principe reste le même : déterminer si le compound est insuffisamment fusionné, excessivement cisaillé ou s’il répond simplement à un équilibre rhéologique différent.
Si la pression augmente tandis que la qualité de la masse fondue paraît irrégulière, évitez d’effectuer plusieurs changements majeurs en même temps. Ajuster simultanément la vitesse de vis, toutes les zones du fourreau, la température de filière et le dosage de lubrifiant empêche d’identifier la cause réelle. Effectuez une modification contrôlée, documentez la réponse et comparez-la à une référence définie.
Adapter la résine SG5 aux tubes, profilés et raccords
La même qualité de résine peut convenir à différentes applications, mais la fenêtre de procédé acceptable peut varier considérablement.
Pour l’extrusion de tubes, le PVC SG5 est souvent choisi car son niveau de masse moléculaire peut convenir aux applications rigides sans devenir inutilement difficile à transformer dans un équipement correctement configuré. Le résultat final dépend néanmoins fortement du choix du stabilisant, du niveau d’auxiliaire de transformation, de la modification d’impact lorsque nécessaire, du traitement des charges, de l’équilibre de lubrification et de la conception de la filière. La résine constitue la base, mais pas la formule complète.
L’extrusion de profilés peut être plus sensible à de faibles variations, car la masse fondue doit remplir une géométrie de filière détaillée et conserver sa forme pendant le calibrage. Un compound qui fonctionne de manière acceptable dans une filière de tube ronde peut ne pas fournir la même qualité de surface ou le même contrôle dimensionnel dans une filière de profilé à cavités multiples. C’est pourquoi il convient de qualifier les performances de la résine dans le format réel du produit plutôt que de se fier uniquement à une description générale de la qualité.
Pour les raccords, en particulier les pièces moulées complexes, l’attention se porte souvent sur la régularité d’écoulement et la qualité de fusion dans les zones où les fronts de matière fondue se rejoignent. Un matériau qui semble facile à remplir n’est pas automatiquement le choix privilégié s’il crée des zones de soudure d’aspect faible ou un retrait instable. La température de transformation et le temps de séjour méritent une attention particulière, car le PVC peut se dégrader lorsqu’il est exposé à un historique thermique excessif.
N’utilisez pas la température comme premier remède à chaque irrégularité
L’augmentation des températures du fourreau ou de la filière est une réponse courante lorsque la fusion semble incomplète. Cet ajustement est parfois approprié, mais il doit s’appuyer sur des preuves plutôt que sur des suppositions. Le PVC possède une fenêtre de transformation thermique limitée, et une chaleur supplémentaire peut entraîner un risque distinct : décoloration, odeur, dépôt sur les surfaces métalliques, perte de qualité de surface ou dégradation progressive.
Une séquence plus fiable consiste à vérifier l’état du matériau, la régularité du mélange à sec, la stabilité de l’alimentation, l’état de la vis et le contrôle réel de la température avant de modifier les consignes. Vérifiez que la température affichée correspond à l’état réel de la zone, notamment si les capteurs, les chauffages ou les systèmes de refroidissement peuvent dériver. Examinez si les jeux de tamis, les adaptateurs ou les passages de filière ont accumulé des dépôts qui augmentent la pression indépendamment du comportement de la résine.
Les modifications de lubrifiant exigent également de la retenue. La lubrification interne et externe influence de différentes façons le moment de fusion et le démoulage sur le métal. Ajouter davantage de lubrifiant pour résoudre un couple élevé peut réduire la fusion ; réduire le lubrifiant pour forcer la fusion peut accroître l’adhérence ou la contrainte thermique. La bonne orientation dépend du comportement observé et de la formulation existante, et non d’une règle universelle.
Détails de réception et de stockage qui évitent les variations évitables
Même une résine correctement sélectionnée peut devenir plus difficile à transformer si les pratiques de réception et de stockage sont insuffisantes. Protégez les sacs ou les matériaux en vrac contre la contamination, l’exposition excessive à l’humidité et les confusions avec d’autres qualités. Séparez clairement les lots de résine jusqu’à leur libération pour utilisation selon le processus de contrôle habituel du site. Si des sacs partiellement utilisés sont remis en stockage, identifiez-les soigneusement au lieu de considérer toutes les matières en poudre blanche comme interchangeables.
Pour les installations achetant simultanément plusieurs produits chimiques, la séparation est importante au-delà de la manipulation du PVC. Les matériaux non liés doivent rester clairement identifiés et stockés conformément à leurs propres exigences de manipulation. Par exemple, lors de l’approvisionnement en produits chimiques auxiliaires tels queIodure de potassium CAS#7681-11-0, ils ne doivent pas être introduits dans les zones de matériaux PVC ni combinés avec les stocks de résine simplement parce qu’ils sont arrivés dans la même livraison d’approvisionnement. L’achat centralisé peut simplifier les commandes, mais il ne remplace pas la discipline d’identification et de stockage des matériaux.
Avant qu’un nouveau lot de résine n’entre en production courante, un court essai contrôlé est généralement plus utile qu’un basculement immédiat à grande échelle. Faites fonctionner une quantité suffisante de matériau pour observer le comportement d’alimentation, le profil de couple ou de charge, la stabilité de la pression, l’état de surface et la réponse dimensionnelle. Maintenez le reste de la formulation et les conditions de fonctionnement aussi stables que possible pendant la comparaison. Cela rend l’essai informatif plutôt qu’anecdotique.
Lorsqu’une résine nominalement similaire ne doit pas être considérée comme un substitut direct
Il est raisonnable de comparer des produits au sein de la même famille de PVC en suspension, mais la substitution directe doit être abordée avec prudence lorsque l’application présente des exigences mécaniques, d’aspect ou dimensionnelles strictes. Les différences de plage de valeur K ne constituent qu’une partie de l’explication. La porosité des particules affecte l’absorption des additifs, la masse volumique apparente peut affecter l’alimentation et le mélange, et le comportement de stabilité thermique peut influencer la fenêtre de transformation utilisable.
Un changement peut être gérable par ajustement de la formulation, mais cela ne signifie pas qu’un ajustement soit toujours nécessaire ou souhaitable. Si une ligne de production fonctionne déjà près d’une limite étroite de fusion ou thermique, une résine nécessitant des changements importants du procédé peut créer davantage de risques que de valeur. Dans cette situation, la meilleure décision consiste souvent à conserver un matériau dont la régularité a été démontrée ou à effectuer un essai de qualification formel avant de s’engager dans un changement.
Une approche pratique pour prendre la prochaine décision
Lorsque des tubes, des profilés ou des raccords présentent des variations inattendues, commencez par les faits plutôt que par une augmentation de température. Confirmez l’identité de la résine et les données techniques pertinentes. Comparez le lot actuel à une référence stable lorsque cela est possible. Examinez la préparation du mélange à sec et le stockage des matériaux. Surveillez la pression, le couple, le rendement, l’état de surface et le comportement dimensionnel comme un seul processus connecté plutôt que comme des relevés isolés.
Le PVC SG5 reste une qualité utile pour de nombreuses applications de PVC rigide, car il se situe dans une plage de masse moléculaire pratique pour les travaux courants d’extrusion et de moulage. Sa valeur K doit être considérée comme un guide de transformation et un indice de performance du produit, et non comme un nombre à prendre en compte uniquement lors de l’achat. Une fois cette distinction comprise, les changements de matériaux deviennent plus faciles à évaluer, le dépannage devient plus méthodique et les modifications inutiles de formulation risquent moins de créer un second problème en cherchant à résoudre le premier.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

