


Granulés de PVC ou poudre de PVC : quelle forme convient le mieux à votre procédé d’extrusion ?
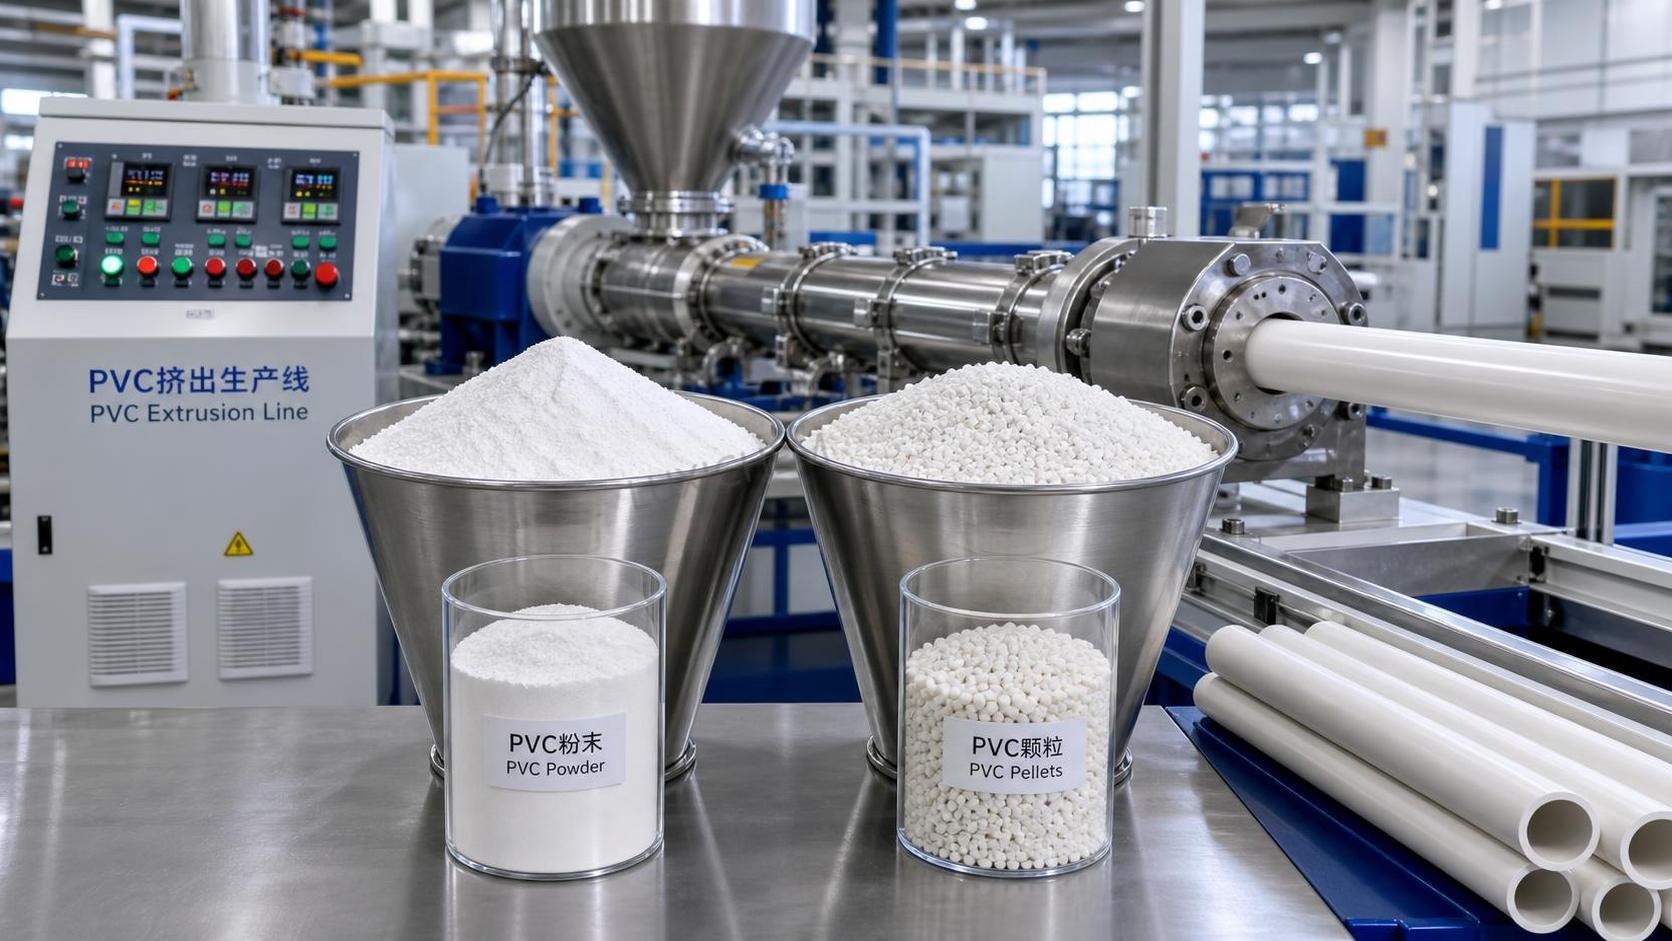
Cela commence souvent par une ligne qui devrait fonctionner correctement, mais qui ne le fait pas. L’extrudeuse est réglée, la filière n’est pas visiblement obstruée, la formulation semble familière, et pourtant l’alimentation fluctue, la pression de fusion dérive et le profilé ou le tube fini ne présente pas la régularité attendue. Dans de nombreuses usines, ce type de problème conduit à une question pratique plutôt que théorique : le matériau doit-il être fourni sous forme de poudre, ou les granulés permettraient-ils de mieux contrôler le procédé ?
Cette question est importante, car les problèmes d’extrusion restent rarement limités. Une alimentation instable peut entraîner une production variable, davantage de rebuts au démarrage, des temps de nettoyage plus longs ou une surveillance plus étroite par l’opérateur que ne devrait l’exiger la tâche. Lorsqu’on compare les granulés de PVC à la poudre de PVC, il ne faut pas chercher à déterminer quelle forme est universellement supérieure. La question la plus pertinente est de savoir quelle forme convient à l’installation d’extrusion réelle, à la géométrie du produit, au mode de mélange et aux habitudes d’exploitation quotidiennes sur le site.
Quand le choix devient généralement difficile
De nombreuses évaluations de matériaux deviennent confuses parce que les granulés et la poudre sont souvent présentés comme s’il s’agissait uniquement de deux formes différentes d’une même substance. En pratique, leur comportement diffère dès leur entrée en stockage et jusqu’à leur sortie de la filière. Si vous étudiez les options de matériaux pour une ligne qui connaît déjà des à-coups occasionnels, des problèmes de poussière, des changements de couleur lents ou une sensibilité aux conditions ambiantes, la forme du PVC peut soit réduire ces problèmes, soit les rendre plus visibles.
La poudre de PVC est souvent choisie lorsque les transformateurs recherchent de la flexibilité dans le mélange à sec, l’ajustement de la formulation ou le contrôle direct des additifs avant la fusion. Elle convient aux opérations déjà conçues pour la manipulation de poudres et dans lesquelles la compoundage en amont fait partie du processus normal. Les granulés, en revanche, sont plus souvent privilégiés lorsque la régularité de l’alimentation, une manipulation plus propre et un transfert plus simple sont plus importants que la personnalisation du mélange en interne.
La difficulté vient du fait que les deux options peuvent sembler raisonnables sur le papier. La réponse devient plus claire lorsqu’on les compare aux points où les lignes d’extrusion rencontrent généralement des difficultés : alimentation, fusion, stabilité du débit, stockage, propreté du site et changements de production.
Le comportement à l’alimentation est généralement le premier facteur décisif
Si la ligne présente des antécédents d’alimentation irrégulière, la forme du matériau mérite une attention particulière. La poudre peut former des voûtes dans les trémies, se compacter de manière irrégulière ou réagir plus fortement aux vibrations, à l’humidité et à la géométrie de la trémie. Dans un système conçu pour cela, ces phénomènes peuvent être maîtrisés. Dans un système qui n’a jamais été optimisé pour l’écoulement des poudres, ils peuvent provoquer de petites interruptions qui se traduisent plus tard par des variations dimensionnelles ou des fluctuations de pression.
Les granulés se déplacent généralement de manière plus prévisible dans les silos, les chargeurs et les gorges d’alimentation. Cela ne signifie pas que chaque qualité de PVC sous forme de granulés fonctionnera parfaitement, mais cela implique généralement moins de variables dans l’écoulement en vrac. Pour les évaluateurs qui cherchent à réduire les interventions des opérateurs, il s’agit souvent du premier argument fort en faveur des granulés de PVC.
La configuration de la ligne reste toutefois déterminante. Une installation à double vis conçue pour le traitement de mélanges à sec peut obtenir de bonnes performances avec de la poudre, car l’équipement, la conception des vis et le profil thermique ont été sélectionnés en fonction de cette forme d’alimentation. Dans ce cas, le passage aux granulés n’améliorera pas automatiquement la production. La machine doit être considérée en même temps que le matériau.
La fusion ne dépend pas uniquement de la température
Une erreur courante lors de l’évaluation consiste à réduire la comparaison à la seule température de fusion. La question la plus importante est de savoir comment le matériau atteint la fusion et s’il y parvient de manière constante. La poudre entre généralement dans le processus avec une surface spécifique effective plus importante et peut réagir différemment au cisaillement et à l’apport de chaleur par rapport aux granulés. Cela peut être utile dans certaines formulations, notamment lorsque le transformateur souhaite influencer directement le comportement à la fusion grâce à la conception du mélange à sec.
Les granulés ont déjà subi une étape de compoundage et de granulation avant d’arriver sur la ligne d’extrusion. Ils offrent donc souvent un point de départ plus uniforme. En pratique, cela peut rendre la ligne moins sensible aux petites variations d’alimentation et contribuer à produire un flux de matière fondue plus stable. Pour les lignes qui fonctionnent sur de longues campagnes de production et qui privilégient la répétabilité à la flexibilité de formulation, les granulés simplifient souvent l’exploitation quotidienne.
Il existe toutefois un compromis. Si votre procédé dépend de l’ajustement en interne des stabilisants, lubrifiants, charges ou pigments, la poudre offre davantage de possibilités de réglage fin avant l’extrusion. Les granulés réduisent cette liberté, sauf si vous vous approvisionnez en une qualité spécifiquement compoundée.
Quand la propreté et les conditions de l’usine influencent le choix
Parfois, le choix n’est pas dicté par l’extrudeuse. Il est dicté par le bâtiment.
La poudre de PVC peut générer de la poussière lors du déchargement, du transport ou du chargement, en particulier dans les installations où les transferts de matériaux sont fréquents. Cela affecte la propreté du site, l’entretien des filtres et parfois même la précision de la consommation de matériau si une matière fine est perdue pendant la manutention. Les granulés sont généralement plus propres à stocker et à déplacer. Pour les opérations qui cherchent à simplifier la logistique interne ou à réduire le nettoyage autour des postes d’alimentation, cela peut constituer un avantage significatif.
L’humidité et les conditions de stockage sont également importantes. La poudre peut être plus sensible à la manière dont elle se compacte, reste stockée et s’écoule au fil du temps. Si l’installation dispose d’un contrôle climatique irrégulier, ou si les matériaux sont souvent ouverts puis réutilisés, les procédures de manipulation de la poudre doivent être plus rigoureuses. Les granulés ne sont pas exempts de problèmes de stockage, mais ils sont souvent moins contraignants pour les déplacements et la préparation quotidiennes.
C’est l’une des raisons pour lesquelles certaines équipes se tournent vers les granulés de PVC, même lorsque la fenêtre de transformation reste acceptable avec de la poudre : la ligne ne représente peut-être qu’une partie de la charge opérationnelle globale.
Le type de produit modifie la réponse
Toutes les applications d’extrusion n’accordent pas la même importance aux mêmes facteurs. Une ligne de profilés rigides, une ligne de tubes, une ligne de feuilles et un procédé lié aux câbles peuvent évaluer la comparaison de manière différente.
Pour les applications où la stabilité du débit et la simplicité de l’alimentation sont essentielles, les granulés peuvent être plus faciles à justifier. Lorsque l’opération repose sur un mélange à sec personnalisé et sur un personnel expérimenté dans la gestion de la formulation et de la fusion, la poudre peut rester la solution la mieux adaptée. Cela est particulièrement vrai lorsque la fenêtre de procédé a déjà été établie autour de la poudre et que la modification de la forme du matériau nécessiterait de nouveaux essais concernant la vitesse de vis, les températures des zones du fourreau et l’équilibrage de la filière.
Il est utile de poser une question plus précise : l’usine cherche-t-elle principalement à améliorer la stabilité du procédé, ou à préserver le contrôle de la formulation ? Cette distinction suffit souvent à lever la majeure partie de l’indécision.
Une méthode pratique pour comparer sans complexifier excessivement l’essai
Lorsqu’on examine les différentes formes de matériaux, les meilleures comparaisons sont généralement ciblées et rigoureuses plutôt que larges et ambitieuses. Au lieu d’essayer d’évaluer toutes les variables simultanément, concentrez-vous sur les quelques facteurs qui influencent réellement les décisions de production.
Commencez par le problème existant. Si la plainte concerne l’irrégularité du doseur, évaluez l’essai en fonction du comportement à l’alimentation et de la régularité du débit. Si le problème réside dans le nettoyage fréquent et la poussière, comparez les efforts de manutention depuis la réception jusqu’au chargement de la trémie. Si le problème concerne la régularité du produit, observez la stabilité de la pression, de l’aspect et du contrôle en aval plutôt que de vous fier aux premières impressions du démarrage.
Il convient également de vérifier si la forme du matériau modifie la sensibilité de la ligne. Certaines lignes semblent traiter correctement les deux formes lors d’essais courts, mais l’une d’elles peut réagir plus fortement aux variations ordinaires des conditions ambiantes, du timing de l’opérateur ou du temps de séjour. Le matériau le plus facile à gérer au quotidien constitue souvent le meilleur choix, même si les deux peuvent fonctionner sous une supervision idéale.
Dans certaines discussions relatives au compoundage ou à la stabilisation, les équipes des achats et les équipes techniques peuvent également examiner des additifs ou des intermédiaires connexes qui influencent la stratégie de formulation en amont. Dans ces cas, des matériaux tels que Triphenylphosphine CAS#603-35-0 peuvent apparaître dans les discussions d’approvisionnement, non pas comme substitut au choix de la forme du PVC, mais dans le cadre d’une planification plus large des matières premières liée à la régularité du traitement et à la conception de la formulation.
Erreurs courantes d’évaluation qui conduisent au mauvais choix
Une erreur fréquente consiste à supposer que les granulés constituent toujours l’option haut de gamme. Ils sont souvent plus faciles à manipuler, mais cela ne signifie pas automatiquement qu’ils conviennent le mieux à une ligne conçue autour de la fusion de poudre. Si le système d’extrusion, les routines des opérateurs et la stratégie d’ajout des additifs sont déjà optimisés pour la poudre, imposer un passage aux granulés peut entraîner un travail d’adaptation inutile.
Une autre erreur consiste à juger la poudre uniquement à partir des problèmes d’un système de manutention des poudres mal conçu. Si la formation de voûtes, la poussière et les interruptions d’alimentation sont dues à la conception de la trémie, à l’installation de transport ou à un prémélange irrégulier, la forme du matériau peut être tenue responsable d’un problème qui relève en réalité du système.
Une troisième erreur consiste à oublier les exigences en aval. Certaines opérations accordent beaucoup d’importance à la facilité d’alimentation, mais négligent de vérifier si le comportement de la matière fondue permet d’obtenir l’état de surface, le contrôle dimensionnel et la rapidité de changement de production requis. La forme du matériau doit être évaluée sur l’ensemble du processus, et pas uniquement au point de chargement.
Alors, quelle forme convient le mieux ?
Si votre priorité est de simplifier le déplacement des matériaux, d’assurer une manipulation plus propre et d’obtenir une alimentation plus prévisible dans des conditions normales d’usine, les granulés présentent souvent l’argument le plus convaincant. Ils conviennent généralement aux opérations qui recherchent une production régulière au quotidien, avec moins de complications de manutention et une moindre dépendance à un comportement d’écoulement de la poudre soigneusement maîtrisé.
Si votre priorité est la flexibilité de formulation, le mélange à sec direct et le maintien d’un procédé déjà conçu autour de la fusion de poudre, la poudre peut rester le choix le plus pratique. Dans ce contexte, sa valeur ne réside pas uniquement dans la commodité, mais aussi dans la possibilité d’adapter le composé plus précisément aux besoins de la ligne.
Pour de nombreux évaluateurs, la véritable réponse n’est pas « granulés contre poudre » dans l’abstrait. Il s’agit de déterminer quelle forme élimine la principale contrainte de ce procédé d’extrusion spécifique. Si la contrainte principale se situe au niveau du stockage, du transport ou de l’alimentation, les granulés méritent une attention particulière. Si elle concerne la liberté de compoundage et le contrôle de la fusion, la poudre peut rester la solution appropriée.
La décision la plus fiable consiste généralement à adapter la forme du matériau au point faible de la ligne plutôt qu’à son état idéal. L’extrusion se déroule rarement dans des conditions parfaites. La meilleure forme de matériau est souvent celle qui maintient la stabilité du procédé lorsque l’équipe est très sollicitée, que les conditions ambiantes sont moins favorables et que l’équipement doit fonctionner normalement plutôt que comme lors d’un essai en laboratoire.
C’est pourquoi les granulés de PVC sont souvent sélectionnés pour leur simplicité opérationnelle, tandis que la poudre conserve toute sa valeur lorsque la personnalisation du procédé est essentielle. Aucune des deux formes n’est universellement supérieure. Le meilleur choix est celui qui correspond à la manière dont la ligne fonctionne réellement, à la manière dont le matériau est réellement manipulé et au niveau d’ajustement que le procédé peut raisonnablement supporter dans le temps.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

