


Granulés de PVC pour moulage par injection : contrôle de la couleur, fluidité et résistance aux chocs
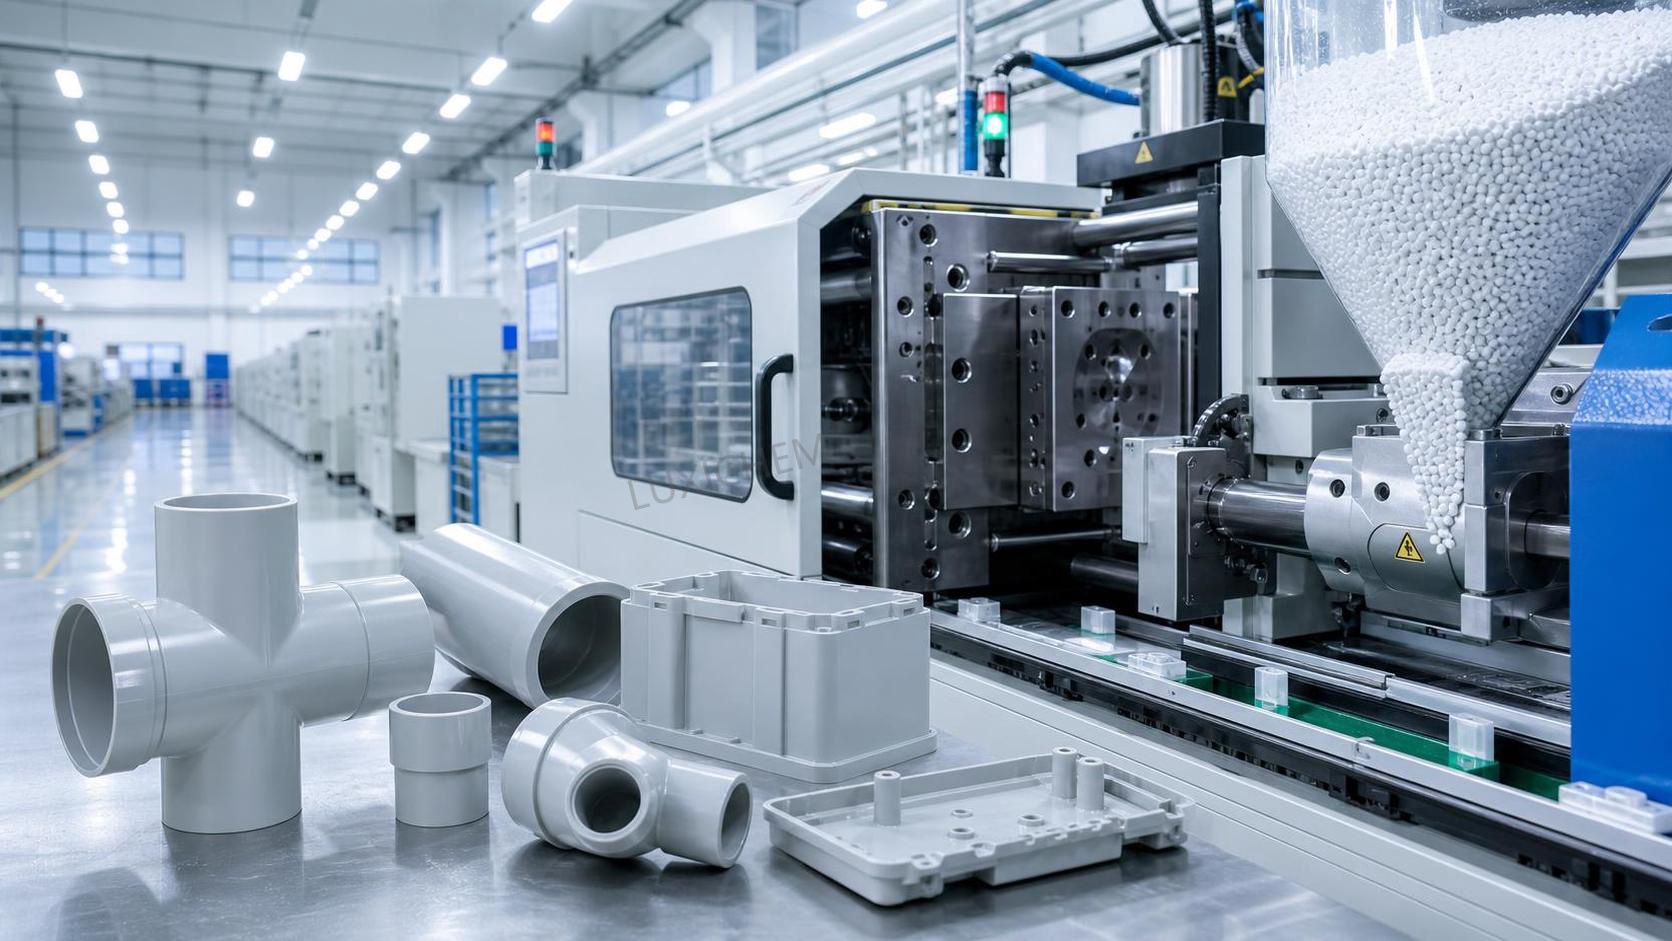
Les pièces en PVC moulées par injection sont souvent d’abord jugées sur leur aspect visible : un boîtier paraît propre ou présente des stries, un raccord correspond ou non à la teinte approuvée, une poignée semble robuste ou se fissure lorsqu’elle tombe. Pourtant, ces résultats sont déterminés bien avant que la pièce n’arrive au contrôle. Ils commencent par la formulation et la régularité des granulés de PVC, puis dépendent de la manière dont ce matériau réagit à son historique thermique, au cisaillement, au remplissage du moule, au refroidissement et à la manutention sur le site de production.
Pour le moulage par injection de PVC rigide, l’objectif pratique n’est pas simplement d’obtenir un matériau qui fond. Le PVC ne se comporte pas comme une résine de commodité largement tolérante. Il doit fusionner dans une fenêtre de transformation contrôlée sans se dégrader, s’écouler suffisamment pour remplir l’empreinte, conserver une résistance à l’état fondu suffisante pour éviter un comportement instable et offrir la résistance aux chocs requise après refroidissement. Le contrôle de la couleur, l’écoulement et la résistance aux chocs sont donc liés, plutôt que d’être des spécifications d’achat distinctes.
Un lot peut présenter une couleur nominale acceptable mais provoquer un jaunissement pendant le moulage. Un autre peut afficher un bon écoulement lors d’un essai standard mais échouer dans une nervure mince, un raccord à long écoulement ou un moule multi-empreintes. Une formulation à haute résistance aux chocs peut résister à la rupture, mais entraîner une pénalité sur le temps de cycle ou réduire le brillant de surface. Une sélection efficace des matériaux commence par la mise en relation des spécifications des granulés avec la pièce, le moule, la machine et les conditions de fonctionnement réels.
La stabilité de la couleur est une question de transformation, et pas seulement de correspondance des couleurs
Les variations de couleur des pièces en PVC sont couramment attribuées à la dispersion des pigments, mais les cas les plus difficiles sont causés par un historique thermique inégal. Le PVC est sensible à une exposition excessive à la chaleur. Si la température de fusion, le temps de séjour, les zones mortes du fourreau ou l’échauffement par cisaillement dépassent la fenêtre utilisable, une dégradation peut commencer. Les premiers signes comprennent une évolution vers le crème ou le blanc cassé dans les composés naturels, le jaunissement des couleurs claires, une perte de luminosité des pièces colorées, des stries foncées et, dans les cas graves, des points noirs ou une odeur de brûlé.
La cible de couleur du fournisseur de granulés doit être évaluée conjointement avec la stabilité thermique. Une plaque fabriquée dans des conditions de laboratoire contrôlées peut sembler acceptable, tandis que les pièces de production présentent une variation parce que le cycle de moulage est plus long, que la taille de la dose est trop faible pour le fourreau ou que le moule nécessite une pression d’injection plus élevée. C’est pourquoi une approbation de couleur fondée uniquement sur des granulés en vrac ou sur un seul échantillon moulé peut être trompeuse.
Pour les pièces nécessitant une teinte reproductible, telles que les accessoires électriques, les raccords de tuyauterie, les fermetures, les composants de mobilier et les pièces apparentes d’appareils, un processus d’approbation utile comprend des plaques de référence moulées produites dans des conditions convenues. La référence doit identifier le moule ou la géométrie de la plaque, la plage de températures de transformation, le temps de séjour et les conditions d’éclairage utilisés pour l’évaluation visuelle. La mesure instrumentale de la couleur peut aider à contrôler les variations d’un lot à l’autre, mais les contrôles visuels restent importants car le brillant, la texture de surface et l’éclairage peuvent modifier la perception d’une même couleur mesurée.
Sur la machine, une évolution progressive vers le jaune mérite généralement une investigation immédiate. Augmenter les températures du fourreau pour résoudre un problème de remplissage peut améliorer temporairement l’écoulement tout en accélérant la décoloration. La meilleure réponse consiste à déterminer si la limitation est causée par une plastification insuffisante, une température réelle du moule trop basse, une porte froide, une mauvaise ventilation, un excès de rebroyé ou une formulation trop rigide pour la géométrie de la pièce.
Les points foncés ne doivent pas automatiquement être considérés comme un défaut de pigment. Ils peuvent résulter de PVC dégradé emprisonné dans une buse, à l’extrémité de la vis, dans la zone du clapet anti-retour, dans les canaux ou dans un angle du fourreau. Après un arrêt prolongé, une procédure de purge et de redémarrage est particulièrement importante. Le PVC ne doit pas être laissé à la température de transformation sans plan de fonctionnement clair, car un séjour prolongé augmente le risque de dégradation et de produits de décomposition corrosifs.
Ce que signifie un « bon écoulement » dans une application de moulage par injection de PVC
L’écoulement est souvent demandé sous la forme d’un chiffre unique, mais la question pratique est de savoir si le composé remplira l’empreinte prévue de manière constante dans une plage sûre de température et de pression. La réponse dépend de l’épaisseur de la pièce, de la longueur d’écoulement, de la conception de la porte, du nombre d’empreintes, de l’équilibre du refroidissement du moule, de la finition de surface et de l’unité d’injection elle-même.
Les composés de PVC rigide sont généralement fournis sous forme de granulés formulés contenant de la résine PVC, des systèmes de stabilisants, des lubrifiants, des auxiliaires de transformation, des charges lorsqu’elles sont applicables, des pigments et des modifiants d’impact. Ces composants déterminent la manière dont le matériau gélifie et s’écoule sous cisaillement. Un composé présentant un écoulement apparent plus élevé peut convenir aux parois minces ou aux longs parcours d’écoulement, mais il peut également être plus sensible aux bavures, au comportement de retrait, à l’apparence des lignes de soudure ou aux variations dimensionnelles. Un composé à faible écoulement peut être adapté aux raccords à parois épaisses mais devenir difficile à transformer dans des pièces détaillées dotées de portes étroites.
Pour le moulage quotidien, un écoulement stable est plus précieux qu’un indice d’écoulement excessivement élevé. Un écoulement stable signifie qu’un ajustement modeste de la température du fourreau ou de la vitesse d’injection ne produit pas une variation disproportionnée du poids de la pièce, des bavures, du risque de manque de matière ou de la couleur. Cette stabilité offre au transformateur une fenêtre de fonctionnement exploitable et réduit la dépendance à des corrections constantes de la machine.
Plusieurs symptômes permettent de distinguer les limitations d’écoulement liées au matériau des problèmes de machine ou de moule :
- Des manques de matière au même endroit peuvent indiquer une zone froide du moule, une ventilation restreinte, une porte sous-dimensionnée ou un composé inadapté à la longueur d’écoulement requise.
- Un poids de pièce irrégulier indique souvent un mauvais contrôle de la dose, un coussin instable, une alimentation irrégulière ou une variation du comportement volumique des granulés plutôt que l’écoulement de la résine seul.
- Des bavures apparaissant après une augmentation de température suggèrent que le procédé est poussé pour compenser une autre restriction. La force de fermeture, l’état du plan de joint, la pression dans l’empreinte et l’équilibrage des portes doivent être examinés.
- Des marques de brûlure près de la fin du remplissage peuvent résulter d’air emprisonné et d’une mauvaise ventilation. Augmenter la température peut aggraver le défaut visuel plutôt que le résoudre.
- Une pression d’injection élevée avec une mauvaise reproduction de surface peut indiquer une température de moule insuffisante, une fusion inadéquate, des canaux restreints ou une charge excessive en charges minérales pour l’application.
Le choix de la machine est important. Des unités d’injection surdimensionnées par rapport à la dose peuvent créer un temps de séjour excessif. Des unités trop petites peuvent nécessiter un fonctionnement proche de leurs limites, ce qui augmente le cisaillement et réduit la stabilité du procédé. La conception de la vis, le taux de compression, l’état de la bague anti-retour et la réponse des zones de température influencent tous la plastification des granulés de PVC. Lors d’un changement de fournisseur ou de formulation, les essais initiaux ne doivent pas commencer à la température disponible la plus élevée. Un profil de température contrôlé, une contre-pression modérée et des changements documentés fournissent des informations plus utiles qu’une tentative rapide de forcer un remplissage complet.
La résistance aux chocs doit être évaluée dans la pièce finie
La résistance aux chocs est souvent considérée comme une propriété du matériau, mais les performances de la pièce moulée sont déterminées par bien plus que la formulation des granulés. Les encoches, les angles internes vifs, les lignes de soudure, les vestiges de porte, les lignes de tricot autour des trous, les contraintes résiduelles et une faible température de service peuvent tous réduire la ténacité réelle. Un composé qui fonctionne bien sur une éprouvette normalisée peut néanmoins échouer au niveau d’une caractéristique vulnérable d’un composant fini.
Les granulés de PVC modifié choc sont couramment utilisés là où la fragilité est inacceptable : boîtiers d’outils, clips, coffrets techniques, composants de mobilier, profilés transformés par moulage par injection, capots de protection et raccords exposés à des charges de manutention ou d’installation. Le niveau de modification requis doit refléter les conditions de service attendues plutôt qu’une demande générale de « haute résistance aux chocs ». Une pièce installée à l’intérieur à température stable présente un profil de risque différent de celui d’une pièce exposée à une manipulation extérieure par temps froid, à des contraintes d’assemblage répétées ou à des chocs pendant le transport.
Il existe des compromis. L’augmentation de la modification choc peut affecter la dureté, la rigidité, la résistance thermique, le brillant, le comportement d’écoulement et le coût. L’utilisation importante de charges peut répondre à des objectifs de rigidité ou de coût, mais elle peut réduire les performances aux chocs si la formulation et la dispersion ne sont pas adaptées. Le bon choix est rarement la valeur d’impact maximale disponible. C’est la formulation qui satisfait l’exigence de risque de défaillance de la pièce tout en restant stable dans le moule et le cycle choisis.
Lors de l’évaluation d’une nouvelle qualité, de simples contrôles pertinents pour la production peuvent être plus révélateurs qu’une comparaison de fiches techniques. Moulez des pièces à partir des positions d’empreinte critiques. Testez les échantillons à la température de service minimale prévue si l’application le justifie. Incluez les zones de lignes de soudure et les sections proches des trous ou des éléments encliquetables. Comparez non seulement les ruptures catastrophiques, mais aussi le blanchiment, la fissuration et la déformation permanente. Si une pièce est assemblée avec des vis, des inserts ou des montages à force, évaluez ces opérations après conditionnement, et non immédiatement après le moulage seul.
La formulation doit convenir à la voie de transformation
Tous les granulés de PVC commercialisés pour des articles moulés ne sont pas interchangeables. Un composé développé pour l’extrusion peut ne pas offrir le comportement de fusion, l’écoulement ou la réponse thermique nécessaires au moulage par injection. De même, une formulation adaptée aux pièces industrielles opaques peut ne pas satisfaire les exigences esthétiques d’un composant grand public brillant. L’application demandée doit être communiquée en termes de géométrie et de conditions de transformation, et non uniquement comme une « qualité PVC pour injection ».
Un dossier technique utile pour un essai de matériau comprend le poids de la pièce, l’épaisseur de paroi nominale et minimale, la longueur d’écoulement maximale, le type et l’épaisseur de porte, le nombre d’empreintes, le temps de cycle cible, l’aspect de surface souhaité, la norme de couleur, la température de service prévue, l’exposition aux chocs et toute restriction réglementaire pertinente. Ces informations aident à déterminer si la priorité doit être un écoulement plus facile, une meilleure stabilité thermique, une résistance aux chocs plus élevée, une variation de brillant réduite ou une moindre tendance au dépôt.
La gestion des catalogues exige également de la rigueur dans les chaînes d’approvisionnement chimique multi-produits. La proximité des produits dans un catalogue n’implique pas une compatibilité de transformation ou une pertinence d’application. Par exemple,Testostérone CAS#58-22-0 est un produit chimique distinct et ne joue aucun rôle dans la formulation de PVC pour moulage par injection ou dans la substitution de matériaux. Une identification claire des produits, une documentation des lots et un stockage séparé sont des mesures de protection de base contre les erreurs de réception et de manipulation.
Les contrôles à la réception peuvent prévenir des problèmes de moulage évitables
Même une formulation bien sélectionnée peut poser problème lorsque les conditions de manutention sont irrégulières. Chaque livraison de granulés de PVC doit pouvoir être rattachée à sa documentation de lot et être vérifiée par rapport à la qualité approuvée, à la couleur, à l’état de l’emballage et à la quantité. Les sacs ou conteneurs vrac présentant des traces d’exposition à l’eau, des déchirures, une contamination ou une identification imprécise doivent être isolés avant d’atteindre la trémie.
Les composés PVC ne présentent généralement pas la même sensibilité à l’humidité que certains plastiques techniques hygroscopiques, mais un stockage propre et sec reste important. L’humidité de surface et la contamination peuvent contribuer à des stries argentées, des marques de surface, une alimentation instable ou des défauts visuels. Les sacs ouverts doivent être protégés de la poussière, des mélanges de matériaux et de la contamination accidentelle par du rebroyé. Lorsqu’un séchage est envisagé, il doit suivre les recommandations du fournisseur du composé ; un chauffage inutile ou excessif peut créer ses propres risques de transformation.
La politique relative au rebroyé mérite une attention particulière. Un rebroyé propre et traçable provenant de canaux de la même qualité et de la même couleur peut être utilisable dans un pourcentage contrôlé, selon la pièce et l’application. Mais le rebroyé augmente l’historique thermique du matériau. Dans les pièces visibles, à haute résistance aux chocs, réglementées ou à tolérances serrées, même de faibles ajouts peuvent affecter la régularité de la couleur, le comportement aux chocs, la qualité de surface ou la traçabilité des lots. Le rebroyé de couleurs mélangées ou d’origine inconnue ne doit pas être utilisé pour résoudre un problème de coût dans une pièce critique.
Utilisez un plan d’essai qui sépare les effets de la formulation de ceux du procédé
Une erreur fréquente lors des changements de matériau consiste à modifier plusieurs réglages en même temps. Si les températures du fourreau, la vitesse d’injection, la pression de maintien, le temps de refroidissement, la température du moule et la qualité du matériau sont tous modifiés au cours du même essai, il devient impossible d’identifier pourquoi le résultat s’est amélioré ou détérioré.
Une approche plus fiable commence par des conditions de machine de référence qui ont fait leurs preuves avec une qualité de PVC comparable. Enregistrez les réglages de préparation de la matière fondue, le temps de cycle réel, le coussin, la pression d’injection maximale, le profil de maintien, le poids de la pièce, l’apparence visuelle et les dimensions clés. Évaluez ensuite les nouveaux granulés de PVC au moyen d’une séquence limitée et planifiée d’ajustements. Observez le comportement de la fenêtre de procédé plutôt que de rechercher une seule pièce visuellement acceptable.
Les signes les plus utiles d’une qualité appropriée sont la répétabilité sur une production normale, une dérive de couleur limitée après le démarrage, un poids de pièce stable, une demande de pression acceptable, un démoulage propre et des performances aux chocs constantes dans les zones critiques de la pièce. Une qualité qui produit d’excellentes pièces pendant dix cycles mais commence à se décolorer, à former des dépôts ou à fluctuer après un fonctionnement prolongé n’est pas encore une solution validée.
Pour les équipes de production, la valeur pratique de granulés de PVC bien adaptés réside dans un nombre réduit de compromis. Le matériau ne doit pas imposer une augmentation répétée de la température pour remplir le moule, un compactage excessif pour contrôler le retrait ou une large acceptation des variations de couleur afin de maintenir la production. Lorsque la stabilité de la couleur, le comportement d’écoulement et la résistance aux chocs sont évalués ensemble, le résultat est un procédé plus prévisible et une pièce qui reste adaptée à l’usage prévu plutôt que simplement acceptable à la sortie de la machine de moulage.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

