


Défauts des granulés de PVC lors du moulage : causes courantes et solutions pratiques
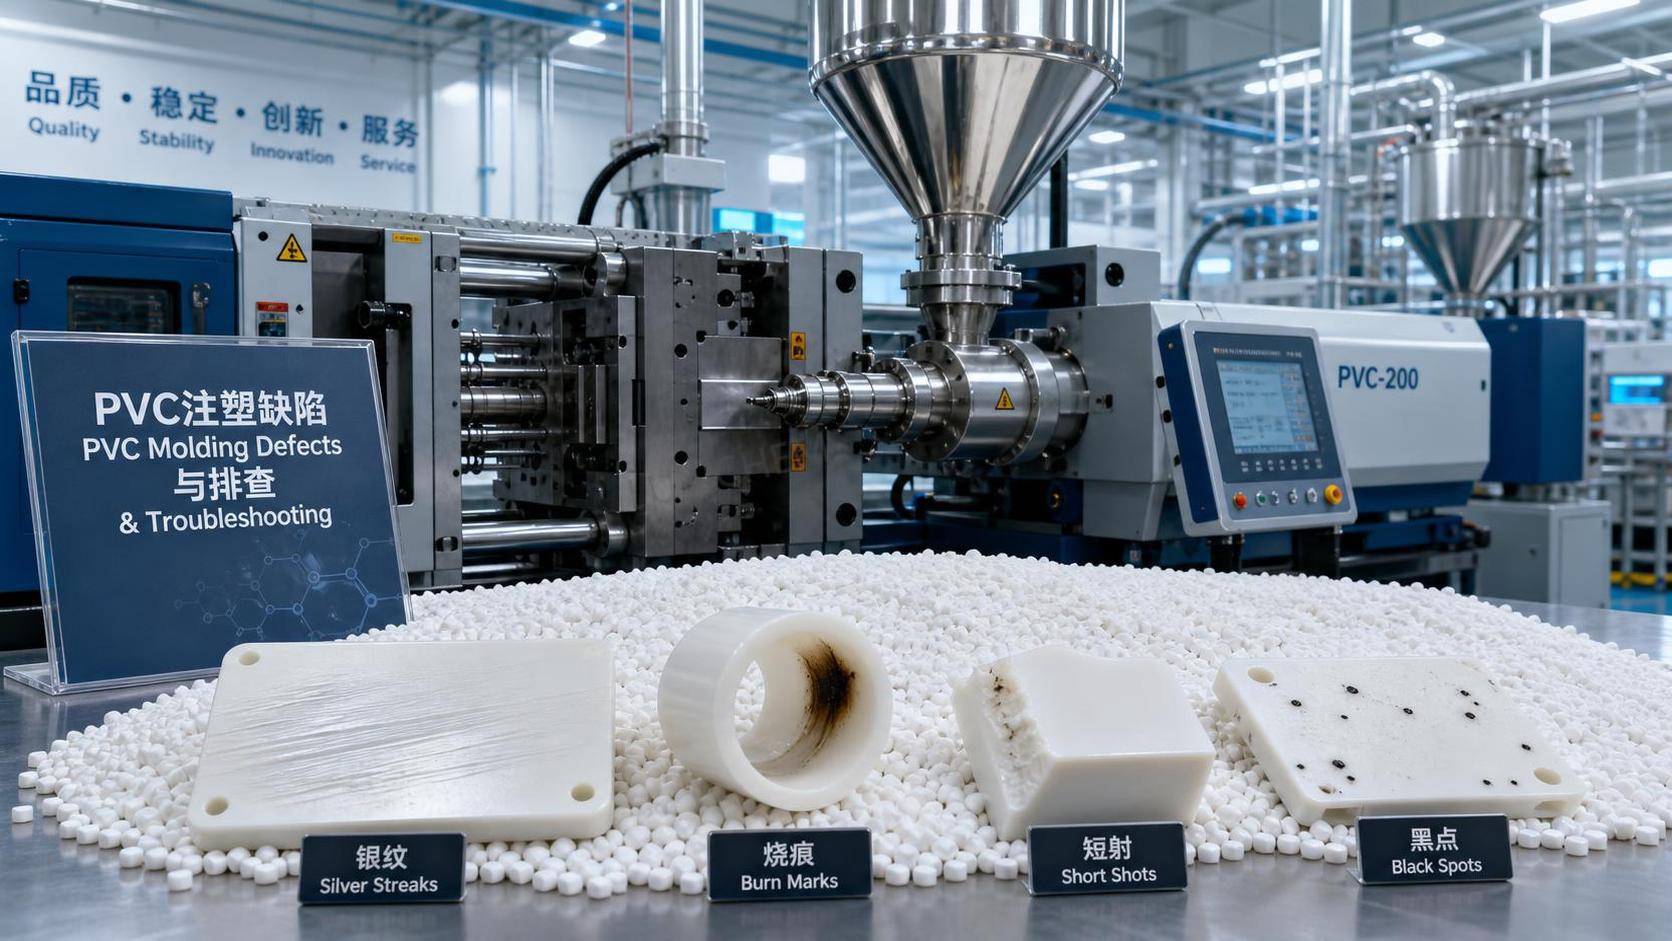
Commencez par identifier le type de défaut sur la pièce moulée, puis remontez jusqu'à l'état du matériau, à l'historique des températures, au comportement de la pression, à l'équilibre du refroidissement et au temps de séjour dans la vis. Avec des granulés de PVC, les défauts visibles proviennent souvent d'une légère inadéquation entre le comportement de la formulation et les réglages de la machine, plutôt que d'un point de défaillance unique. Si la surface, les dimensions et le toucher mécanique ont tous changé simultanément, le problème peut se situer en amont, au niveau du séchage, de la régularité du mélange, de la contamination ou de la variation entre lots. Si une seule caractéristique a changé, comme la brillance, le blanchiment au niveau du point d'injection, les retassures ou les marques de brûlure, la cause est généralement plus localisée.
Le PVC est moins tolérant que de nombreux thermoplastiques courants, car la stabilité thermique, l'équilibre de la lubrification et la sensibilité au cisaillement influencent directement l'état de la matière fondue. Lors d'un dépannage pratique, supposer qu'un défaut est uniquement dû à un dommage du moule ou uniquement à la qualité de la matière première entraîne généralement des retards. Un résultat stable dépend de l'interaction entre la résine, les additifs, l'état de la machine, la conception de la filière ou du moule, ainsi que la manipulation des granulés de PVC avant leur introduction dans le fourreau.
Stries de surface, décoloration et marques semblables à des brûlures
Lorsque des stries sombres, un jaunissement, des lignes brunes ou des zones localisées de brûlure apparaissent, la première suspicion doit être une dégradation thermique. Le PVC peut se dégrader si la température de la matière fondue devient trop élevée, si le temps de séjour est trop long ou si des zones stagnantes retiennent la matière dans le fourreau, la buse, le canal chaud ou les angles morts du circuit d'écoulement. Une machine qui a précédemment traité un autre polymère peut également laisser des résidus dégradés qui se détachent pendant la production.
Examinez le profil complet des températures plutôt qu'un seul réglage du fourreau. Une température modérée du fourreau peut néanmoins produire une chaleur excessive dans la matière fondue si la vitesse de vis est élevée, si la contre-pression est excessive ou si la vis et le fourreau sont suffisamment usés pour accroître le cisaillement de manière irrégulière. Dans certains cas, un évent obstrué, un clapet anti-retour collant ou une restriction partielle de la buse augmente la chaleur locale et crée un motif de brûlure répétitif. Si le défaut apparaît à intervalles réguliers entre les injections, de la matière dégradée piégée peut être expulsée d'une poche stagnante.
Les mesures correctives doivent commencer par une purge contrôlée et l'inspection des zones susceptibles de retenir la matière. Si le procédé le permet, réduisez légèrement les températures des zones arrière et centrale du fourreau, diminuez la vitesse de vis et raccourcissez le temps de séjour en adaptant plus précisément le poids injecté à la capacité du fourreau. Évitez de laisser des granulés de PVC chauffés dans le fourreau pendant les arrêts prolongés. Si la ligne doit s'arrêter, une procédure d'arrêt avec réduction de la température est souvent plus sûre que le maintien de la matière à la température de transformation. Les marques de brûlure près de la fin du remplissage peuvent également indiquer la présence d'air piégé dans la cavité du moule. La profondeur et la propreté des évents, ainsi que la vitesse de remplissage de la dernière section, doivent donc être vérifiées avant d'incriminer uniquement la matière.
Stries argentées et effet de splay
Le splay sur les pièces en PVC se présente souvent sous la forme de fines lignes argentées partant du point d'injection ou suivant la direction de l'écoulement. L'humidité est une cause possible, mais avec les granulés de PVC, elle ne doit pas être considérée comme la seule explication. Les substances volatiles de surface provenant des additifs, la contamination par des polymères incompatibles, les résidus de produits de nettoyage dans le circuit de la trémie et les gaz de décomposition du PVC surchauffé peuvent produire un aspect similaire.
Si les stries sont apparues après l'introduction d'un nouveau lot, comparez la masse volumique apparente, la distribution granulométrique et le comportement de l'alimentation au niveau de la gorge. Une alimentation irrégulière peut provoquer une plastification instable et des dégagements intermittents de gaz. Une matière stockée dans des conditions humides peut également présenter de l'humidité en surface, en particulier lorsque les sacs ont été ouverts et partiellement utilisés pendant une période prolongée. Un air de transport mal contrôlé peut réintroduire de l'humidité ou de la poussière. Une accumulation de poudre fine autour de la gorge d'alimentation signale parfois une abrasion lors de la manutention, ce qui peut affecter la régularité de la fusion.
Les corrections pratiques comprennent le nettoyage de la trémie, de la gorge et des conduites de chargement, l'isolement temporaire de toute matière recyclée et la vérification de l'absence de résine étrangère dans le flux d'alimentation. Si l'humidité est suspectée, utilisez uniquement les conditions de séchage adaptées au composé PVC concerné ; une surchauffe pendant le séchage peut être aussi préjudiciable qu'un séchage insuffisant. Une légère réduction de la température de la matière fondue et du cisaillement excessif améliore souvent les stries liées aux gaz. Si le défaut est concentré près du point d'injection, un point d'injection trop petit ou trop restrictif peut provoquer une surchauffe locale pendant l'injection.
Manques de matière et remplissage incomplet
Lorsque la cavité ne se remplit pas complètement, la réaction évidente consiste souvent à augmenter la pression d'injection. Cela peut fonctionner pendant quelques cycles, mais risque de masquer le véritable problème. Un remplissage incomplet avec des granulés de PVC peut être dû à une température de la matière fondue trop basse, à une solidification prématurée dans une section mince, à une mauvaise évacuation de l'air, à un volume injecté réel insuffisant, à une viscosité excessive due à une variation de formulation ou à un circuit d'écoulement devenu plus étroit en raison de dépôts accumulés.
Il est utile de déterminer si le manque de matière s'arrête toujours au même endroit. Si tel est le cas, examinez l'uniformité de la température du moule, l'épaisseur locale de la paroi, l'évacuation de l'air et l'obstruction éventuelle du circuit d'écoulement concerné. Si le point d'arrêt varie d'un cycle à l'autre, le problème provient plus probablement d'une alimentation instable, d'une inconsistance du coussin, d'un glissement dans l'unité d'injection ou d'une variation de l'homogénéité de la matière fondue. Une pointe de vis ou un clapet anti-retour usé peut provoquer une inconsistance du volume injecté d'une pièce à l'autre, qui ressemble à un défaut de matière.
- Augmentez la température de la matière fondue par petites étapes uniquement s'il reste une marge suffisante avant que le risque de dégradation ne devienne important.
- Examinez les différentes phases de la vitesse d'injection. Un remplissage initial très lent peut favoriser la formation précoce d'une peau, tandis qu'un profil trop rapide peut piéger l'air et fragiliser la fin du remplissage.
- Mesurez la stabilité réelle du coussin sur plusieurs cycles au lieu de vous fier à une seule valeur affichée.
- Inspectez les filtres, les buses et les points d'injection à la recherche d'une obstruction partielle, notamment après un changement de couleur ou un redémarrage.
Si la machine est restée à l'arrêt avec de la matière chauffée à l'intérieur, des fragments dégradés peuvent également migrer et restreindre l'écoulement. Dans ce cas, le nettoyage du circuit d'écoulement peut être plus efficace qu'une nouvelle augmentation de la pression.
Bavures apparaissant sans modification évidente du moule
Une bavure ne signifie pas toujours que la force de fermeture est simplement trop faible. Avec le PVC, elle peut apparaître lorsque la viscosité de la matière fondue diminue parce que la température a augmenté, que l'équilibre de la lubrification a changé ou que la matière est restée assez longtemps dans le fourreau pour modifier sa rhéologie. Une ligne de joint du moule auparavant acceptable peut commencer à produire des bavures après une modification de l'alignement due à la dilatation thermique, ou lorsque les zones d'évent sont endommagées et commencent à agir comme des chemins de fuite.
Observez l'emplacement de la bavure. Une bavure sur la ligne de joint autour de tout le périmètre suggère des problèmes de fermeture ou de parallélisme. Une bavure près des inserts, des broches d'éjection ou des obturateurs locaux indique une usure, des débris piégés ou des pics de pression localisés. Si la bavure s'est aggravée après l'augmentation des températures du fourreau destinée à résoudre un manque de matière, le réglage a peut-être été excessif et créé une matière fondue de plus faible viscosité, qui s'échappe alors plus facilement.
Les travaux correctifs doivent inclure la vérification de l'état du système de fermeture, de l'équilibrage des colonnes si applicable, de l'assise du moule et de la présence de contaminants sur les surfaces d'obturation. Comparez ensuite la demande maximale de la cavité avec la vitesse de remplissage et le profil de maintien. Une légère réduction du point de transfert ou de la pression de maintien peut parfois stabiliser le bord sans provoquer de sous-remplissage. Si la machine traite ailleurs un ingrédient auxiliaire hygroscopique, maintenez ce matériau parfaitement séparé ; une contamination croisée peut modifier le comportement de la matière fondue d'une manière qui ressemble à une usure de l'outillage.
Retassures, vides et sections molles
Les retassures sont généralement associées aux sections épaisses qui refroidissent lentement et se rétractent après la solidification de la peau extérieure. Dans le moulage du PVC rigide, elles peuvent apparaître plus facilement lorsque le rapport nervure/paroi est trop important, que la pression de compactage est interrompue trop tôt ou que le refroidissement du moule est irrégulier. Des vides internes peuvent se former lorsque la surface se solidifie avant que le noyau ne soit suffisamment compacté. Sur certaines pièces, le premier signe n'est pas une dépression visible, mais un toucher anormalement mou autour des bossages ou des zones renforcées.
Avant de régler la pression, vérifiez si le point d'injection reste ouvert suffisamment longtemps pour permettre un compactage efficace. S'il se ferme trop tôt, une durée de maintien supplémentaire ne sera d'aucune utilité. Une température de moule trop basse peut solidifier rapidement le point d'injection, tandis qu'une température de matière fondue trop basse peut limiter l'écoulement dans les sections épaisses. À l'inverse, une température excessive de la matière fondue peut augmenter le retrait global et réduire la fenêtre de compactage.
Lorsque la reconception n'est pas possible, la stabilisation du procédé consiste généralement à équilibrer la température de la matière fondue, la température du moule, la pression de maintien et la durée de maintien autour du véritable point de gel du point d'injection. Une obstruction des canaux d'eau, du tartre à l'intérieur des conduites de refroidissement ou un mauvais contact thermique au niveau d'un insert du moule peut créer des retassures localisées injustement attribuées à un nouveau lot de granulés de PVC. La maintenance des circuits de refroidissement est souvent plus efficace que la modification répétée de la fiche de réglage de la matière.
Gauchissement, torsion et dérive dimensionnelle
Le gauchissement se développe souvent en raison d'un refroidissement irrégulier, de contraintes d'orientation ou d'un retrait différentiel entre des sections d'épaisseurs différentes. Les pièces en PVC présentant de longues surfaces planes, des nervures asymétriques ou des transitions d'épaisseur variées sont particulièrement sensibles. Si un côté du moule fonctionne à une température plus élevée en raison d'un refroidissement obstrué ou d'un mauvais contact, la pièce peut sembler correcte à la sortie de l'outillage, puis se déformer pendant le post-refroidissement.
Une dérive dimensionnelle au cours d'une équipe peut également provenir de conditions ambiantes instables autour du moule, d'un contrôle irrégulier de la température du moule ou de cycles machine qui varient de quelques secondes. Lors des interventions de service, une erreur fréquente consiste à se concentrer sur les dimensions finales sans vérifier la température au démoulage. Des pièces mesurées trop rapidement après l'éjection peuvent sembler irrégulières alors que le véritable problème est une stabilisation thermique insuffisante avant le contrôle.
Les réglages susceptibles d'aider comprennent la réduction de l'orientation en modérant la vitesse de remplissage dans les sections minces, l'amélioration de la symétrie du refroidissement et la vérification de la présence de contraintes unilatérales créées par le compactage. Si le moule utilise des inserts présentant des conductivités thermiques très différentes, la géométrie locale peut nécessiter une régulation indépendante de la température plutôt qu'un seul réglage de circuit. Une modification du composé avec une réponse différente aux lubrifiants peut également changer le comportement au démoulage et le profil de retrait après moulage.
Dans certaines usines, des dessicants ou des produits chimiques de séchage stockés à proximité, notamment des matériaux tels quePhosphorus pentoxide CAS#1314-56-3, sont manipulés dans la même zone d'entreposage que les additifs polymères. Même sans utilisation directe dans le moulage du PVC, une séparation insuffisante des substances fortement réactives à l'humidité ou des matériaux pulvérulents peut compliquer la propreté et le contrôle de la contamination lors du stockage temporaire des matières premières.
Fragilité, fissuration et faible résistance aux chocs
Si les pièces moulées se cassent trop facilement ou présentent des fissures sur les bords lors de l'ébavurage, la cause peut être une dégradation, des contraintes internes excessives, une fusion insuffisante, une contamination ou une fenêtre de transformation inadaptée au composé. Les pièces en PVC fragiles ne présentent pas toujours de marques de brûlure évidentes. Une pièce peut sembler propre tout en ayant perdu de sa ténacité parce que la matière fondue a subi un historique thermique dommageable.
Les surfaces froides du moule peuvent accroître les contraintes figées, notamment dans les angles vifs ou autour des points d'injection. Un compactage excessif peut aggraver les fissures autour des inserts et des lignes de soudure. Le taux de matière recyclée, s'il est utilisé, doit être vérifié par rapport à la tolérance du composé, car les expositions thermiques répétées peuvent modifier les performances. Une dispersion irrégulière des additifs peut créer des zones localement faibles qui ressemblent à des dommages mécaniques dus à la manutention.
Une approche pratique consiste à comparer l'emplacement et l'aspect de la rupture. Des fissures au niveau des lignes de soudure indiquent une mauvaise fusion ou de l'air piégé. Des fissures près des points d'injection suggèrent une orientation ou un compactage excessif. Une rupture fragile aléatoire sur l'ensemble de la pièce peut indiquer un dommage thermique plus général ou une contamination. Si une légère modification du procédé rétablit la résistance aux chocs, le problème peut être lié à la transformation ; dans le cas contraire, des échantillons conservatoires de lots antérieurs peuvent aider à distinguer les effets de la machine des changements de matière première.
Points noirs, gels et particules non fondues
Les points noirs indiquent généralement des résidus dégradés, mais les gels et les particules dures peuvent provenir d'une fusion insuffisante, d'un mauvais mélange, d'une contamination ou d'une agglomération d'additifs. Avec les granulés de PVC, des particules non fondues peuvent apparaître lorsque les températures du fourreau sont inégales, que la conception de la vis n'est pas adaptée à la formulation ou que le débit est trop élevé pour assurer une plastification stable. Une augmentation soudaine après une opération de maintenance peut signifier que les résistances du fourreau ont été remontées incorrectement ou que les relevés des thermocouples sont inexacts.
Les équipements de transfert de matière doivent également être examinés. La poussière, les fines métalliques provenant de chargeurs usés, les fragments d'emballage et les résidus de composés précédents peuvent tous apparaître comme des défauts visuels. Si les points noirs apparaissent principalement après le démarrage, les opérations de nettoyage et de purge sont plus probablement en cause que le lot actuel lui-même. S'ils persistent pendant toute la production, inspectez la vis, le clapet anti-retour, le siège de la buse et les éventuels collecteurs de canaux chauds à la recherche de zones mortes.
Certains transformateurs stockent des produits chimiques fortement déshydratants tels quePhosphorus pentoxide CAS#1314-56-3 dans un inventaire chimique général. La principale pertinence est indirecte : la discipline de stockage est importante. Les poudres fines réactives doivent rester totalement séparées des matières premières polymères, des récipients ouverts et des établis de maintenance afin de réduire le risque d'introduction de particules étrangères.
Lorsque le défaut ne provient probablement pas de la matière première
Plusieurs problèmes récurrents sont souvent attribués à la qualité de la résine alors que l'état de la machine en est le principal facteur. Des colliers chauffants dont le fonctionnement est irrégulier, un thermocouple qui dérive, une réponse hydraulique inconsistante, des canaux de refroidissement obstrués, des filets de vis usés et des clapets anti-retour fuyards peuvent tous produire des symptômes qui imitent des granulés de PVC instables. Un défaut qui disparaît après le transfert du moule sur une autre machine indique fortement que l'équipement d'origine doit être inspecté plus attentivement.
Le transport et le stockage restent importants. Des sacs déchirés, une exposition prolongée à la chaleur, un mélange de lots et une contamination de la trémie peuvent modifier le comportement avant même le début de la transformation. Toutefois, changer trop rapidement de matière peut détruire la traçabilité. Il est généralement préférable d'isoler une variable à la fois : même machine avec la matière conservée, même matière sur une autre machine, puis modifications contrôlées de la température ou de la vitesse. Cette séquence permet de cerner la cause sans créer de nouvelles incertitudes.
Lorsqu'une pièce en PVC moulée commence à présenter des défauts visuels ou dimensionnels, la voie la plus rapide consiste généralement à comparer méthodiquement les réglages actuels, le comportement réel de la machine et l'historique récent de manutention de la matière. La plupart des défauts peuvent être réduits dès lors que le problème est relié à l'historique thermique, à la génération de gaz, à une restriction de l'écoulement, à un déséquilibre du compactage ou à une contamination, plutôt que de traiter chaque symptôme comme un problème distinct.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

