


Guide de sélection de la résine PP : principaux facteurs liés à l’indice de fluidité et à la résistance aux chocs pour la conception des produits
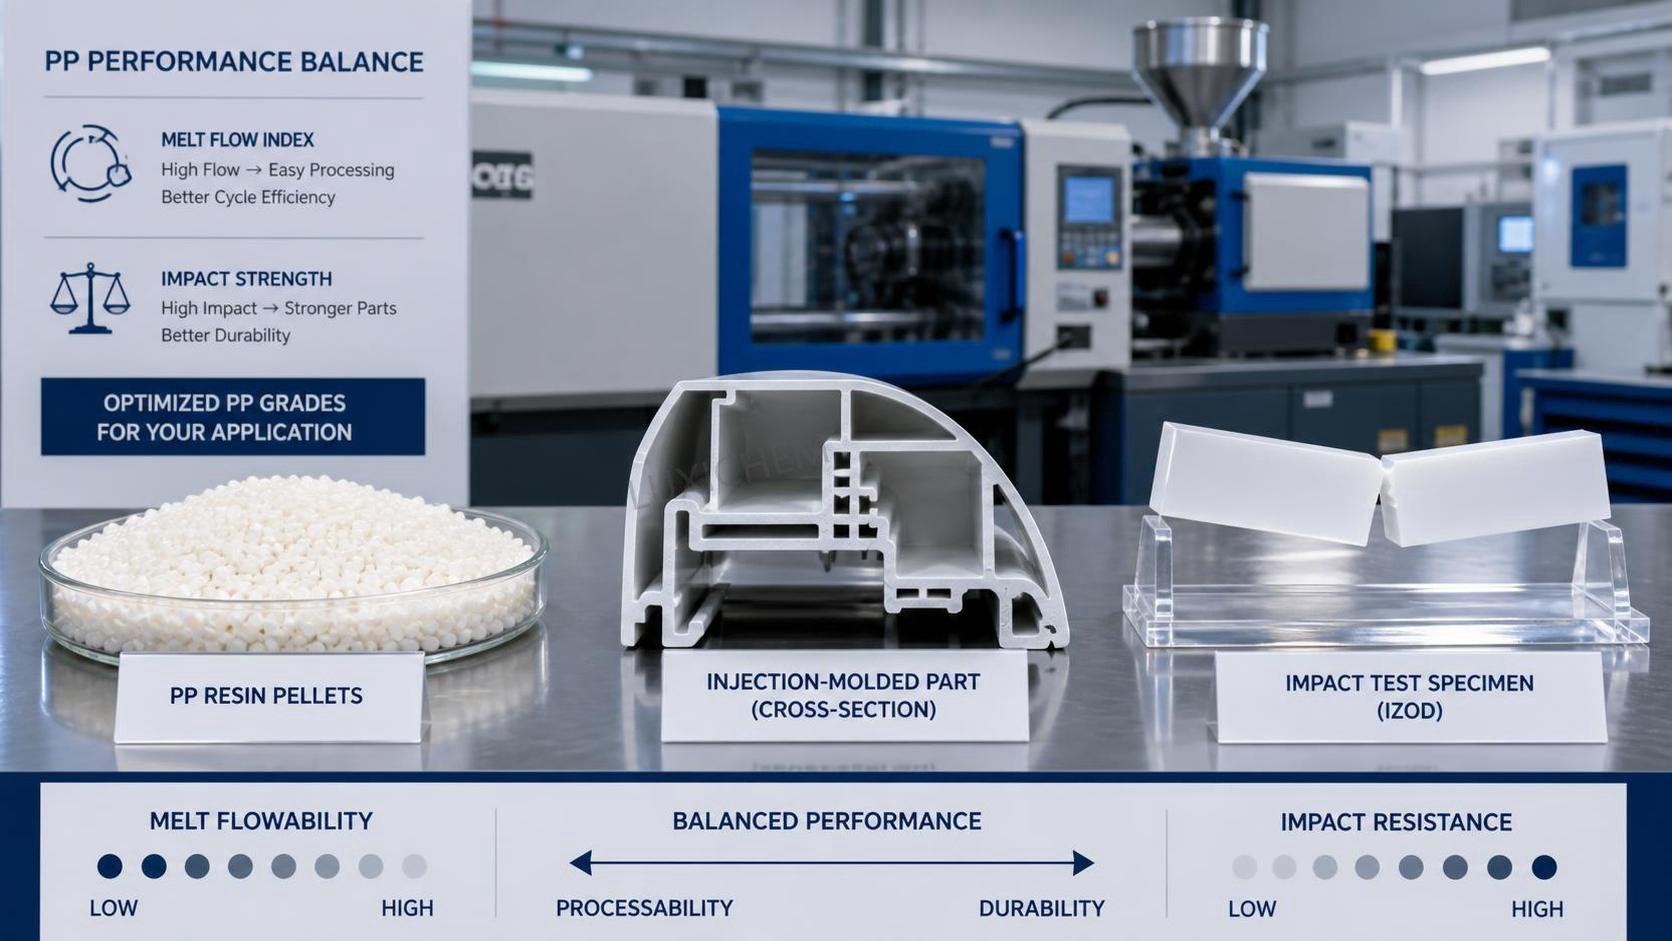
Cela commence souvent par une petite discussion, mais coûteuse, au cours d'une revue de projet : la pièce moulée semble correcte dans le logiciel de CAO, l'épaisseur de paroi paraît raisonnable et la solution d'outillage est déjà à l'étude, mais personne n'est pleinement sûr de la qualité de résine PP. Une personne privilégie une meilleure fluidité afin de réduire la pression de moulage, tandis qu'une autre craint qu'un matériau très fluide ne rende la pièce trop cassante en cas de chute, de flexion ou d'utilisation à basse température. Il s'agit d'un point de friction bien connu dans la conception des produits, car le polypropylène échoue rarement sur le papier uniquement. Il échoue lorsque le comportement lors de la transformation et les exigences d'utilisation finale sont évalués séparément.
Le problème vient du fait que deux valeurs sont souvent considérées comme des raccourcis : l'indice de fluidité à chaud et la résistance aux chocs. Elles sont importantes, mais pas isolément. Si vous évaluez des options de matériaux pour des boîtiers, des bouchons, des conteneurs, des composants intérieurs ou des pièces générales moulées par injection, la véritable question n'est pas « Quelle valeur est la plus élevée ? », mais « Quel équilibre offre le moins de risques pour cette géométrie, cette fenêtre de procédé et ces conditions de service ? » Lorsque cette question devient le point central de la sélection, les décisions deviennent plus stables et moins dépendantes des approximations.
Dans de nombreuses équipes, le premier signe d'une mauvaise adéquation de la résine n'est pas un résultat de laboratoire. C'est une discussion en production au sujet de remplissages incomplets, de déformations, de retassures, d'hésitations au niveau du seuil, de fissures des charnières ou de pièces qui passent les contrôles dimensionnels mais échouent lors de la manipulation réelle. Dans ce cas, on accuse souvent le moule, puis la machine, puis l'opérateur. Parfois, c'est effectivement justifié. Mais parfois, la qualité elle-même n'a jamais été correctement évaluée au regard des exigences de transformation et de résistance aux chocs.
Les points où la sélection déraille généralement
Une erreur courante consiste à considérer qu'une fluidité élevée est automatiquement « meilleure pour le moulage ». Une meilleure fluidité peut certainement faciliter le remplissage des parois minces, des longs parcours d'écoulement et des détails complexes. Elle peut réduire les exigences en matière de pression d'injection et favoriser la stabilité du cycle pour les pièces à géométrie complexe. Cependant, une qualité très fluide peut également refléter une masse moléculaire plus faible, ce qui peut réduire la ténacité selon la formulation, la conception de la pièce et la température d'utilisation. Si l'application est soumise à une manipulation brusque, à des contraintes d'assemblage, à des mouvements de clipsage ou à des chutes occasionnelles, une qualité facile à remplir peut devenir un risque caché.
L'erreur inverse se produit tout aussi souvent. Une équipe constate une exigence de résistance aux chocs et se tourne vers une option plus tenace et moins fluide sans tenir pleinement compte du coût en matière d'aptitude au moulage. Cela peut entraîner une pression plus élevée, un remplissage plus difficile des sections minces, une sensibilité visible aux lignes de soudure et une fenêtre de procédé plus étroite. Dans une pièce simple à paroi épaisse, cela peut être gérable. Dans une pièce mince, esthétique ou comportant plusieurs seuils, cela peut créer des problèmes quotidiens de production.
C'est pourquoi la sélection de la résine PP doit commencer par les conditions réelles d'utilisation et la géométrie de la pièce considérées ensemble, et non par une valeur de fiche technique choisie isolément.
Commencer par la pièce, pas par le catalogue
Avant de comparer les qualités, il est utile de définir les contraintes que la pièce moulée devra réellement subir. Toutes les préoccupations liées aux chocs ne correspondent pas à un problème de « test de chute ». Certaines concernent les chocs d'assemblage, d'autres les flexions répétées, et d'autres encore les chocs localisés autour des angles, des bossages ou des clips. De même, toutes les préoccupations liées à la fluidité ne concernent pas le remplissage de l'empreinte. Il peut parfois s'agir de maintenir une stabilité dimensionnelle entre les empreintes ou de contrôler les effets d'orientation dans une pièce longue et plate.
En pratique, quatre questions rendent le processus de sélection beaucoup plus clair :
- La pièce possède-t-elle des parois minces, un long parcours d'écoulement ou de nombreux détails ?
- Sera-t-elle soumise à une manipulation à basse température, à des contraintes répétées ou à des chutes accidentelles ?
- La conception comporte-t-elle des lignes de soudure, des charnières, des clips ou des concentrateurs de contraintes ?
- La stabilité de la transformation est-elle plus importante que la maximisation d'une seule propriété mécanique ?
Si la plupart des réponses indiquent un remplissage difficile, l'indice de fluidité mérite une attention précoce. Si elles indiquent une manipulation intensive ou une fiabilité structurelle, la résistance aux chocs devient prioritaire. Habituellement, les deux facteurs sont importants et la décision devient un compromis plutôt qu'un classement direct.
Lire l'indice de fluidité à chaud sans le simplifier à l'excès
L'indice de fluidité à chaud est utile, car il donne rapidement une idée de la facilité avec laquelle la résine peut s'écouler pendant la transformation, dans des conditions d'essai spécifiées. Pour l'évaluation, il est préférable de le considérer comme un indicateur relatif et non comme un prédicteur complet. Un MFR plus élevé facilite souvent le remplissage de l'empreinte, la reproduction des détails fins et potentiellement un moulage plus régulier pour les pièces sensibles aux limites de pression. Cela le rend intéressant pour les composants d'emballage, les conteneurs à parois minces et les pièces équipées de seuils étroits ou de longues carottes.
Cependant, le MFR seul ne permet pas de savoir comment la résine se comportera dans votre outillage précis ni quelle part de ténacité la pièce finie conservera après moulage. Deux qualités présentant une fluidité nominale similaire peuvent être transformées différemment en raison des systèmes d'additifs, de la structure du copolymère, de la nucléation ou de la conception destinée à l'application. La bonne pratique consiste donc à utiliser d'abord le MFR comme outil de présélection, puis à valider les préoccupations propres à la pièce.
Lors de l'examen d'une qualité candidate, posez-vous les questions suivantes :
- Sa plage de fluidité correspond-elle à l'épaisseur de la pièce et à la longueur de remplissage prévue ?
- La machine et le moule devront-ils fonctionner près de leurs limites pour l'utiliser ?
- Une fluidité accrue pourrait-elle réduire les défauts liés au cisaillement, ou créer de nouvelles préoccupations concernant la ténacité ?
Ces questions sont plus pratiques que le simple fait de privilégier l'option présentant la fluidité la plus élevée disponible.
La résistance aux chocs varie selon la conception
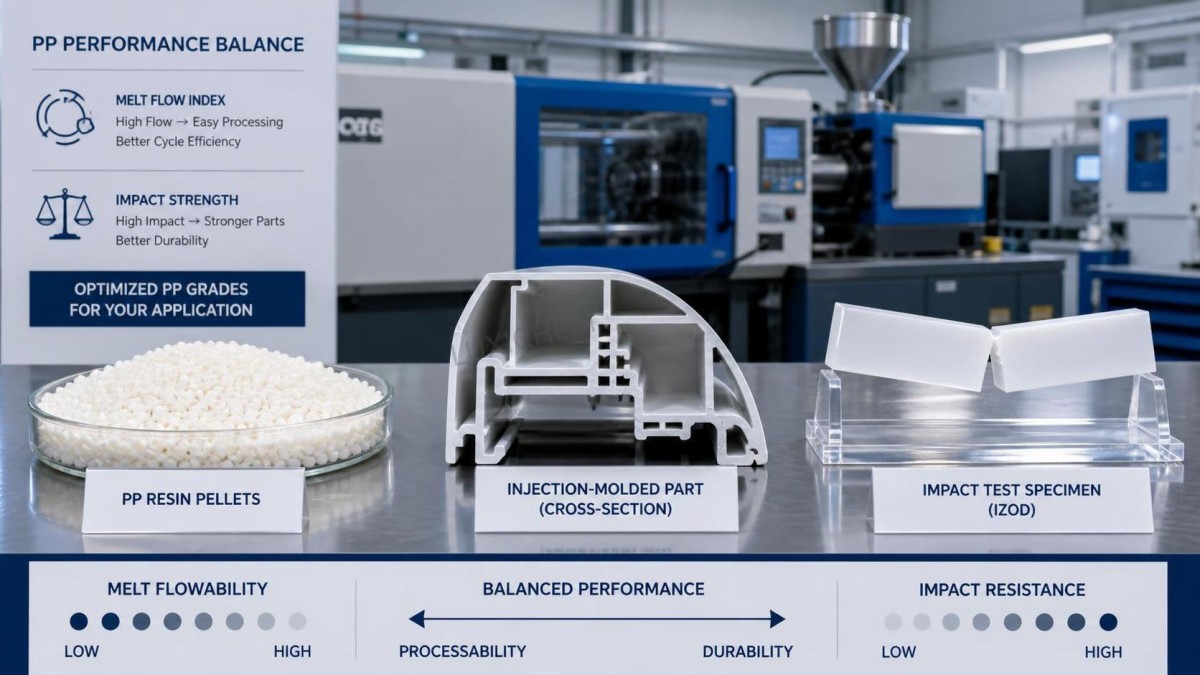
La performance aux chocs est souvent considérée comme une propriété unique, avec une réponse oui ou non, mais les pièces moulées échouent rarement de cette manière. Une pièce peut résister à une chute sur une surface plane et néanmoins se fissurer au niveau d'une charnière intégrée, près d'un bossage de vis ou le long d'une ligne de soudure. Une autre peut sembler résistante lors d'une manipulation à température ambiante, mais devenir vulnérable dans un environnement plus froid. C'est pourquoi les données de résistance aux chocs doivent être analysées avec la géométrie de la pièce et les conditions de service prévues.
Pour de nombreuses applications, la question consiste moins à rechercher la qualité la plus résistante possible qu'à trouver une ténacité suffisante aux endroits les plus faibles de la pièce. Un bac utilitaire à paroi épaisse et un couvercle mince à clipsage ne nécessitent pas la même interprétation de la résistance aux chocs, même s'ils sont tous deux fabriqués en polypropylène. Dans les sections minces, la concentration locale des contraintes domine souvent la performance davantage qu'une simple comparaison du matériau en vrac.
Il est également utile de rester prudent concernant les hypothèses liées au choix entre copolymère et homopolymère. Les copolymères choc sont souvent sélectionnés pour améliorer la ténacité, en particulier lorsque la résistance aux mauvais traitements est importante. Toutefois, ils peuvent présenter des compromis en matière de rigidité, de transparence ou de comportement lors de la transformation. Les homopolymères peuvent convenir aux applications où la rigidité et la fluidité sont plus importantes qu'une durabilité élevée aux chocs. L'essentiel n'est pas de retenir une règle unique, mais de relier la famille de résines à l'exigence réelle de conception.
Équilibrer les deux facteurs lors de l'évaluation
Une méthode fiable pour réduire le nombre d'options consiste à répartir les qualités candidates en trois groupes de travail, plutôt que de débattre de dizaines de petites différences.
Lorsque la fluidité est la principale contrainte
Si la pièce présente des parois minces, de longs parcours d'écoulement, des détails fins ou des surfaces esthétiques qui deviennent instables lorsque le remplissage est difficile, commencez par des qualités pouvant être transformées confortablement dans cette fenêtre. Vérifiez ensuite si le niveau de résistance aux chocs restant est suffisant pour la manipulation et l'assemblage. Cette approche évite l'erreur courante qui consiste à choisir une qualité tenace qui semble performante sur le papier, mais qui entraîne une irrégularité du moulage.
Lorsque la durabilité est la principale contrainte
Si la pièce comprend des clips, des charnières, des angles exposés aux chocs ou des conditions de service impliquant des manipulations répétées, commencez par des qualités capables de résister aux chocs. Vérifiez ensuite que le remplissage du moule reste réaliste sans imposer une pression élevée ni un risque accru de rebuts. Dans de nombreux projets, cela conduit à choisir une option présentant une fluidité intermédiaire plutôt qu'une valeur extrême de ténacité ou de fluidité.
Lorsque ni l'un ni l'autre ne peut dominer
De nombreuses pièces commerciales et industrielles se situent entre les deux : elles nécessitent une bonne aptitude au moulage et une ténacité suffisante pour éviter les défaillances gênantes. Dans ces cas, la sélection réussit souvent lorsque les équipes cessent de rechercher la « meilleure » propriété unique et commencent plutôt à classer les risques. Quelle défaillance coûterait le plus cher : un moulage instable ou une fragilité occasionnelle ? La réponse indique généralement le compromis le plus sûr.
Lors de leurs recherches de matériaux, les équipes examinent parfois des matières premières connexes utilisées ailleurs dans la chaîne d'approvisionnement ou dans les travaux de formulation. Par exemple, certains acheteurs responsables d'un approvisionnement chimique plus large peuvent également rencontrer des intermédiaires tels que m-Cresol CAS#108-39-4. Ce produit ne fait pas partie de la sélection des qualités de polypropylène, mais il rappelle que les achats techniques sont souvent plus efficaces lorsque l'évaluation des matériaux est organisée selon le rôle de l'application plutôt que selon le seul nom.
Les signes indiquant que la qualité choisie peut être inadéquate, même avant les essais officiels
Il n'est pas toujours nécessaire de disposer d'un historique complet des défaillances pour suspecter une inadéquation. Si un essai nécessite une transformation exceptionnellement agressive uniquement pour remplir le moule, la résine peut ne pas être adaptée à la conception. Si les pièces se démoulent correctement, mais semblent trop rigides et présentent un blanchiment ou des fissures autour des clips lors de l'assemblage, la marge de résistance aux chocs peut être trop faible. Si les dimensions varient lorsque des modifications du procédé sont apportées pour protéger l'aspect ou le remplissage, l'adéquation entre le matériau et la fenêtre de procédé peut être insuffisante.
Ces observations ne remplacent pas la validation officielle, mais elles sont précieuses, car elles relient l'interprétation de la fiche technique à la réalité de l'atelier. Une qualité peut être techniquement acceptable tout en constituant un mauvais choix opérationnel si elle impose une transformation instable ou laisse trop peu de tolérance pour les variations normales.
Une méthode pratique pour comparer les qualités candidates
Lors de l'évaluation d'options de polypropylène, il est utile de toujours les comparer dans le même ordre afin que la discussion reste liée à la fonction plutôt qu'aux préférences.
Commencez par la géométrie. Notez l'épaisseur des parois, la disposition des seuils, la longueur d'écoulement et les éventuelles caractéristiques fragiles. Examinez ensuite les contraintes probables en service : chocs, flexions, exposition à la température, charge d'empilage ou contraintes d'assemblage. Ce n'est qu'après cela que vous devez classer les qualités candidates de résine PP selon leur plage de fluidité, leur profil de ténacité et le compromis attendu en matière de rigidité.
À partir de là, réduisez la liste par élimination :
- Éliminez les qualités qui se situent clairement en dehors de la fenêtre de transformation requise.
- Éliminez les qualités qui ne peuvent pas répondre aux besoins de la caractéristique la plus faible de la pièce.
- Conservez les options qui laissent une marge raisonnable à la fois pour le moulage et pour l'utilisation.
Cela paraît simple, mais cette méthode évite de nombreux débats circulaires. Elle réduit également la tendance à réagir excessivement à la valeur d'une seule propriété. Une fiche technique constitue un point de départ, pas un verdict.
De petits ajustements pour réduire le risque de sélection
Parfois, la meilleure solution ne consiste pas à passer à une qualité radicalement différente, mais à ajuster la logique d'évaluation. Si la résistance aux chocs est limite, examinez si un rayon d'angle, la conception d'un bossage ou la géométrie d'un clip crée une concentration de contraintes évitable. Si la fluidité est limite, vérifiez si la position du seuil ou l'équilibre des parois oblige la résine à fournir un effort inutile. La sélection de la résine doit être menée parallèlement à l'examen de la conception de la pièce, car une même qualité peut se comporter très différemment dans deux pièces d'apparence similaire.
Il vaut également la peine de distinguer les exigences « indispensables » des préférences « souhaitables ». Une pièce peut devoir résister à une manipulation courante, sans nécessiter une résistance aux chocs sévères. Ou elle peut devoir offrir un remplissage excellent dans une fenêtre de procédé étroite, alors qu'une rigidité extrêmement élevée n'est pas essentielle. Une fois ces priorités clairement définies, la sélection de la qualité devient moins subjective.
Dans les évaluations d'approvisionnement plus larges, cette discipline est également utile au-delà du polypropylène. Les équipes qui classent les matériaux selon leur fonction, les exigences du procédé et les risques liés à l'utilisation finale prennent généralement de meilleures décisions d'approvisionnement, qu'elles comparent des qualités de polymères ou des intrants chimiques sans rapport direct, tels que m-Cresol CAS#108-39-4, pour un autre processus.
Prendre la décision finale
La meilleure décision en matière de matériau est généralement celle qui laisse le moins de risques non résolus. Pour la conception du produit, la fluidité à chaud indique avec quel degré de facilité la résine peut être transformée ; la résistance aux chocs indique les mauvais traitements que la pièce peut supporter. Aucune de ces propriétés ne doit être interprétée seule et aucune ne doit automatiquement l'emporter sur l'autre.
Si la pièce est mince, détaillée ou difficile à remplir, la fluidité mérite davantage de poids. Si la pièce comporte des caractéristiques vulnérables ou doit être utilisée dans des conditions difficiles, la résistance aux chocs mérite davantage de poids. Si les deux facteurs sont importants, choisissez la qualité qui préserve la fenêtre de fonctionnement sûre la plus large plutôt que celle qui affiche la propriété unique la plus impressionnante. C'est souvent ce qui fait la différence entre un matériau qui semble adapté lors d'une réunion et un matériau qui reste fiable pendant l'outillage, le moulage et l'utilisation réelle.
Pour toute personne qui compare des options de résine PP sous la pression d'un projet, l'habitude la plus utile est simple : évaluer simultanément le point le plus faible de la pièce et la marge la plus étroite du procédé. Une fois ces deux réalités clairement identifiées, la sélection devient beaucoup moins confuse.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

