


Guide de sélection des granulés de PE : adapter les propriétés de la résine aux applications de film, de tuyaux et de moulage
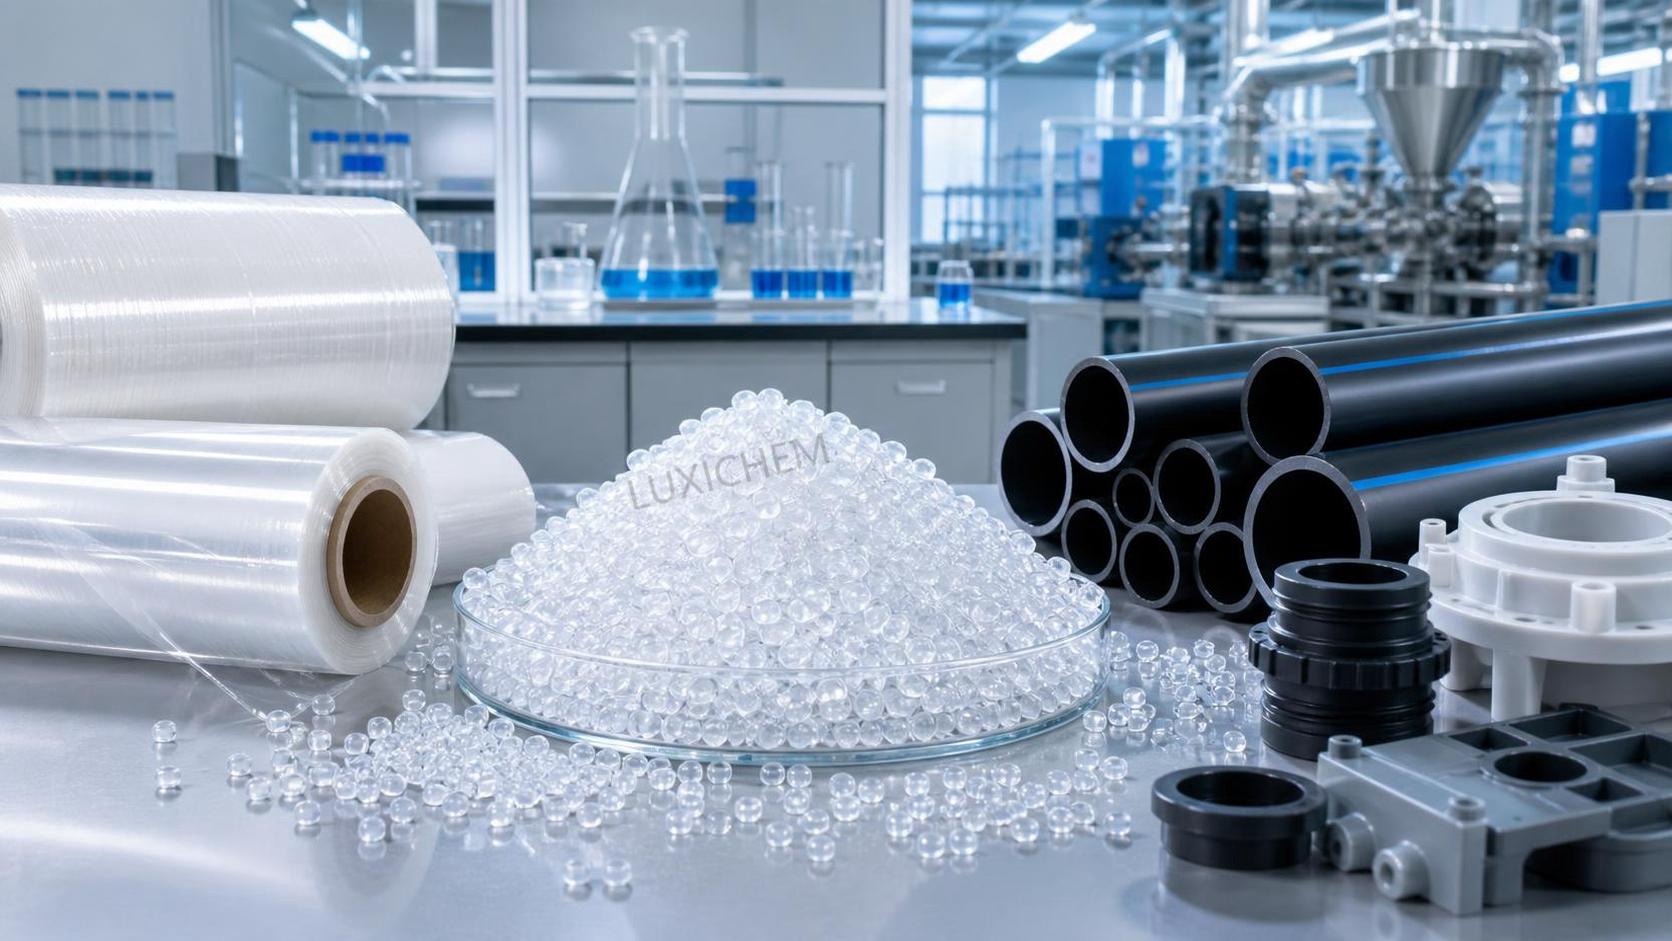
Choisir les bons granulés de PE commence par une question pratique : quel mode de défaillance est le moins acceptable dans le produit final ? Pour les films, il s’agit souvent de la déchirure, de la turbidité ou d’un scellage instable. Pour les tubes, il s’agit de la résistance à la pression à long terme et de la propagation des fissures. Pour le moulage, il s’agit du contrôle dimensionnel, du temps de cycle et de l’équilibre entre les propriétés d’impact. Les évaluateurs techniques ont rarement besoin d’une présentation générale d’une résine. Ils ont besoin d’une méthode pour comparer les propriétés de la résine aux conditions de transformation, aux contraintes d’utilisation finale, aux exigences de conformité et aux objectifs de coût.
L’intention de recherche centrale derrière ce sujet est claire : les acheteurs, les ingénieurs et les évaluateurs techniques veulent disposer d’une méthode plus rapide et plus fiable pour adapter les caractéristiques des résines de polyéthylène à des applications spécifiques. Ils ne recherchent pas simplement des définitions de la densité ou de l’indice de fluidité à chaud. Ils veulent savoir quelles propriétés sont les plus importantes pour les films, les tubes et le moulage, comment ces propriétés interagissent et quels compromis doivent être acceptés ou évités lors de la spécification et de l’approvisionnement.
Pour ce public, les principales préoccupations concernent généralement la constance, la transformabilité, les performances mécaniques et la fiabilité de l’approvisionnement. Une résine qui semble acceptable sur une fiche technique de base peut néanmoins créer des problèmes sur la ligne si la résistance à l’état fondu est inadéquate, si la résistance à la fissuration sous contrainte environnementale est trop faible ou si la variation d’un lot à l’autre est mal maîtrisée. C’est pourquoi le contenu le plus utile n’est pas une théorie générale, mais un guide de sélection axé sur les applications, qui traduit les données de la résine en décisions d’achat et de qualification.
Cet article met donc l’accent sur quatre domaines : comment lire les propriétés de la résine les plus déterminantes pour la décision, comment adapter ces propriétés aux applications de film, de tubes et de moulage, comment évaluer les données des fournisseurs au-delà des chiffres mis en avant et comment réduire les risques techniques et commerciaux avant l’approbation. Les informations générales sur la chimie du polyéthylène sont abordées brièvement, car elles n’aident pas les évaluateurs techniques à prendre une meilleure décision de présélection.
Commencer par les contraintes de l’application, et non par les désignations des grades de résine
De nombreuses erreurs de sélection de résine surviennent lorsque les équipes commencent par des désignations de grades familières telles que LDPE, LLDPE, HDPE ou grade d’injection, puis tentent d’adapter le produit. Une approche plus efficace consiste à partir du profil d’utilisation finale. Il faut déterminer les charges mécaniques, l’exposition thermique, le contact chimique, la fenêtre de transformation et les exigences de conformité auxquels la pièce sera soumise. Une fois ces éléments définis, le filtrage des résines devient beaucoup plus précis.
En pratique, les granulés de PE doivent être évalués selon trois critères. Le premier est la performance dans les conditions réelles d’utilisation. Le deuxième est le comportement de transformation sur les équipements disponibles. Le troisième est la constance de l’approvisionnement et de la qualité au cours des campagnes de production. Une résine qui présente de bonnes performances en laboratoire mais fonctionne mal sur les équipements d’extrusion ou de moulage existants peut ne pas constituer le bon choix commercial.
Les évaluateurs techniques doivent également distinguer les propriétés indispensables des propriétés ajustables. Certains objectifs peuvent être corrigés par des additifs, des mélanges ou des réglages de machine. D’autres ne le peuvent pas. Par exemple, une faible résistance hydrostatique à long terme dans les compounds pour tubes ne peut pas être considérée comme un simple problème de transformation. De même, des performances de scellage insuffisantes dans les structures de film peuvent ne pas être corrigées de manière économique par de simples ajustements en aval.
Quelles propriétés de la résine sont les plus importantes lors de la comparaison des granulés de PE ?
Bien que les fiches techniques du polyéthylène puissent contenir de nombreuses valeurs, quelques propriétés déterminent généralement la décision. La densité est l’une des plus importantes, car elle influence fortement la rigidité, le comportement en traction, la dureté et les tendances en matière de propriétés barrières. De manière générale, une densité plus élevée augmente souvent la rigidité et la résistance, tandis qu’une densité plus faible peut améliorer la flexibilité et la ténacité. Toutefois, la densité ne doit jamais être interprétée isolément, car elle interagit avec la structure moléculaire et la méthode de transformation.
L’indice de fluidité à chaud, ou MFI, est tout aussi important, car il indique la facilité avec laquelle la résine s’écoule pendant la transformation. Un MFI plus élevé facilite généralement le remplissage et accélère le moulage, mais peut réduire la résistance à l’état fondu ou la ténacité dans certaines applications. Un MFI plus faible favorise souvent un meilleur comportement à l’état fondu et de meilleures propriétés mécaniques, mais peut nécessiter davantage d’énergie, un contrôle plus précis de la température ou des équipements plus performants.
La résistance aux chocs, la résistance à la fissuration sous contrainte environnementale, les propriétés en traction et l’allongement constituent le groupe suivant de paramètres essentiels. Pour de nombreuses évaluations techniques, ces valeurs indiquent si la résine peut supporter des chocs lors de la manutention, des concentrations de charge, des contraintes répétées ou une exposition en service sans défaillance prématurée. Dans les tubes et les récipients notamment, la résistance à la propagation lente des fissures et la résistance ESCR peuvent être plus importantes qu’une valeur de traction mise en avant.
D’autres propriétés deviennent déterminantes selon l’application. Il s’agit notamment du module de flexion, du point de ramollissement Vicat, de la turbidité, de la brillance, de la résistance au choc Dart, de la résistance à la déchirure, du retrait, du comportement au gauchissement et de la température d’initiation du scellage. Les évaluateurs doivent également se renseigner sur les additifs, les systèmes glissants ou antiblocage, l’aptitude au contact alimentaire et la documentation réglementaire lorsque l’utilisation finale exige une conformité contrôlée ou des performances de transformation prévisibles.
Comment adapter les granulés de PE aux applications de film
Les applications de film sont variées. La résine appropriée dépend donc de la cible : film soufflé, film coulé, film de complexage, film pour doublure, film agricole, emballage à usage intensif ou emballage flexible spécialisé. Le principal défi technique consiste à trouver un équilibre. Les producteurs de films ont généralement besoin d’une ténacité et d’une résistance à la perforation suffisantes pour la manutention, d’une stabilité de transformation permettant d’obtenir une épaisseur régulière et de performances optiques ou de scellage adaptées à la conception de l’emballage.
Pour les films flexibles, les matériaux en polyéthylène de plus faible densité sont souvent sélectionnés lorsque la souplesse, la flexibilité et la scellabilité sont importantes. Le LLDPE est largement privilégié pour sa ténacité et sa résistance à la perforation, tandis que le LDPE est souvent apprécié pour sa facilité de transformation, sa transparence et ses performances de scellage. Les mélanges sont courants, car une seule résine offre rarement le meilleur compromis entre la stabilité de la bulle, l’étirage, les propriétés optiques et la résistance mécanique.
Lorsqu’ils évaluent les granulés de PE destinés aux films, les acheteurs techniques doivent examiner attentivement l’indice de fluidité, la densité, la résistance au choc Dart, la résistance à la déchirure Elmendorf, la turbidité, la brillance et le comportement au scellage. Une résine présentant une résistance mécanique appropriée mais un comportement instable de la bulle peut néanmoins nuire au rendement et augmenter le taux de déchets. De même, un film qui atteint les objectifs de résistance en traction mais se scelle de manière irrégulière entraînera des pertes sur la ligne d’emballage qui dépasseront les économies réalisées sur le coût, même faible, de la matière première.
Un autre point essentiel est l’adéquation au procédé. Certaines lignes de film sont optimisées pour des fenêtres de fusion étroites, tandis que d’autres peuvent gérer des structures plus exigeantes. La sélection de la résine doit donc prendre en compte le comportement de la ligne de gel, les tendances au neck-in, le risque d’accumulation sur la filière et la compatibilité avec les masterbatches ou le contenu recyclé lorsqu’ils sont utilisés. Une résine techniquement acceptable ne devient commercialement intéressante que lorsqu’elle fonctionne de manière prévisible au débit cible.
Comment adapter les granulés de PE aux applications de tubes
Les tubes constituent l’une des applications les plus exigeantes du polyéthylène, car les conséquences d’une défaillance peuvent être graves et se manifester à long terme. L’évaluation technique doit ici moins se concentrer sur la facilité d’écoulement à court terme que sur les performances sous pression, la durabilité et la résistance à la propagation des fissures. Les résines pour tubes sont généralement sélectionnées au sein de familles de polyéthylène haute densité conçues pour assurer une longue durée de service sous pression interne et en présence de contraintes environnementales.
Les principaux facteurs de présélection des résines pour tubes comprennent la densité, les caractéristiques d’écoulement à l’état fondu, la classification de la résistance hydrostatique, la résistance à la propagation lente des fissures et, le cas échéant, la résistance à la propagation rapide des fissures. Ces propriétés déterminent notamment si le matériau peut conserver son intégrité pendant des années d’utilisation dans des systèmes d’eau, de gaz, de fluides industriels ou d’infrastructures. Une résine peu coûteuse ne disposant pas de données démontrées sur ses performances à long terme constitue une fausse économie dans ce segment.
Les évaluateurs techniques doivent également examiner le comportement de la résine pendant l’extrusion. La stabilité de la matière fondue, la régularité dimensionnelle, la soudabilité et la qualité de surface influencent toutes les performances ultérieures du tube. La variabilité de la résine peut entraîner une irrégularité de l’épaisseur de paroi, une mauvaise fusion ou des défauts qui ne sont pas visibles pendant la production mais apparaissent plus tard en service. La rigueur du fournisseur en matière de qualité et de traçabilité est donc particulièrement importante pour l’approvisionnement en grades destinés aux tubes.
Dans cette catégorie, il est utile de demander non seulement une fiche technique standard, mais aussi des informations sur les méthodes d’essai, le périmètre des certifications et la constance de la production. Les acheteurs internationaux travaillant avec des partenaires diversifiés de fourniture de produits chimiques accordent souvent de l’importance à un soutien élargi en matière d’approvisionnement. Des entreprises telles que Luxi Chemical (Shandong) Co., Ltd., qui servent des clients sur plusieurs marchés et dans différentes catégories de produits, peuvent contribuer à l’efficacité des achats lorsque les équipes techniques ont besoin à la fois d’une qualité matière fiable et d’un flux documentaire régulier.
Comment adapter les granulés de PE aux applications de moulage
Les applications de moulage couvrent un large éventail de produits, notamment les bouchons, les fermetures, les articles ménagers, les caisses, les pièces industrielles, les récipients, les réservoirs et les composants techniques. Comme les procédés de transformation diffèrent, les évaluateurs doivent d’abord confirmer si l’application cible relève du moulage par injection, du moulage par soufflage ou du rotomoulage. Le comportement d’écoulement requis, la réponse au refroidissement et les performances de la pièce varieront considérablement selon le procédé.
Pour le moulage par injection, une fluidité à l’état fondu plus élevée est souvent privilégiée afin de faciliter le remplissage de l’empreinte, de raccourcir les temps de cycle et de mieux reproduire les détails. Toutefois, la fluidité ne doit pas être le seul critère de décision. Si la pièce exige une résistance aux chocs, une bonne tenue de charnière ou une stabilité dimensionnelle, l’évaluateur doit trouver un équilibre entre fluidité, ténacité et rigidité. Une attention excessive portée à la vitesse du cycle peut entraîner des pièces cassantes ou un taux de rebut plus élevé.
Pour le moulage par soufflage, la résistance à l’état fondu devient plus importante, car la paraison doit rester stable avant le gonflage. Les performances du récipient peuvent également dépendre de la résistance ESCR, de la résistance à la charge verticale, de la résistance à la chute et de la compatibilité chimique avec le contenu conditionné. Dans les emballages industriels et les récipients pour produits chimiques, ces critères l’emportent souvent sur les simples comparaisons de MFI. La sélection du matériau doit être directement liée aux conditions de remplissage, d’empilage, de transport et de stockage auxquelles le produit sera soumis.
Le rotomoulage introduit un autre ensemble de priorités, notamment le comportement de la poudre, la qualité du frittage et le maintien de la résistance aux chocs dans les pièces à parois épaisses. Même lorsque les équipes d’achat se concentrent sur les pastilles ou les granulés, il reste nécessaire de vérifier si la résine de base sélectionnée peut être transformée correctement selon le procédé prévu. L’aptitude de la résine en amont et la capacité de transformation en aval doivent être examinées conjointement, et non comme deux décisions distinctes.
Comment les évaluateurs techniques doivent comparer les fiches techniques des fournisseurs
L’une des erreurs les plus courantes lors de l’achat de résines consiste à comparer uniquement deux ou trois chiffres principaux entre les fournisseurs. Les fiches techniques sont utiles, mais elles peuvent masquer des différences importantes au niveau des conditions d’essai, des formulations d’additifs, de la distribution des masses molaires et des recommandations de transformation. Un grade présentant une densité et un MFI similaires peut se comporter différemment en production réelle, car la conception de la résine sous-jacente n’est pas identique.
Il est préférable d’établir un tableau comparatif fondé sur les résultats d’application plutôt que seulement sur les paramètres matière. Pour les films, il faut comparer la plage de scellage, les propriétés optiques et la stabilité de la bulle. Pour les tubes, il faut comparer le soutien à la classification de pression, la résistance aux fissures et la régularité de l’extrusion. Pour le moulage, il faut comparer le comportement du cycle, le maintien de la résistance aux chocs, le retrait et le contrôle dimensionnel. Cette méthode transforme les données brutes en informations directement exploitables pour la décision.
Les équipes techniques doivent également poser quelques questions précises lors de l’évaluation d’un fournisseur. Quelle est la source de production habituelle ? Quelle est la stabilité des propriétés d’un lot à l’autre ? Quelles déclarations de conformité sont disponibles ? Existe-t-il des fenêtres de transformation connues ? Le fournisseur peut-il communiquer des références d’application ou apporter un soutien lors des essais ? Ces questions révèlent souvent davantage de valeur pratique qu’une liste plus longue d’affirmations techniques générales.
Dans le cadre de discussions d’approvisionnement plus larges, certains acheteurs préfèrent également travailler avec des fournisseurs capables de répondre à plusieurs besoins d’achat de produits chimiques via un seul canal. Bien que cela ne soit pas directement lié aux performances du polyéthylène, l’efficacité des achats est importante pour de nombreuses organisations industrielles. Par exemple, les entreprises qui achètent déjà diverses substances chimiques conformes peuvent également examiner d’autres articles du catalogue, tels que l’acide hexafluorosilicique CAS#16961-83-4, lorsqu’elles regroupent leurs relations fournisseurs et réduisent la complexité de leur approvisionnement.
Erreurs courantes de sélection et moyens de les éviter
La première erreur consiste à spécifier une résine par habitude. Un grade qui a bien fonctionné pour un produit peut échouer avec une nouvelle géométrie, une nouvelle machine ou un nouvel environnement de service. La deuxième consiste à accorder trop d’importance au faible prix par tonne et à sous-estimer les coûts liés aux rebuts, aux arrêts, aux retards de qualification ou au risque de défaillance sur le terrain. La troisième consiste à considérer les problèmes de transformation comme étant uniquement liés à la machine alors que l’inadéquation entre les propriétés de la résine et l’application est en réalité la cause du problème.
Un autre problème fréquent est l’approbation d’un matériau après un essai court et concluant, sans vérification de sa constance à long terme. Une résine doit être évaluée dans des conditions de production réalistes, notamment au démarrage, à pleine vitesse, lors des variations saisonnières de température et en présence d’additifs ou de flux recyclés lorsque cela est pertinent. Une acceptation commerciale fondée sur des conditions d’essai trop limitées crée des risques évitables en aval.
Les évaluateurs techniques doivent également repérer les lacunes cachées dans les spécifications. Un client peut uniquement indiquer des exigences de base en matière de traction et de densité, alors que l’application réelle dépend de l’intégrité du scellage, de la résistance aux chocs à basse température, de la résistance ESCR ou de la durée de vie sous pression. Si ces exigences implicites ne sont pas identifiées lors de la sélection, la résine approuvée peut satisfaire la spécification sur le papier tout en affichant des performances insuffisantes en service.
Une méthode pratique pour présélectionner les bons granulés de PE
Une méthode de présélection efficace commence par les conditions d’utilisation finale, se poursuit par la sélection du procédé de transformation, confirme ensuite les propriétés essentielles de la résine et vérifie enfin la conformité et la fiabilité de l’approvisionnement. Cette séquence permet de maintenir la discussion ancrée dans la réalité de l’application. Elle réduit également le risque de choisir une résine techniquement intéressante mais mal adaptée à l’usine ou au modèle d’achat.
Pour les films, il faut commencer par les objectifs de résistance, de scellage et de propriétés optiques, puis valider la stabilité du procédé. Pour les tubes, il faut d’abord définir les exigences de durabilité à long terme et de résistance aux fissures, puis confirmer la régularité de l’extrusion et le soutien en matière de certification. Pour le moulage, il faut commencer par définir les besoins de fluidité, les exigences mécaniques et les tolérances dimensionnelles, puis tester les performances du cycle et le comportement des rebuts dans les conditions réelles de production.
Dans la mesure du possible, il faut réaliser des essais contrôlés avec des critères de réussite et d’échec définis par écrit. Les données de laboratoire doivent être complétées par les observations sur ligne, le taux de déchets, la stabilité du débit et les performances du produit transformé en aval. Les équipes achats et techniques doivent examiner les résultats ensemble. Cela évite une situation fréquente dans laquelle une résine moins chère est privilégiée sur le plan commercial alors que les équipes de production identifient encore un risque technique non résolu.
Conclusion : choisir les granulés de PE selon l’adéquation aux performances, au procédé et à l’approvisionnement
Les meilleurs granulés de PE ne sont pas ceux qui affichent les valeurs isolées les plus attrayantes. Ce sont ceux qui sont adaptés à l’application, qui fonctionnent de manière constante sur les équipements prévus et qui sont livrés avec la qualité et la documentation nécessaires à un approvisionnement reproductible. Pour les évaluateurs techniques, la bonne approche consiste à comparer les résines sous l’angle des risques liés à l’utilisation finale, de l’efficacité de la transformation et du coût total de possession.
Pour les films, il faut donner la priorité à la ténacité, au comportement au scellage, aux propriétés optiques et à la stabilité de l’extrusion. Pour les tubes, il faut privilégier les performances sous pression à long terme, la résistance aux fissures et la constance de la qualité avec traçabilité. Pour le moulage, il faut privilégier l’équilibre entre la fluidité, l’efficacité du cycle, la rigidité et le maintien de la résistance aux chocs. Lorsque ces facteurs sont soigneusement mis en adéquation, la sélection de la résine repose moins sur des suppositions et davantage sur un jugement technique maîtrisé.
En pratique, c’est ce qui rend ce processus de sélection utile : il transforme les données sur la résine en de meilleures performances produit, en une réduction des risques de transformation et en des décisions d’approvisionnement plus fiables. Les équipes techniques qui évaluent le polyéthylène de cette manière sont mieux préparées à approuver des matériaux performants dans de véritables environnements de fabrication, et pas seulement sur le papier.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

