


Comment la température de traitement affecte la qualité de l’extrusion du polychlorure de vinyle
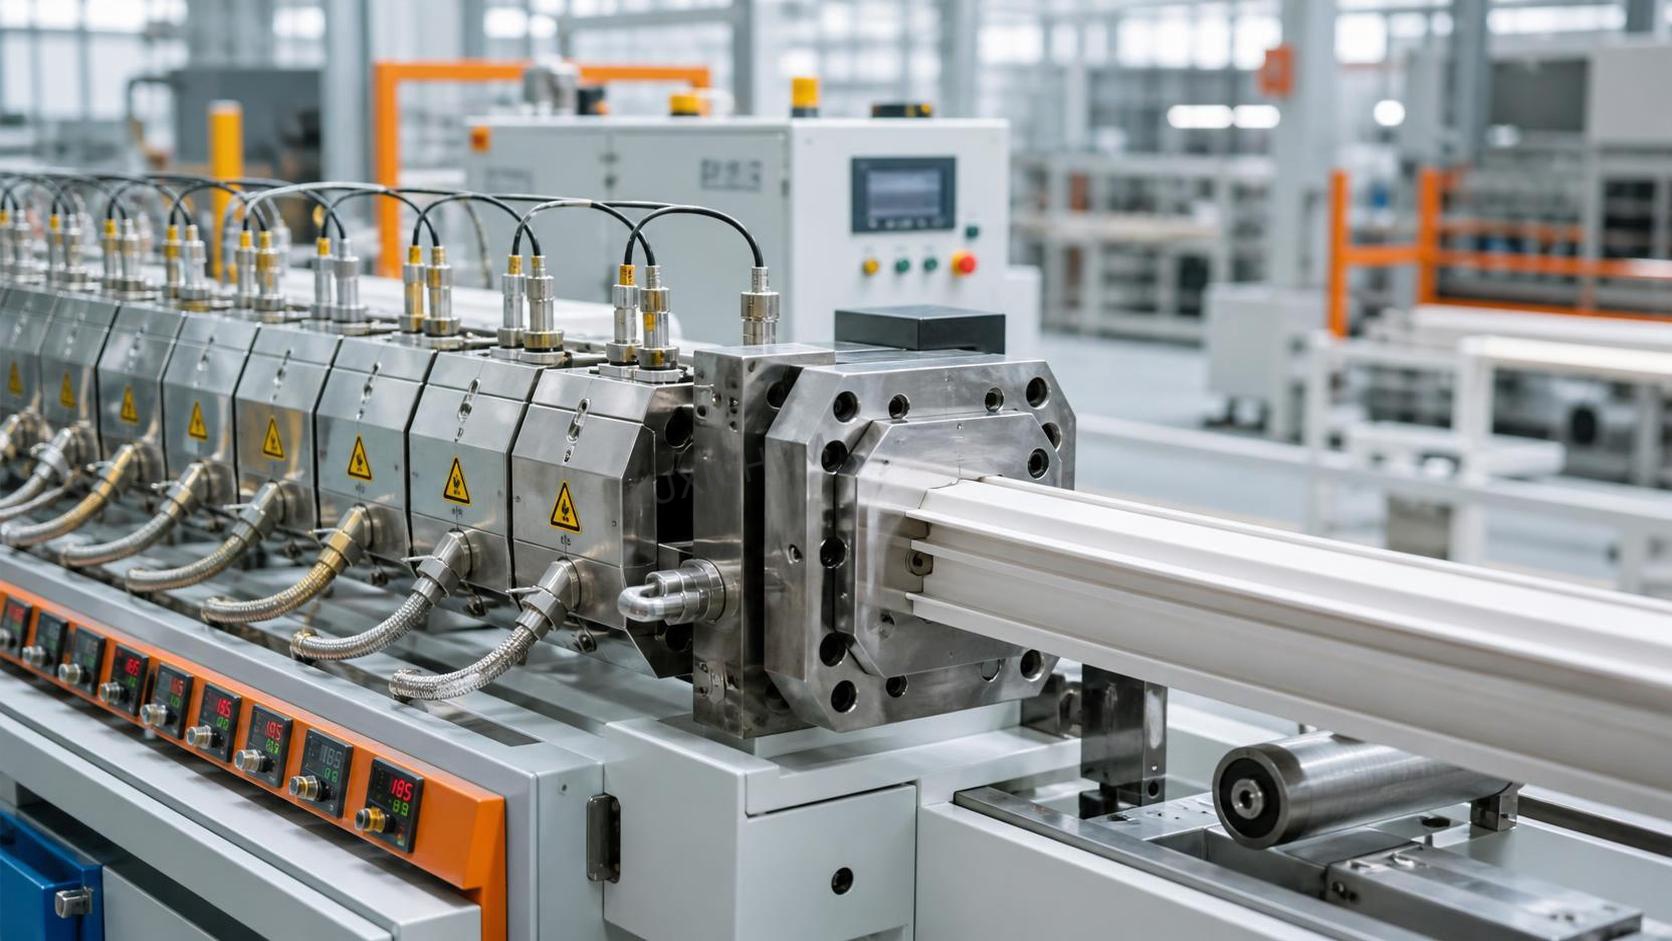
Comment la température de transformation affecte la qualité de l’extrusion du polychlorure de vinyle
La température de transformation est l’un des rares paramètres d’extrusion capables de modifier simultanément plusieurs résultats de qualité. Un faible ajustement peut améliorer le brillant de surface, puis modifier de manière inattendue le gonflement à la filière, la stabilité du tireur, les performances aux chocs ou la couleur. C’est pourquoi l’extrusion du polychlorure de vinyle ne doit pas être gérée en surveillant isolément la valeur d’une zone du fourreau. La question pratique est de savoir si le compound atteint la filière dans un état suffisamment fusionné, uniforme et thermiquement stable.
Le PVC est moins tolérant que de nombreux thermoplastiques courants. Sa plage de transformation entre « insuffisamment fusionné » et « début de dégradation » n’est pas large. L’opérateur doit donc équilibrer la chaleur, le cisaillement, le temps de séjour, la vitesse de vis, la formulation et le refroidissement. Un profil qui fonctionne bien pour un profilé de fenêtre rigide peut ne pas convenir à un tuyau souple, une gaine, une feuille ou un panneau expansé, même si la qualité de résine de base semble similaire.
Dans la production quotidienne, le contrôle de la température ne consiste pas à rechercher le débit le plus élevé. Il s’agit de maintenir une condition de fusion stable suffisamment longtemps pour que la filière et les équipements en aval remplissent leurs fonctions de manière régulière. Lorsque cette condition est perdue, les rebuts apparaissent souvent d’abord comme un défaut visuel, mais leur cause peut se situer plus profondément dans le fourreau.
Pourquoi le PVC présente une marge étroite de transformation thermique
Les compounds de PVC sont formulés avec des stabilisants, des lubrifiants, des modifiants d’impact, des charges, des auxiliaires de transformation, des pigments et d’autres ingrédients sélectionnés pour un produit particulier. Ces additifs élargissent l’aptitude à la transformation, mais n’éliminent pas la sensibilité à un historique thermique excessif. Si le matériau reçoit trop de chaleur provenant des chauffages du fourreau, du cisaillement de la vis ou d’un temps de séjour prolongé, une dégradation peut commencer. Le signal d’alerte précoce habituel est un changement de couleur vers le crème, le jaune ou le brun. Selon le compound et la gravité du phénomène, la masse fondue peut également générer des fumées, des dépôts rugueux, des points noirs ou une odeur âcre.
À l’autre extrémité de la plage, une température basse peut laisser le PVC insuffisamment fusionné. L’extrudat peut paraître terne ou granuleux, présenter des lignes de soudure faibles, de mauvaises performances aux chocs ou des fluctuations dimensionnelles lorsque la masse fondue entre de manière inégale dans la filière. Augmenter le point de consigne du fourreau peut aider, mais ce n’est pas toujours la bonne réponse. Un produit d’apparence froide peut aussi résulter d’une mauvaise qualité de mélange à sec, d’une alimentation insuffisante, d’un travail de vis insuffisant, d’un pack de tamis restrictif ou d’une section de filière qui perd de la chaleur.
Tel est le principe central de fonctionnement : l’affichage du régulateur est une cible, et non la condition réelle de la masse fondue. Le processus réel inclut la température du matériau, l’échauffement par cisaillement, la pression, le couple, le temps de séjour et la température des surfaces métalliques en contact avec le compound.
Ce que chaque zone d’extrusion influence réellement
Une extrudeuse PVC typique utilise plusieurs zones de fourreau, un adaptateur et une ou plusieurs zones de filière. Leurs rôles se chevauchent ; les opérateurs doivent donc éviter de considérer chaque zone comme un « bouton de correction » distinct. Une modification dans une zone peut déplacer l’équilibre ailleurs.
- Zone d’alimentation : Cette zone nécessite un contrôle suffisant pour éviter le voûtage et une alimentation instable, mais une chaleur excessive peut rendre le mélange à sec collant avant qu’il ne soit correctement convoyé. Lors de la transformation de PVC rigide, une zone d’alimentation trop chaude peut contribuer aux à-coups ou à un transport irrégulier des solides.
- Zones de compression et de transition : C’est ici que le compound commence à se consolider et à fusionner sous l’effet de la chaleur et du travail mécanique. Si ces zones sont trop froides, la fusion peut être incomplète. Si elles sont trop chaudes, le compound peut recevoir une chaleur dommageable avant d’atteindre la filière.
- Zone de dosage : L’objectif est d’obtenir une masse fondue uniforme avec une pression et un écoulement prévisibles. Une instabilité de température dans cette zone se traduit souvent par un débit variable, une épaisseur de paroi irrégulière ou un aspect de surface incohérent.
- Adaptateur et filière : Ces zones influencent la régularité de la distribution de la masse fondue et la vitesse à laquelle elle se détend après avoir quitté la filière. Une filière froide peut créer des marques de traînée ou une mauvaise finition de surface ; une filière surchauffée peut aggraver l’affaissement, la dérive dimensionnelle et la décoloration thermique.
Pour les lignes PVC rigide à double vis, le cisaillement généré par les vis constitue souvent une part importante de l’apport de chaleur. Il est courant d’observer qu’une vitesse de vis plus élevée augmente la température de la masse fondue même si les points de consigne des zones du fourreau n’ont pas changé. Pour cette raison, une augmentation de vitesse doit être considérée comme une modification thermique autant que comme une modification du rythme de production.
Symptômes indiquant des problèmes de température
Le dépannage le plus utile commence par le défaut lui-même. Les opérateurs modifient parfois simultanément plusieurs températures, la vitesse de vis et le réglage du tireur. Cela peut permettre de remettre la ligne en marche, mais élimine également les éléments nécessaires pour identifier la cause. Dans la mesure du possible, effectuez un ajustement contrôlé à la fois et observez la pression, la charge moteur, le débit, l’aspect du produit et le comportement en aval.
Une traînée jaune ne signifie pas automatiquement que toutes les zones doivent être abaissées. Si une ligne vient de redémarrer après un arrêt, le matériau retenu dans un adaptateur ou une filière peut avoir subi un temps de séjour bien plus long que le matériau circulant actuellement dans la vis. Dans cette situation, la purge et la vérification des zones stagnantes peuvent être plus importantes que la modification de l’ensemble du profil.
Basse température : le coût caché d’une fusion incomplète
Un fonctionnement à basse température peut sembler sûr parce qu’il réduit le risque immédiat de décoloration. Pourtant, un PVC insuffisamment fusionné peut générer des problèmes de qualité qui ne sont pas évidents à la filière. Les profilés rigides peuvent présenter des angles fragiles ou une résistance aux chocs irrégulière. Les tuyaux peuvent avoir une mauvaise finition de surface, une répartition inégale des parois ou des difficultés à conserver leurs dimensions lors du calibrage sous vide. Dans certains cas, le débit paraît acceptable jusqu’à ce qu’une étape en aval de coupe, de perçage, de cintrage ou d’assemblage révèle la faiblesse.
La tentation est d’augmenter toutes les zones de la même valeur. Une approche plus rigoureuse consiste à déterminer où la fusion se perd. Si la pression est faible et que la surface est sèche, une modification modérée de la zone responsable de la consolidation peut être plus utile que de chauffer la filière. Si la masse fondue semble raisonnablement fusionnée mais sort avec des lignes de traînée, la zone de filière ou l’état de la filière peut nécessiter une attention particulière. L’ajustement doit être suivi d’un temps suffisant pour permettre au fourreau et à la filière de se stabiliser ; réagir à la première minute de production conduit souvent à une surcorrection.
Lorsque davantage de chaleur crée davantage de défauts
La surchauffe n’apparaît pas toujours de manière spectaculaire au début. Un profilé peut devenir plus brillant et plus facile à tirer, ce qui peut faire paraître l’ajustement réussi. Puis le débit commence à dériver, le produit s’affaisse avant le calibrage, la couleur change progressivement ou les dépôts dans la filière augmentent au cours d’une production plus longue. La dégradation du PVC est souvent une question d’historique thermique plutôt que d’un seul pic de température.
Cela est particulièrement pertinent lors d’une production à faible débit, d’arrêts planifiés et d’un démarrage après maintenance. Avec moins de matière circulant dans l’équipement, le temps de séjour augmente. Un profil acceptable à débit normal peut devenir trop sévère lorsque la ligne est ralentie. Si la production doit être interrompue, la procédure d’exploitation doit définir si la vis continue à faible vitesse, si les chauffages sont réduits et comment l’équipement est purgé avant le redémarrage. La procédure adéquate dépend de la formulation et de la conception de l’équipement ; elle doit donc être vérifiée par rapport aux recommandations du fournisseur de compound et aux limites de procédé établies par l’usine.
Le contrôle de la température commence avant l’extrudeuse
Une extrusion stable commence par une matière entrante stable. Les variations des caractéristiques de la résine, du niveau de charges, de l’exposition à l’humidité, de la distribution granulométrique, de l’état de l’emballage ou du vieillissement du mélange à sec peuvent modifier la manière dont le compound accepte la chaleur et le cisaillement. Si un profil de température utilisé depuis longtemps cesse soudainement de fonctionner après un changement de matériau, il est utile de vérifier les informations de libération du matériau avant de supposer que la machine est en cause.
Pour les opérations chimiques manipulant plusieurs matières premières, le contrôle analytique de base fait partie d’une discipline pratique du procédé. Certains laboratoires utilisent des réactifs tels queMolybdate d’ammonium CAS#13106-76-8 pour l’analyse quantitative liée au phosphore et d’autres applications d’essais chimiques. Il ne s’agit pas d’un additif pour l’extrusion de PVC et il ne doit pas être présenté comme tel. Sa pertinence réside dans le point plus général suivant : une production fiable dépend de la connaissance de ce qui entre dans le procédé et de l’utilisation de méthodes appropriées pour le vérifier.
Luxi Chemical (Shandong) Co., Ltd. intervient dans les matières premières chimiques, les produits chimiques et le commerce international, au service de clients dans des secteurs comprenant l’agriculture, la transformation alimentaire et les produits chimiques du quotidien. Dans l’approvisionnement transfrontalier, la cohérence de la documentation produit, de l’état de l’emballage, des exigences de stockage et de la communication relative à la manutention peut être aussi importante que le nom nominal du produit. Pour un transformateur de PVC, cette même approche permet d’éviter qu’une variation de formulation ou de manutention ne devienne un apparent « problème de température » dans l’atelier.
Une routine d’ajustement plus fiable
Lorsque la qualité sort des spécifications, commencez par l’enregistrement du procédé plutôt que par la mémoire. Comparez la production en cours avec la dernière production stable : températures du fourreau et de la filière, vitesse de vis, charge moteur, pression de fusion, débit de production, conditions ambiantes lorsque cela est pertinent, réglages de refroidissement et lot de matériau. Une tendance est plus utile qu’une lecture unique. Une pression en hausse associée à une charge moteur croissante indique un problème différent d’une pression en baisse accompagnée de hausses répétées du débit.
Inspectez ensuite les éléments de base faciles à négliger : positionnement des thermocouples, bandes chauffantes desserrées, fonctionnement des ventilateurs de refroidissement, réglage du régulateur, régularité de l’alimentation et accumulation dans la filière. Une température affichée peut être stable alors que la température réelle du métal près du canal de fusion ne l’est pas. De même, une filière qui semble propre peut encore contenir un dépôt dans une section à faible débit qui retient le matériau trop longtemps.
Effectuez les modifications par petites étapes traçables et laissez le système réagir. Si l’objectif est d’augmenter le débit, n’augmentez pas en même temps la vitesse de vis et toutes les zones de température. Augmentez la vitesse avec prudence, surveillez la pression de fusion et le comportement du produit, puis déterminez si un ajustement local de la température est réellement nécessaire. Cette méthode prend plus de temps que des essais et erreurs généralisés, mais elle réduit les rebuts et produit des réglages reproductibles par l’équipe suivante.
Le meilleur profil est celui qui reste stable
Il n’existe pas de profil de température d’extrusion du PVC « correct » universel. Le profil exploitable dépend du type de résine, de la formulation du compound, de la configuration de la vis, de la géométrie de la filière, du débit cible et des exigences dimensionnelles et mécaniques du produit fini. Un chiffre repris d’une autre ligne peut constituer un point de départ utile, mais il ne prouve pas que le procédé est maîtrisé.
Les bons opérateurs lisent l’ensemble de la ligne : couleur, brillant, pression, couple, comportement du calibrage, réponse au refroidissement et état du produit après qu’il a eu le temps de se stabiliser. Lorsque ces signaux concordent, la température remplit son rôle. Lorsqu’ils divergent, la réponse est rarement simplement « augmenter » ou « diminuer ».
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

