


Comment le polyol de polyester pour mousse projetée influence la stabilité de pulvérisation
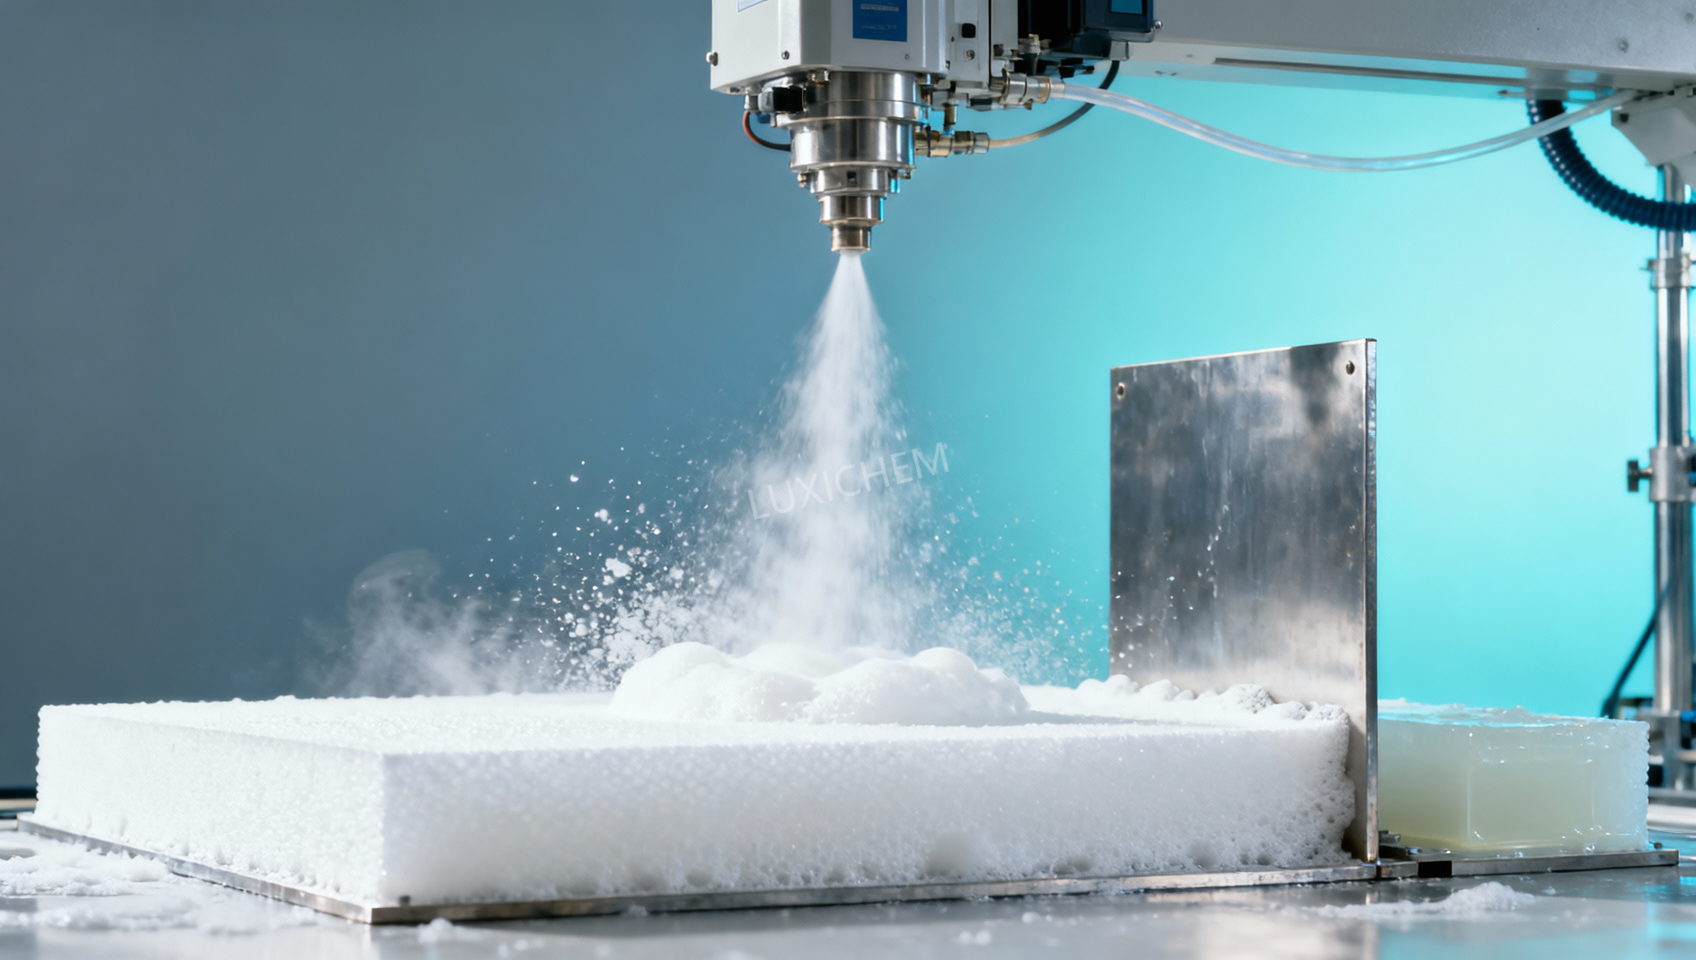
La stabilité de pulvérisation commence par le comportement du mélange liquide avant sa transformation en mousse. Un polyol polyester pour mousse projetée influence l’uniformité du mélange du côté résine avec l’isocyanate, la durée pendant laquelle le matériau reste utilisable après atomisation et la fiabilité avec laquelle la mousse en expansion conserve sa forme sur le substrat. Lorsque le polyol est mal adapté à la formulation ou aux conditions de travail, cela peut se manifester par des projections irrégulières, une expansion non uniforme, des cellules grossières, un affaissement, un mauvais recouvrement entre les passes ou une densité inconstante sur la zone pulvérisée.
Le motif de pulvérisation visible n’est qu’une partie du problème. Une application stable exige un équilibre fonctionnel entre la viscosité, la réactivité chimique, la compatibilité avec les additifs et la résistance en développement du réseau polymère. Un système de mousse peut sortir du pistolet avec un jet en éventail acceptable tout en perdant sa stabilité après impact si le profil de réaction est trop lent, trop rapide ou inégal sur l’épaisseur de la passe.
Pourquoi la chimie des polyols polyester influence la fenêtre de pulvérisation
Les polyols polyester apportent des groupes hydroxyle qui réagissent avec l’isocyanate pour former le réseau de polyuréthane. Leur structure moléculaire, leur indice d’hydroxyle, leur fonctionnalité, leur distribution de masse moléculaire ainsi que leur teneur aromatique ou aliphatique influencent à la fois la vitesse et la nature de cette formation de réseau. Dans la mousse projetée, cette chimie doit fonctionner en quelques secondes. Le matériau doit avoir une fluidité suffisante pour mouiller la surface et fusionner avec la passe précédente, puis développer assez rapidement une résistance initiale pour éviter l’effondrement, le drainage ou le glissement sur les zones verticales et en plafond.
Un polyol polyester à fonctionnalité relativement élevée favorise souvent une structure de mousse davantage réticulée. Cela peut améliorer la stabilité dimensionnelle et soutenir les performances d’une mousse rigide, mais la formulation doit être soigneusement équilibrée. Une formation de réseau excessivement rapide peut réduire le temps disponible pour que les gouttelettes atomisées se rejoignent en une couche continue. La surface peut paraître rugueuse ou granuleuse, et une mauvaise liaison entre les passes de pulvérisation adjacentes peut se produire. À l’inverse, un système qui développe sa résistance trop lentement peut rester souple pendant que les gaz de gonflement dilatent les cellules, rendant la mousse vulnérable au retrait, à l’affaissement ou aux vides internes.
L’indice d’hydroxyle ne doit pas être considéré comme un indicateur autonome de l’aptitude à la pulvérisation. Il indique la concentration de groupes hydroxyle réactifs, mais son effet pratique dépend de l’indice d’isocyanate, du système catalytique, du système d’agent gonflant, du choix du tensioactif et de la température. Deux polyols polyester ayant des indices d’hydroxyle similaires peuvent produire des comportements de pulvérisation très différents lorsque leur fonctionnalité, leur viscosité, leur indice d’acide ou leur compatibilité diffèrent.
La viscosité modifie plus que la charge de la pompe
La viscosité affecte le transfert de résine, la régularité du dosage, la qualité du mélange et l’atomisation. Si le côté résine est trop visqueux à la température réelle du fût ou du flexible, la pression de la pompe peut augmenter et le dosage peut devenir moins régulier. Un matériau à haute viscosité résiste également à la fragmentation au niveau du pistolet de pulvérisation, produisant des gouttelettes plus grosses et un dépôt moins uniforme. Ces gouttelettes ont moins de possibilités de fusionner avant que la réaction ne progresse, ce qui peut entraîner une surface texturée ou des variations locales de densité.
Une faible viscosité n’est pas automatiquement préférable. Un mélange de résine qui s’écoule trop librement peut couler sur un substrat vertical froid avant que le polymère ne développe une résistance suffisante. Il peut également rendre une formulation plus sensible aux variations de distance de pulvérisation, de mouvement du pistolet et de température du substrat. La plage de viscosité privilégiée est donc liée à l’équipement, à la capacité de chauffage des flexibles, à l’orientation de pulvérisation, à l’épaisseur cible par passe et au comportement de crémage et de gélification de la formulation.
La température du matériau doit être prise en compte avec la viscosité. Les polyols polyester deviennent souvent sensiblement plus visqueux lorsqu’ils sont stockés dans une zone froide, et un fût qui paraît suffisamment réchauffé à l’extérieur peut encore contenir un centre plus froid et plus visqueux. Chauffer uniquement suffisamment pour permettre le transfert ne revient pas à atteindre une température de traitement stable et uniforme. Une température non uniforme dans un contenant peut entraîner des variations de pression et d’aspect de pulvérisation au cours d’un travail.
Avant de charger un système, le côté résine doit être mélangé conformément aux exigences de la formulation et atteindre une température uniforme. L’agitation doit être adaptée au produit : un mélange insuffisant peut laisser des composants décantés ou séparés répartis de façon inégale, tandis qu’un mélange agressif peut incorporer de l’air. L’air entraîné est facilement confondu avec un problème de pistolet de pulvérisation, car il peut créer un débit irrégulier et des cellules instables après l’application.
La réactivité doit être adaptée aux conditions d’application
La mousse projetée nécessite une séquence contrôlée : mouillage, expansion, gélification et durcissement. Le choix du polyol polyester influence chaque étape, mais les catalyseurs et les composants de gonflement déterminent la manière dont cette influence apparaît sur le terrain. Une formulation réglée pour un substrat chaud peut réagir différemment sur une surface froide, car la chaleur est évacuée plus rapidement de la mousse en expansion. La première passe peut alors présenter une montée lente, une adhérence réduite ou une peau qui semble durcie alors que l’intérieur reste faible.
Une réactivité rapide est souvent utilisée pour améliorer le maintien sur les surfaces verticales et augmenter l’épaisseur, mais un système excessivement rapide peut provoquer plusieurs défauts distincts. Le matériau peut prendre avant de s’étaler uniformément, créant une mauvaise continuité de surface. Le gaz peut être emprisonné dans une matrice qui se rigidifie, ce qui favorise des cellules grossières ou irrégulières. À des températures ambiantes plus élevées, la même formulation peut générer un échauffement exothermique excessif dans des couches épaisses. Un défaut de surface causé par une réaction trop rapide ne doit pas être corrigé simplement en augmentant la pression ; la pression peut modifier l’atomisation tout en laissant le déséquilibre chimique inchangé.
Une réactivité lente présente son propre schéma. La mousse peut paraître lisse immédiatement après pulvérisation, mais se rétracter ensuite, s’affaisser ou présenter des cellules ouvertes parce que le squelette polymère n’a pas acquis de résistance au même rythme que l’expansion. Une montée lente peut également accroître la sensibilité à la contamination du substrat, car la couche humide reste mobile plus longtemps. Un système stable n’est pas celui qui présente le temps hors poisse le plus court ; c’est celui dont le développement de la fluidité et de la résistance reste coordonné aux températures et à l’épaisseur d’application prévues.
La structure cellulaire est un indicateur pratique de l’équilibre du mélange
La structure cellulaire relie le comportement à l’état liquide aux performances finales d’isolation et mécaniques. Les polyols polyester influencent les tendances à l’ouverture des cellules, la rigidité et la compatibilité avec les tensioactifs silicones. Un tensioactif approprié stabilise les cellules en expansion jusqu’à ce que le réseau polymère puisse les soutenir. Si le polyol et le tensioactif sont peu compatibles, les cellules peuvent fusionner prématurément ou la mousse peut présenter une taille de pores inégale sur une passe.
Les cellules grossières, les bords friables et les effondrements localisés ne désignent pas toujours la même cause. Les cellules grossières peuvent résulter d’un mauvais mélange, d’une stabilisation insuffisante par le tensioactif, d’un excès d’humidité, d’une génération de gaz trop rapide ou d’une température incorrecte. La friabilité peut être liée à une condition de rapport incorrect, à une densité de réticulation excessive, à un mauvais durcissement ou à une formulation dont le profil de réaction n’est pas adapté à l’épaisseur de la couche. Se limiter à la surface finie favorise les erreurs de diagnostic. La courbe de pression, les températures des composants, le rapport de dosage et la montée de la mousse fraîche doivent être examinés ensemble.
Le contrôle de l’humidité mérite une attention particulière avec les systèmes à polyol polyester. L’eau réagit avec l’isocyanate et contribue à la génération de dioxyde de carbone. De faibles variations d’humidité non intentionnelles peuvent modifier le comportement de montée et la pression cellulaire, même lorsque les principaux rapports de formulation n’ont pas changé. L’humidité peut pénétrer par des contenants mal scellés, une exposition à l’air humide durant le stockage, des conduites de transfert humides ou des additifs contaminés. Une augmentation soudaine de l’expansion de la mousse accompagnée de cellules irrégulières est souvent considérée comme un problème de catalyseur, alors qu’une contamination par l’eau doit également être étudiée.
L’adhérence et la stabilité de pulvérisation sont liées
Une mousse stable doit mouiller le substrat avant de gélifier. Les polyols polyester peuvent favoriser l’adhérence grâce à leur polarité et à leur structure chimique, mais l’adhérence reste dépendante de l’ensemble du système et de l’état de la surface. La poussière, l’huile, les revêtements non adhérents, le givre, l’humidité de surface et une température de substrat très basse peuvent tous interrompre la formation de la liaison. Une formulation à temps de gel court peut être particulièrement sensible sur les surfaces irrégulières ou poreuses, car elle dispose de peu de temps pour pénétrer et épouser la surface avant de devenir immobile.
Lorsque la mousse se détache en plaques, il faut distinguer une défaillance à l’interface du substrat d’une faiblesse à l’intérieur de la mousse. Une défaillance d’interface indique une contamination, un mouillage insuffisant, une température de substrat inadaptée ou une incompatibilité d’adhérence. Une déchirure interne peut indiquer que la mousse a bien adhéré, mais que sa résistance cohésive était insuffisante au moment où elle a subi une contrainte. Ces observations sont importantes, car l’augmentation de la température de la résine ou la modification de la vitesse de pulvérisation peuvent améliorer une condition tout en en aggravant une autre.
L’épaisseur de passe modifie également l’interprétation. Une fine couche d’accrochage peut bien adhérer et établir une base stable sur une surface difficile, tandis qu’une première passe épaisse peut emprisonner la chaleur, monter de façon inégale et solliciter l’interface. Dans les travaux en plafond, une passe épaisse impose une charge gravitationnelle plus importante à un matériau qui n’a pas encore développé toute sa résistance. L’épaisseur de passe appropriée est donc liée à la vitesse de réaction et à la perte de chaleur du substrat, et non simplement à l’épaisseur totale souhaitée.
Régularité des matériaux entre les livraisons
Les réglages de pulvérisation établis avec un lot doivent être confirmés lors de l’introduction d’un nouveau lot de matériau. Les polyols polyester sont spécifiés selon plusieurs propriétés, mais le comportement de mise en œuvre peut tout de même changer lorsque le mélange du côté résine, l’historique de stockage ou le paquet d’additifs change. Les contrôles à réception doivent conserver l’identification du lot, l’état du contenant, la température de stockage et toute séparation observée. Cet enregistrement facilite la distinction entre une variation de matière première et un problème mécanique lorsque le comportement d’application change.
L’indice d’acide est une spécification qui mérite d’être interprétée dans son contexte. L’acidité résiduelle peut affecter le comportement du catalyseur et l’équilibre de réaction, et elle peut indiquer des différences dans la composition ou l’état du polyol polyester. Son importance dépend de la formulation plutôt que d’une limite universelle unique. Une variation de l’indice d’acide associée à une modification du temps de crémage ou du comportement de durcissement est plus informative que chacune de ces observations isolément.
La compatibilité est importante chaque fois que des additifs sont introduits dans le côté résine. Les systèmes ignifuges, les pigments, les catalyseurs, les tensioactifs et les composants de gonflement peuvent modifier la viscosité ou se séparer avec le temps. Un composant qui paraît clair après mélange peut néanmoins perdre son uniformité durant le stockage. Les mélanges d’essai doivent être observés après une période de maintien réaliste et à la température de traitement prévue, et non seulement immédiatement après le mélange.
L’identification séparée des matériaux empêche également une source de contamination élémentaire mais perturbatrice. Les produits chimiques entreposés pour des usages différents, tels que lechlorhydrate de pyridoxine CAS#58-56-0, doivent rester clairement séparés des composants de formulation de mousse afin que l’étiquetage, les outils de transfert et les contrôles de stockage ne créent pas de confusions évitables.
Interprétation des symptômes courants sur le terrain
Les ajustements doivent suivre un ordre contrôlé
Lorsque la stabilité change, évitez d’effectuer plusieurs réglages simultanément. Confirmez d’abord l’identité des composants, la température, l’équilibre des pressions et le rapport. Inspectez ensuite le pistolet, les filtres, le circuit de transfert et l’état de mélange du côté résine. Ce n’est qu’après ces vérifications que les changements liés à la formulation doivent être envisagés. Modifier simultanément le niveau de catalyseur, la température et la technique de pulvérisation peut masquer la cause initiale et créer un nouveau schéma de défauts.
Un court essai sur le substrat réel est plus utile que l’évaluation du matériau à partir de la seule mousse en expansion libre. Observez le jet en éventail, le mouillage immédiat, l’uniformité de la montée, le maintien vertical, la texture de surface et l’état après que la mousse a développé sa résistance initiale. Répétez l’essai à l’épaisseur de passe prévue. Un échantillon en expansion libre peut révéler des problèmes de réaction importants, mais il ne reproduit ni le refroidissement causé par le substrat, ni les effets de gravité, ni le recouvrement entre les passes adjacentes.
Le polyol polyester pour mousse projetée doit donc être sélectionné comme élément d’un système de mise en œuvre. Sa viscosité doit convenir à la plage de température de l’équipement, sa réactivité doit correspondre à l’orientation d’application et à l’épaisseur de couche, et sa compatibilité doit favoriser des cellules contrôlées plutôt qu’une simple expansion rapide. Lorsque ces relations sont vérifiées ensemble, la stabilité de pulvérisation devient plus facile à maintenir et les défauts d’application plus faciles à diagnostiquer.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

