


Comment les granulés de polypropylène influencent la stabilité du moulage, le retrait et le temps de cycle
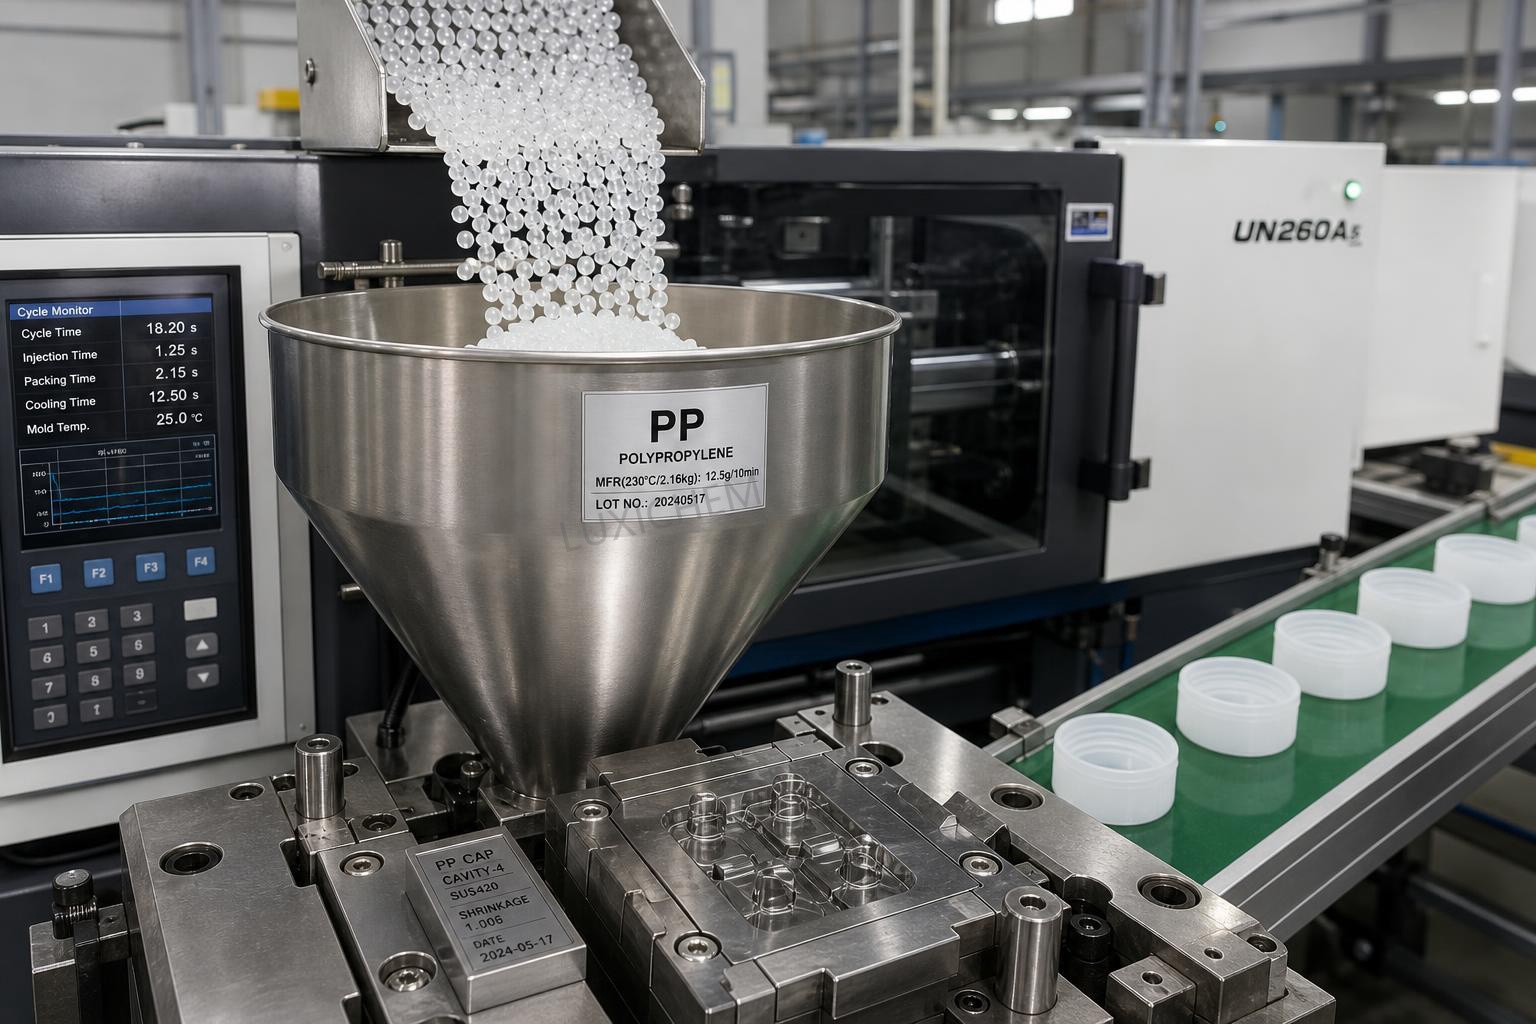
La stabilité du processus commence par les granulés
Un moulage stable est généralement lié à une fenêtre de matériau étroite et prévisible. Avec les granulés de polypropylène, cette fenêtre est influencée par la distribution granulométrique, l'humidité de surface, la masse volumique apparente, la dispersion des additifs et la régularité de l'indice de fluidité d'une charge à l'autre. Lorsque les granulés s'écoulent uniformément dans la trémie et se plastifient à un rythme constant, la vis se recharge avec moins de fluctuations, la variation du coussin tend à diminuer et la réponse en pression devient plus facile à contrôler. Lorsque le flux de granulés est irrégulier, la machine peut continuer à fonctionner, mais le processus commence souvent à dériver, comme le montrent de petits signes tels qu'un poids injecté irrégulier, une réponse variable à la contre-pression ou un profil de température de la matière fondue qui ne correspond plus au réglage initial.
Le polypropylène n'absorbe pas l'eau de la même manière que les résines fortement hygroscopiques, mais cela conduit souvent à penser à tort que l'état des granulés n'a jamais d'importance. La contamination de surface, l'humidité condensée due à de mauvaises transitions de stockage et les fines générées lors de la manutention peuvent néanmoins perturber l'alimentation et l'homogénéité de la matière fondue. En pratique, un moulage instable peut commencer avant même que le matériau n'atteigne le fourreau. La formation de voûtes dans le col de la trémie, l'accumulation de poussière près des zones d'alimentation ou le mélange de granulés de qualités différentes peuvent modifier le débit d'alimentation réel, même lorsque les réglages de la machine restent inchangés.
Le résultat est un processus qui semble mécaniquement instable, mais qui est en réalité induit par le matériau. Un pic de pression pendant le remplissage peut être interprété à tort comme une restriction de buse. Un manque de remplissage peut être attribué au mouvement du plateau ou à la ventilation. En réalité, la première variable à isoler est souvent constituée par les granulés de polypropylène eux-mêmes : leur géométrie est-elle régulière, leur manutention est-elle propre et correspondent-ils à la qualité de moulage prévue ?
Variation de l'écoulement de la matière fondue et effets sur la production quotidienne
L'indice de fluidité est l'un des indicateurs les plus visibles du comportement des granulés de polypropylène dans la machine. Une qualité à fluidité élevée remplit généralement plus facilement les empreintes, réagit bien aux parois minces et peut permettre une pression d'injection maximale plus faible. Une qualité à fluidité plus faible offre généralement un équilibre différent entre rigidité, comportement aux chocs et résistance à l'état fondu, mais elle exige davantage d'énergie pour remplir les géométries complexes. Les problèmes commencent lorsque la qualité nominale est correcte, mais que le comportement réel à l'écoulement varie d'une charge à l'autre, ou lorsque le taux de matière broyée modifie la viscosité effective plus que prévu.
Si la fluidité est supérieure à la fenêtre de processus validée, l'empreinte peut se remplir trop rapidement avec le même réglage de vitesse. Le gel du seuil peut survenir plus tôt, le compactage peut devenir moins efficace, le risque de bavure peut augmenter au niveau des plans de joint et les dimensions peuvent se déplacer parce que le profil de pression ne correspond plus au schéma de refroidissement initial. Si la fluidité est plus faible, le temps de remplissage tend à s'allonger, l'échauffement par cisaillement peut augmenter au niveau des seuils étroits et la machine peut compenser par une pression plus élevée ou un maintien plus long, ce qui affecte directement le temps de cycle.
Pour l'extrusion, la même irrégularité apparaît souvent sous la forme de pulsations du débit, d'une pression de filière instable ou de variations des dimensions du profilé. En injection, elle se manifeste plus clairement par le poids des pièces et l'équilibrage des empreintes. Les opérateurs se concentrent souvent d'abord sur la température du fourreau, mais les variations de température ne masquent qu'une partie du problème si les granulés entrant dans le processus ne se comportent pas uniformément. Une plage d'écoulement stable réduit les corrections nécessaires lors des changements d'équipe et des changements de matériau.
Le retrait dépend de facteurs autres que la température du moule
Le polypropylène est semi-cristallin ; le retrait est donc fortement lié à la cristallisation pendant le refroidissement. Les propriétés des granulés sont ainsi particulièrement importantes, car elles influencent le compactage, le refroidissement et la solidification de la matière fondue. Même lorsque la température de surface du moule est maintenue constante, différentes formulations de granulés ou différents niveaux d'agents nucléants, de charges et de matière recyclée peuvent modifier sensiblement le comportement au retrait. Une pièce qui semble dimensionnellement stable durant la première heure peut commencer à dériver lorsque le moule atteint un état thermique plus stable ou lorsqu'une nouvelle charge de matériau est introduite.
Le retrait augmente lorsque l'empreinte ne reçoit pas une pression de compactage efficace suffisante avant le gel du seuil. Les granulés à viscosité plus faible peuvent remplir facilement l'empreinte, mais s'ils gèlent au niveau du seuil de manière différente ou se détendent davantage pendant le refroidissement, les dimensions finales peuvent évoluer dans des directions inattendues. À l'inverse, une matière fondue plus résistante peut créer une orientation interne plus importante dans le chemin d'écoulement, et cette orientation peut se libérer ultérieurement sous forme de gauchissement ou de retrait irrégulier sur la pièce.
C'est pourquoi deux expéditions de granulés de polypropylène vendues sous une description similaire peuvent ne pas produire des dimensions identiques, à moins que la formulation, le système d'additifs et les caractéristiques d'écoulement soient étroitement alignés. Pour les récipients moulés, les bouchons, les boîtiers d'appareils et les composants techniques, le retrait n'est pas seulement une question de conception ; il s'agit d'une réponse du processus façonnée par le comportement du matériau au niveau des granulés. Lorsque des dérives dimensionnelles apparaissent, il est utile de vérifier si le temps de recharge de la vis, le coussin de matière fondue, la pression maximale dans l'empreinte et le temps d'étanchéité du seuil ont évolué avec la charge de matériau.
Dans les usines qui manipulent plusieurs intermédiaires chimiques et matières premières liées aux polymères, les pratiques de traçabilité utilisées pour d'autres matériaux, notamment des produits tels que2-Ethylanthraquinone CAS#84-51-5, reflètent une règle plus générale qui s'applique également au traitement du polypropylène : lorsque l'identité de la charge devient floue pendant le stockage ou le transfert, l'analyse des causes profondes ralentit et les variations dimensionnelles deviennent plus difficiles à expliquer.
Le temps de cycle évolue avec le comportement du matériau, pas seulement avec la vitesse de la machine
Le temps de cycle est souvent considéré comme un problème de réglage de la machine, alors que le cycle réalisable dépend fortement de la manière dont les granulés de polypropylène fondent et se solidifient. Si les granulés se plastifient efficacement, la vis peut se recharger pendant le refroidissement sans nécessiter une température de fourreau ou une contre-pression plus élevée. Si la matière fondue atteint l'empreinte avec une viscosité prévisible, le remplissage et le compactage peuvent être réglés pour s'achever plus tôt sans créer de retassures, de bavures ou de déformations après moulage. Mais si l'irrégularité des granulés impose des corrections fréquentes, le processus absorbe généralement cette incertitude en fonctionnant plus lentement.
Le temps de refroidissement est particulièrement sensible au comportement réel de cristallisation de la qualité utilisée. Certains matériaux en polypropylène peuvent être démoulés proprement après un refroidissement plus court, car leur rigidité se développe suffisamment avant l'éjection. D'autres peuvent sembler prêts selon leur aspect de surface, tout en se déformant encore après l'éjection, ce qui entraîne ultérieurement des rebuts cachés ou des problèmes d'assemblage. Dans ce cas, le temps de cycle nominal affiché sur la machine est trompeur, car le cycle de production réel comprend le tri, les retouches et les arrêts imprévus.
La géométrie des granulés contribue également de manière indirecte. Des granulés uniformes s'alimentent de façon plus prévisible et contribuent à maintenir une recharge stable de la vis. Des formes irrégulières, une quantité excessive de fines ou une contamination peuvent interrompre l'alimentation, augmenter le glissement de la vis et prolonger la plastification. Un cycle qui semble limité par le refroidissement du moule peut en réalité être limité par le temps de recharge lorsque la régularité de l'alimentation est médiocre. Sur les moules à grand nombre d'empreintes, même de petites variations de recharge ou de coussin peuvent imposer un cycle plus prudent afin de préserver la régularité entre les pièces.
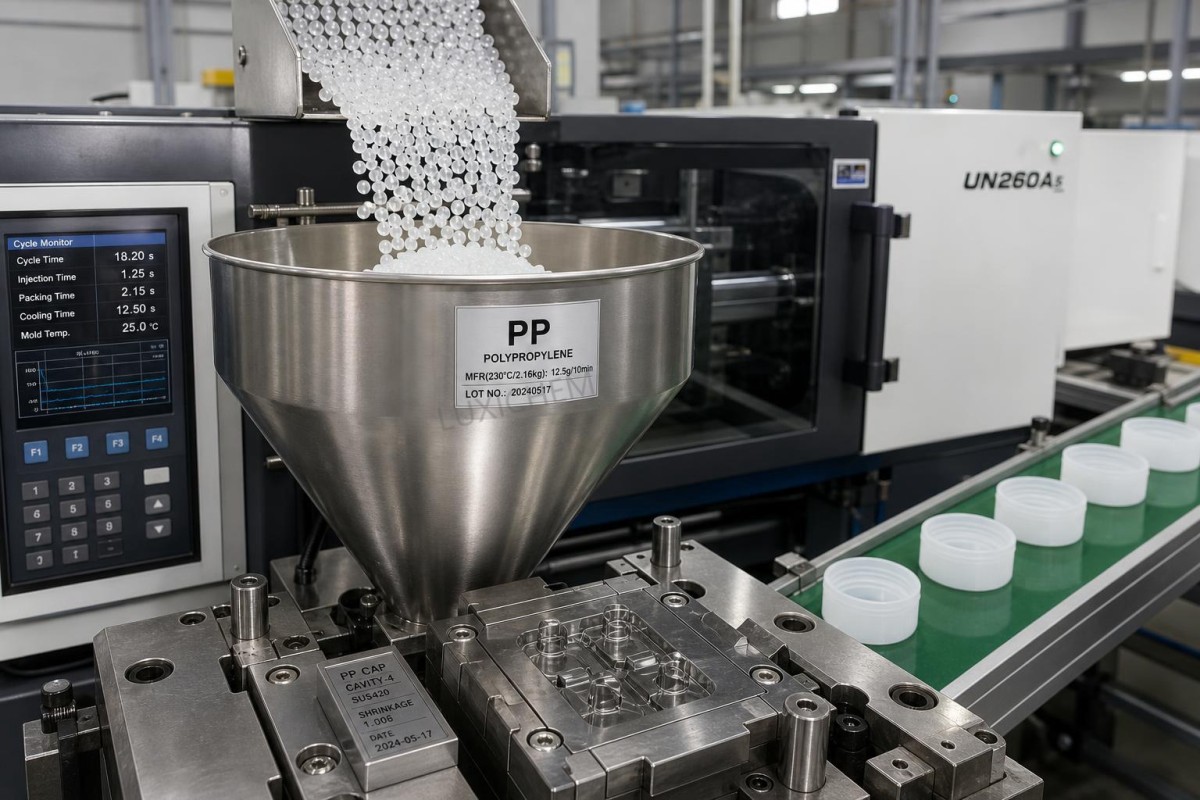
Signaux courants du processus orientant vers les granulés de polypropylène
Plusieurs défauts récurrents sont d'abord souvent considérés comme des défauts du moule ou de la machine, alors que l'état du matériau est la source la plus probable. Les marques de stries sur les pièces en polypropylène peuvent provenir d'une contamination ou de substances volatiles piégées introduites par de mauvaises conditions de stockage, plutôt que d'une simple erreur de température. Les points noirs peuvent provenir d'un matériau dégradé resté dans des zones mortes, mais ils peuvent également être liés à de la poussière ou à des particules étrangères mélangées au flux de granulés pendant le transport. Une variation de brillance peut suggérer un déséquilibre de température de l'empreinte, mais elle peut aussi refléter une histoire thermique irrégulière de la matière fondue due à une alimentation instable.
Les retassures et le gauchissement nécessitent la même rigueur. Si la pression de maintien a déjà été augmentée et le temps de refroidissement prolongé, mais que la pièce continue de bouger après l'éjection, la question est de savoir si les granulés fournissent la même réponse au compactage que la dernière charge validée. Lorsque le gel du seuil survient plus tôt que prévu, la machine peut terminer la phase de maintien sur le papier alors que la pièce reçoit très peu de compensation effective dans l'empreinte. Cette déconnexion est fréquente lorsque le comportement du matériau change légèrement, mais que la fiche de processus est considérée comme immuable.
Une autre erreur fréquente concerne le mélange-maître de couleur ou le mélange des additifs. Lorsque les granulés sont mal mélangés à sec, des différences locales de concentration peuvent modifier l'écoulement et la cristallisation d'une manière qui imite une instabilité mécanique. La machine semble alors nécessiter un réglage constant, alors que le véritable problème est que la matière fondue entrant dans la zone avant n'a pas une composition uniforme d'une injection à l'autre.
Le stockage, la manutention et le transfert sont plus importants qu'il n'y paraît
Les granulés de polypropylène peuvent quitter le fournisseur dans un état acceptable et devenir néanmoins instables en production à la suite d'erreurs courantes de manutention. Les sacs stockés près de sources de chaleur peuvent se compacter ou absorber des contaminants de surface après des ouvertures répétées. Un matériau transféré d'un stockage froid vers une salle de production chaude peut porter de la condensation sur la surface extérieure des granulés si la transition n'est pas correctement gérée. Un transport pneumatique réglé de manière trop agressive peut générer des fines, qui peuvent s'accumuler dans les trémies, les filtres et les cols d'alimentation jusqu'à rendre la recharge de la vis irrégulière.
La ségrégation pendant le transfert est un autre problème souvent négligé. Si un mélange contient des granulés de taille, de densité ou de charge en additifs différentes, les déplacements répétés peuvent séparer le mélange au lieu de le conserver. La première portion chargée dans la trémie peut alors se comporter différemment de la dernière. C'est l'une des raisons pour lesquelles une machine peut démarrer un poste correctement et devenir instable par la suite sans qu'aucune modification apparente de l'équipement n'ait eu lieu.
- L'identification du matériau doit rester associée à chaque charge lors de la réception, de la mise en attente et de l'utilisation à côté de la ligne ; le réétiquetage de mémoire favorise la confusion entre les qualités.
- Les conteneurs ouverts doivent disposer d'une méthode contrôlée de refermeture afin d'empêcher l'entrée de poussière, d'humidité et de granulés étrangers pendant la consommation partielle.
- La vitesse de transport, l'usure des coudes et la propreté des trémies doivent faire l'objet d'un contrôle périodique, car les problèmes d'alimentation se développent souvent progressivement au lieu d'apparaître comme une défaillance unique.
L'adaptation de la qualité au moule réduit les travaux de correction
Toutes les qualités de polypropylène ne conviennent pas à tous les moules simplement parce qu'elles appartiennent à la même famille de polymères. Les emballages à parois minces, les charnières intégrées, les garnitures automobiles et les pièces utilitaires rigides peuvent nécessiter différentes combinaisons de fluidité, de comportement aux chocs, de rigidité, de nucléation et de teneur en charges. L'utilisation d'une qualité en dehors de sa plage de transformation prévue contraint souvent la machine à fonctionner à la limite de sa pression, de sa température ou de sa capacité de refroidissement. Le processus peut encore produire des pièces acceptables pendant un certain temps, mais sa stabilité devient fragile et toute variation en amont des granulés est amplifiée.
Le polypropylène chargé exige une prudence supplémentaire. Les qualités chargées de minéraux peuvent réduire le retrait et améliorer la rigidité, mais elles modifient la réponse à l'écoulement, le comportement à l'usure et les caractéristiques de refroidissement. Si la répartition de la charge est irrégulière, l'équilibrage des empreintes et l'état de surface peuvent dériver simultanément. Les qualités de copolymère statistique et de copolymère choc réagissent également différemment des qualités d'homopolymère en matière d'écoulement et de comportement dimensionnel. Les traiter comme interchangeables parce qu'elles sont toutes en polypropylène est un raccourci courant qui complique ultérieurement le dépannage.
La conception de l'outillage influence également la réponse. Un moule présentant de longs chemins d'écoulement, de petits seuils, des nervures minces ou une ventilation limitée tolère moins les variations des granulés. Dans ces cas, sélectionner des granulés de polypropylène dont le comportement à l'écoulement est étroitement contrôlé est souvent plus efficace que de chercher à résoudre le problème par des réglages répétés de la machine.
Points sur lesquels le contrôle du processus doit se concentrer
Les points de contrôle utiles sont ceux qui permettent de distinguer les variations du matériau de celles de la machine. Enregistrer uniquement les températures du fourreau et le nombre de cycles explique rarement pourquoi un processus a dérivé. Des signaux plus informatifs comprennent le temps de recharge de la vis, la stabilité réelle du coussin, la régularité de la pression de transfert, le temps d'étanchéité du seuil, la tendance du poids des pièces et tout changement dans l'aspect visuel des granulés entrants. Une légère modification de la brillance des granulés, du niveau de fines ou de la nuance de couleur ne doit pas être écartée si des problèmes dimensionnels ou de cycle apparaissent simultanément.
Lors du dépannage, isoler une seule variable est plus efficace qu'un nouveau réglage général. Si le retrait augmente soudainement, augmenter simultanément la pression de maintien, la température de la matière fondue et le temps de refroidissement peut masquer la cause profonde pendant quelques heures, mais crée ensuite un problème de validation plus important. Il est généralement préférable de confirmer la charge de matériau, de comparer le comportement de recharge avec celui du cycle précédent, d'inspecter l'état de la trémie et du col d'alimentation, puis d'ajuster le processus en fonction de la variable qui a réellement évolué.
Les granulés de polypropylène influencent la stabilité du moulage, le retrait et le temps de cycle parce qu'ils déterminent la régularité avec laquelle le polymère entre dans chaque étape du processus : alimentation, fusion, remplissage, compactage, cristallisation et éjection. Lorsque le comportement du matériau devient prévisible, les réglages de la machine commencent à agir comme de véritables paramètres de contrôle plutôt que comme des corrections constantes.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

