


Comment la qualité de la glycérine brute évolue après la production de biodiesel
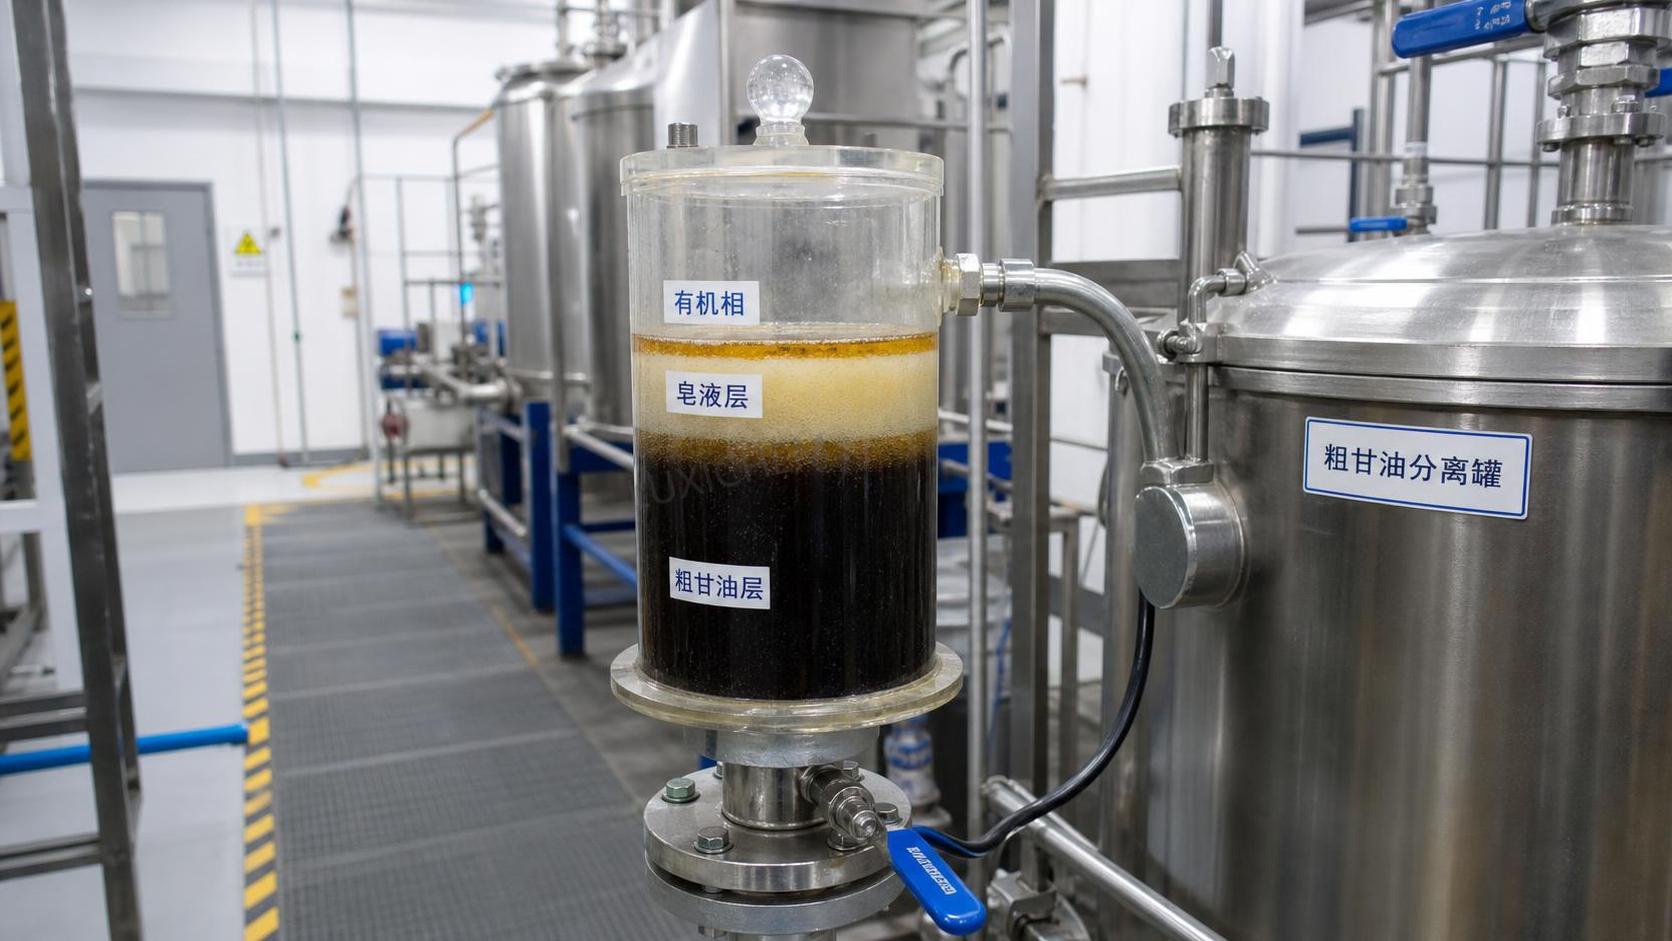
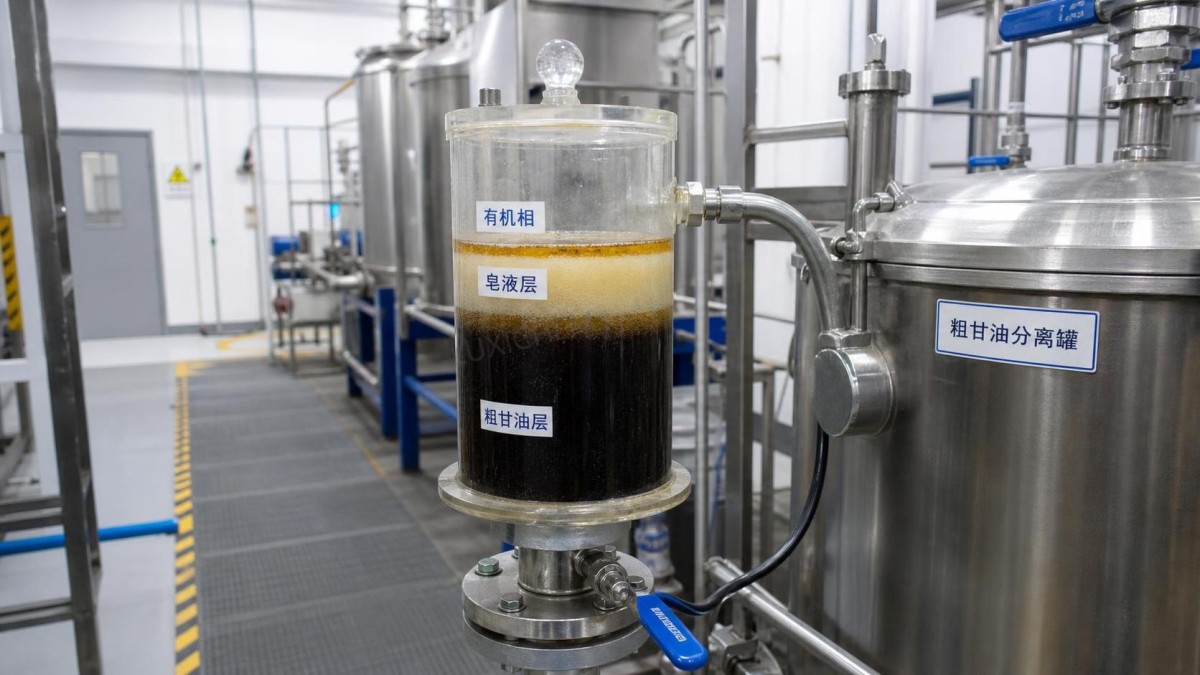
Après la séparation d'un lot de biodiesel, la phase inférieure peut être appelée glycérine brute, mais cette appellation ne décrit pas un matériau unique et prévisible. Une production peut donner un liquide sombre, alcalin et riche en savons avec une quantité importante de méthanol résiduel ; une autre peut produire une phase de glycérol plus dense contenant moins de savons mais davantage de sels dissous. Pour l'évaluation technique, la question importante n'est pas simplement de savoir si de la glycérine brute a été récupérée. Il s'agit de déterminer si sa composition est suffisamment constante pour la filière de valorisation en aval prévue.
Le principe d'évaluation est simple :la qualité de la glycérine brute varie selon la charge d'alimentation, le système catalytique, le taux de conversion de la réaction, la séparation des phases, la récupération du méthanol ainsi que les étapes de lavage ou de neutralisation réalisées après la transestérification. Une valeur apparente élevée de glycérol ne suffit pas à elle seule. Le méthanol, l'eau, les cendres, les savons, les matières grasses libres, les résidus de catalyseur et les composés organiques responsables de la coloration peuvent déterminer si le matériau convient à un usage industriel direct, nécessite un prétraitement ou doit être orienté uniquement vers un procédé de récupération plus tolérant.
Pourquoi la phase de glycérine varie d'un procédé de biodiesel à l'autre
La production de biodiesel transforme les triglycérides en esters méthyliques d'acides gras et en glycérol par transestérification. La phase de glycérine brute contient non seulement le glycérol généré, mais également des matières qui se répartissent préférentiellement dans la phase polaire inférieure. Sa composition reflète donc les matières introduites dans le procédé ainsi que le degré de maîtrise de la réaction et de la séparation.
Lors d'une évaluation courante d'usine, la variation peut d'abord se manifester par un changement de couleur, de viscosité, d'odeur, de comportement à la décantation ou de pH. Ces observations constituent des alertes utiles, mais elles ne peuvent pas remplacer une analyse. Un flux plus foncé peut contenir des matières organiques oxydées, des composants résiduels de la charge ou des produits de dégradation thermique. Un liquide plus fluide peut indiquer une teneur élevée en méthanol ou en eau. Un échantillon qui se sépare en couches après repos peut contenir du biodiesel entraîné, des acides gras libres ou des phases savonneuses qui n'ont pas été entièrement séparées lors de la décantation.
La charge d'alimentation définit le niveau de base des impuretés
Les huiles raffinées vierges introduisent généralement moins d'impuretés non glycéridiques que les huiles de cuisson usagées, les huiles acides, les graisses animales ou les charges à forte teneur en acides gras libres. Lorsque l'huile de départ contient davantage d'acides gras libres, d'humidité, de phospholipides, de pigments, de métaux ou de composés dégradés issus de la friture, la phase de glycérine devient généralement plus complexe. Ces impuretés peuvent consommer le catalyseur, favoriser la formation de savons, accroître la stabilité des émulsions et rendre la purification en aval moins prévisible.
Les charges d'origine animale peuvent également présenter un profil d'acides gras différent et un comportement à froid plus difficile lors de la manipulation. Les huiles usagées contiennent souvent des résidus alimentaires, des polymères formés pendant la friture et une humidité variable. Aucun de ces facteurs ne rend automatiquement la glycérine inutilisable, mais ils augmentent la charge de prétraitement. Un évaluateur technique doit considérer l'historique de la charge comme une variable de qualité principale plutôt que comme une information de contexte.
Le choix du catalyseur modifie le profil des sels et des savons
Les procédés de biodiesel catalysés par des alcalis utilisent couramment des catalyseurs à base de sodium ou de potassium. En présence d'eau ou d'acides gras libres, une partie du catalyseur peut participer à la saponification plutôt qu'à la conversion en esters. Les savons qui en résultent peuvent rester dans la phase de glycérine brute, retenir les esters et l'eau dans des émulsions et entraver une simple séparation par gravité.
Les systèmes à base de sodium tendent à produire des résidus contenant du sodium ; les systèmes à base de potassium produisent des résidus contenant du potassium. Cette différence est importante lorsque la teneur en cendres, la récupération des sels, le traitement des eaux usées, le comportement à la combustion ou le traitement biologique sont pertinents. Les voies catalysées par acide ou enzymatiques peuvent produire un équilibre d'impuretés différent, souvent avec moins de savons alcalins, mais potentiellement avec des acides résiduels, des niveaux d'eau, des intermédiaires réactionnels ou des coûts de traitement différents.
La concentration du catalyseur est également importante. Un excès de catalyseur peut, dans certains cas, améliorer la vitesse apparente de réaction, mais il peut accroître la charge inorganique résiduelle et compliquer la neutralisation. Une quantité insuffisante de catalyseur peut laisser des glycérides et des glycérides partiels non réagis qui contaminent à la fois les phases de biodiesel et de glycérine. L'évaluation de la qualité doit donc relier le résultat analytique au taux réel d'ajout de catalyseur et à l'acidité de la charge, plutôt que d'interpréter isolément les valeurs de cendres ou de savons.
Les composants qui déterminent le plus souvent la valeur en aval
La glycérine brute est généralement évaluée comme un ensemble de paramètres de composition plutôt qu'au moyen d'une seule valeur de conformité. Les composants suivants doivent être considérés ensemble, car l'amélioration d'un paramètre peut en modifier un autre. Par exemple, l'élimination du méthanol améliore la sécurité et peut augmenter la concentration en glycérol, mais elle n'élimine pas les sels ni les savons. L'acidulation peut réduire la teneur en savons, mais elle peut créer une couche d'acides gras libres et accroître le besoin de gestion des phases.
La teneur en glycérol est utile, mais peut être trompeuse
Un échantillon concentré n'est pas nécessairement un échantillon propre. L'élimination du méthanol et de l'eau peut augmenter le pourcentage mesuré de glycérol simplement en réduisant la dilution, tandis que les sels, les savons et les contaminants organiques non glycéroliques restent présents. Inversement, une concentration de glycérol plus faible peut être acceptable pour un procédé capable de traiter des flux aqueux, à condition que les niveaux de méthanol et de sels soient maîtrisés.
Pour cette raison, les évaluateurs doivent éviter de comparer la glycérine brute uniquement selon le « pourcentage de glycérol ». Une meilleure approche consiste à examiner la teneur en glycérol conjointement avec l'humidité, le méthanol, les cendres, les savons, le pH et l'indice d'acide. L'application prévue détermine quelle impureté devient limitante. Un matériau destiné à une filière énergétique à haute température peut tolérer un profil différent de celui d'un matériau destiné à la récupération chimique ou à une conversion par fermentation.
Le méthanol constitue souvent la première contrainte de procédé et de sécurité
Le méthanol résiduel reste couramment élevé dans la phase de glycérine, car le méthanol est utilisé en excès pour favoriser la transestérification. Sa présence abaisse le point éclair, affecte le risque d'exposition aux vapeurs et peut inhiber certains procédés biologiques en aval. Il fausse également les observations de densité et de viscosité, donnant à un échantillon brut frais l'apparence d'être moins concentré qu'il ne le sera après récupération de l'alcool.
L'évaluation du méthanol ne doit pas s'arrêter à un résultat de laboratoire. L'évaluateur doit déterminer si l'échantillon a été prélevé avant ou après l'évaporation sous vide, si le contenant était hermétiquement fermé et si l'échantillonnage a eu lieu à un point stable du procédé. Le méthanol peut se perdre lors de manipulations à l'air libre, ce qui fait paraître un échantillon plus propre que ne l'était réellement le matériau en vrac lors de la production. Un échantillonnage représentatif et des enregistrements précis des délais sont essentiels.
Les sels, les savons et le pH révèlent comment la séparation a été gérée
Une alcalinité élevée indique fréquemment la présence de catalyseur résiduel et de savons. Cela peut être gérable lorsque l'opération en aval comprend une acidulation contrôlée et une séparation des phases. Cependant, une neutralisation non maîtrisée peut créer une suracidification locale, des émulsions persistantes ou un entraînement variable d'acides gras libres. Il peut en résulter un flux de glycérine brute qui semble homogène à chaud mais se sépare de manière imprévisible pendant le stockage.
La mesure des cendres fournit une indication pratique des résidus inorganiques après incinération contrôlée. Elle n'identifie pas chaque espèce saline, mais elle aide à distinguer un flux relativement pauvre en minéraux d'un flux susceptible d'entraîner des coûts de raffinage ou d'élimination plus élevés. Lorsque l'identité des sels est importante, une analyse complémentaire peut être nécessaire pour déterminer la présence de sodium, potassium, chlorure, sulfate, phosphates ou métaux introduits par la charge et les produits chimiques de traitement.
Une méthode pratique pour examiner une variation de qualité
Lorsqu'un flux de glycérine brute change soudainement d'apparence ou de résultats de laboratoire, il convient de commencer par la séquence de production plutôt que de supposer que la glycérine elle-même est devenue défectueuse. L'enquête la plus utile compare le lot modifié à un lot stable récent et remonte les différences à travers la préparation de la charge, les conditions de réaction, les opérations de séparation et de récupération.
- Confirmer la base de l'échantillon. Indiquer si l'échantillon a été prélevé avant la récupération du méthanol, après décantation, après lavage ou après neutralisation. Les échantillons provenant de différents points ne peuvent pas être comparés directement.
- Examiner l'état de la charge. Vérifier l'humidité, les acides gras libres, les solides visibles et si la source d'huile entrante a changé. Une variation de la qualité de la matière première peut expliquer simultanément plusieurs changements en aval.
- Comparer les enregistrements d'ajout de catalyseur et d'alcool. Les différences de concentration de catalyseur, de ratio de méthanol ou d'intensité de mélange peuvent modifier la conversion et la formation de savons.
- Inspecter les performances de séparation. Rechercher une décantation prolongée, des couches d'émulsion, une épaisseur inhabituelle de l'interface ou un entraînement d'esters. Une mauvaise résolution des phases entraîne souvent une contamination organique variable.
- Vérifier les conditions de récupération. La température d'élimination du méthanol, la stabilité du vide, le temps de séjour et la gestion des condensats influencent à la fois l'alcool résiduel et le risque de foncement thermique.
- Analyser l'ensemble d'impuretés pertinent. Au minimum, évaluer le glycérol, le méthanol, l'eau, les cendres, le pH ou l'alcalinité, ainsi que la teneur en savons ou en acides gras libres selon la filière prévue.
Chaque écart ne requiert pas la même correction. Une teneur élevée en méthanol peut nécessiter une amélioration du contrôle de récupération. Une teneur élevée en savons peut indiquer l'acidité de la charge, une pénétration d'humidité ou un excès d'alcali. Une teneur élevée en eau peut provenir du lavage ou d'une charge humide et nécessiter un séchage ou une séquence de séparation révisée. Des cendres élevées nécessitent plus probablement une modification de la gestion du catalyseur, de la neutralisation ou de la déminéralisation en aval.
Adapter le profil de qualité à l'usage prévu
La cible de qualité appropriée dépend de l'étape suivante. Un matériau utilisé comme matière première industrielle de faible qualité peut nécessiter davantage une composition stable et documentée qu'une teneur en glycérol hautement raffinée. Une voie de conversion chimique peut être particulièrement sensible à l'eau, aux sels, aux résidus de catalyseur ou aux contaminants organiques réactifs. Une voie biologique peut être limitée par le méthanol, la salinité et les composés inhibiteurs. Les voies de récupération thermique nécessitent un examen attentif des cendres, des sels corrosifs et de la gestion liée aux émissions.
La ségrégation est souvent plus utile que de tenter d'imposer une même spécification à chaque lot. La conservation séparée des flux issus de différentes charges ou conditions de procédé peut préserver une fraction plus constante pour un débouché défini. Elle évite également qu'un lot à forte teneur en sels ou en savons ne réduise la valeur d'un matériau plus propre. Les cuves de stockage doivent être évaluées en fonction de la décantation, de la séparation des phases, des effets de température et de la compatibilité avec les composants alcalins ou acides résiduels.
Lorsqu'un site traite également des intermédiaires aromatiques réactifs, le contrôle de la contamination croisée devient particulièrement important. Des produits tels queAniline CAS#62-53-3 sont des intermédiaires de synthèse chimique présentant une bonne compatibilité de solubilité dans divers systèmes organiques, mais ils ne sont pas liés à la qualité de la glycérine issue du biodiesel et doivent être séparés des zones de manipulation de glycérine brute. Des équipements de transfert distincts, une identification claire des lignes et une vérification appropriée du nettoyage contribuent à prévenir la contamination involontaire de l'un ou l'autre flux.
Quand une purification supplémentaire est justifiée
Un prétraitement est justifié lorsque le profil d'impuretés est incompatible avec l'étape suivante du procédé, et non simplement parce que le matériau brut paraît foncé ou présente une teneur en glycérol inférieure à celle d'un autre lot. Les interventions courantes comprennent la récupération du méthanol, l'acidulation pour convertir les savons en acides gras libres, la décantation ou la centrifugation pour améliorer la séparation des phases, l'élimination de l'eau, la filtration et la déminéralisation. Chaque intervention doit être évaluée selon les substances qu'elle élimine et le nouveau flux qu'elle crée.
L'acidulation, par exemple, peut réduire l'instabilité liée aux savons en convertissant les savons en acides gras libres et en sels inorganiques. Elle exige toutefois un dosage d'acide contrôlé, une gestion de la température et un temps suffisant pour la séparation des couches. La phase grasse récupérée peut avoir une valeur dans certains systèmes, tandis que la phase aqueuse de glycérine contenant des sels peut encore nécessiter un traitement supplémentaire. Appliquer une acidulation sans plan clair pour l'aval peut simplement déplacer les impuretés d'une phase à une autre.
Pour l'évaluation technique, l'approche la plus fiable consiste à définir les critères d'acceptation à partir des exigences réelles en aval, à prélever les échantillons à un point de procédé connu et à suivre l'évolution du profil complet d'impuretés dans le temps. La glycérine brute n'est pas un coproduit uniforme. Sa qualité reflète directement la manière dont le procédé de biodiesel a été exploité, la variabilité de la charge et l'efficacité du contrôle des étapes de séparation et de récupération.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

