


Disperser la silice pyrogénée dans l’époxy : équilibrer cisaillement, chaleur et air
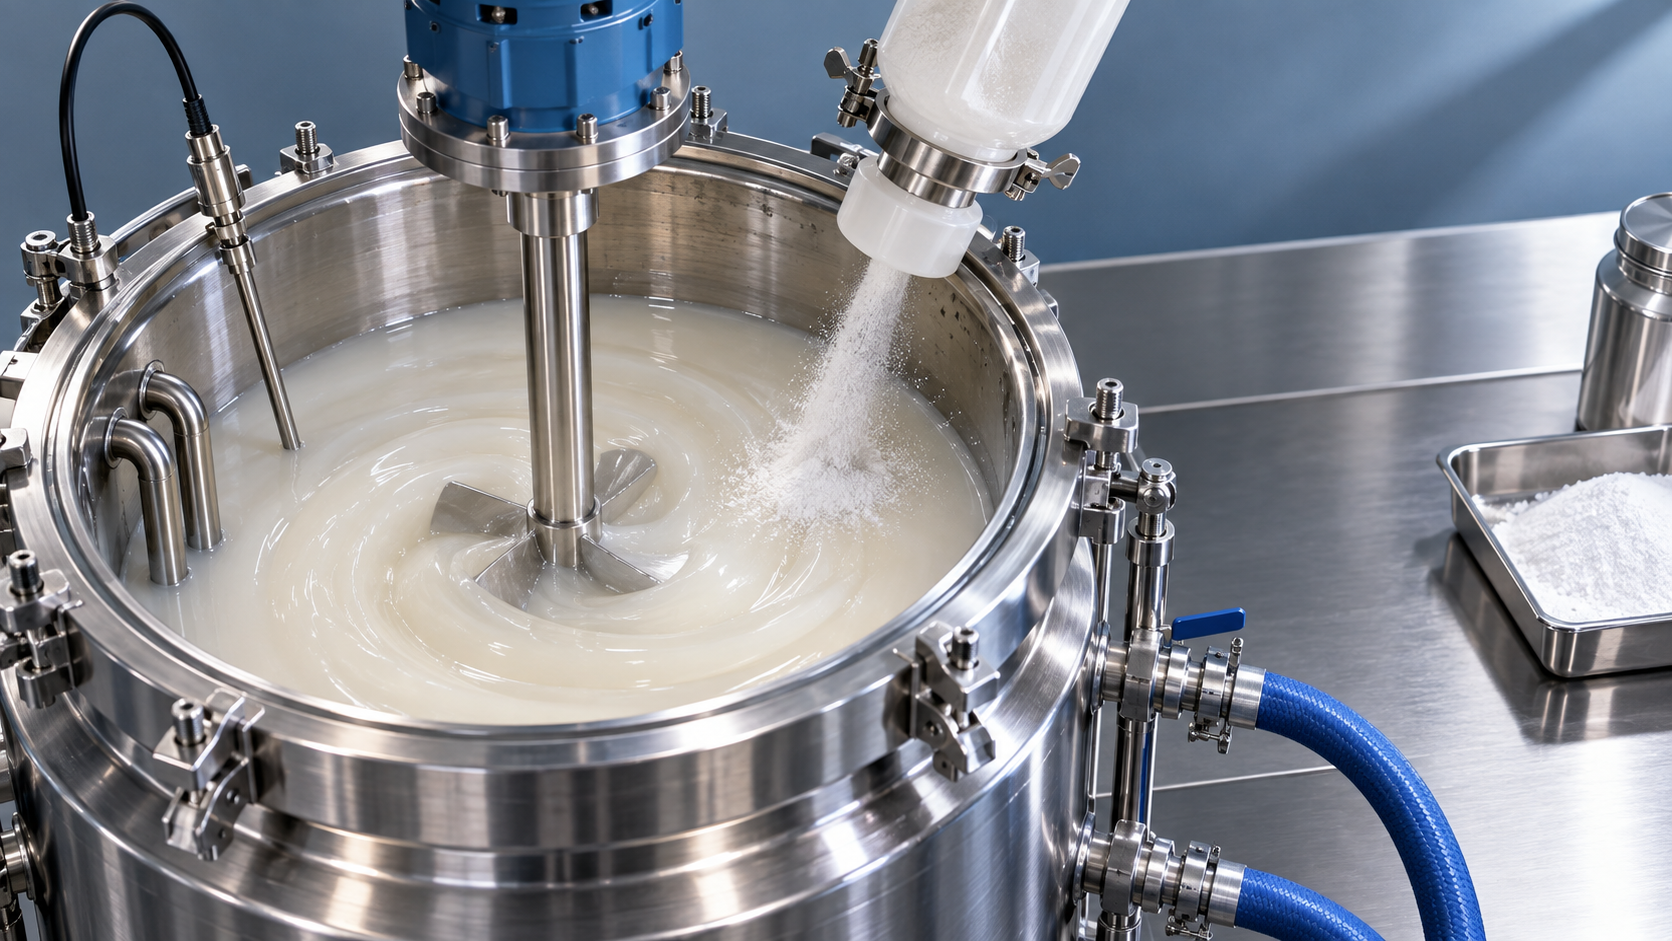
Un lot d’époxy peut sembler uniformément épais tout en contenant des agglomérats de silice, tandis qu’un mélange d’apparence lisse peut renfermer suffisamment d’air emprisonné pour laisser des piqûres après durcissement. Augmenter la vitesse du mélangeur n’est pas une solution fiable à ces deux problèmes : cela peut améliorer la dispersion, mais aussi incorporer de l’air et augmenter la température de la résine.
La méthode pratique consiste à mouiller la silice pyrogénée sous circulation contrôlée, appliquer un cisaillement suffisant pour désagréger les agglomérats peu liés, puis éliminer l’air avant l’application finale. Lorsque la formulation le permet, effectuer la dispersion principale dans le composant résine avant d’ajouter le durcisseur. Contrôler la température tout au long du processus et évaluer la dispersion finale à une température et après un temps de repos définis, plutôt que de se fier uniquement à son apparence dans la cuve de mélange.
Identifier le problème avant de modifier la vitesse du mélangeur
Trois défauts sont souvent confondus : le mouillage incomplet, la dispersion insuffisante et l’entraînement d’air. Chacun nécessite un réglage différent. Des îlots de poudre sèche indiquent un mauvais contact entre la résine et la poudre. Des points ou des traînées pâles persistants dans une couche mince peuvent indiquer la présence d’agglomérats. La mousse, un aspect trouble ou des piqûres dans un échantillon durci indiquent un entraînement d’air, même si d’autres problèmes de formulation peuvent produire des symptômes similaires.
La silice pyrogénée contient des agrégats fusionnés qui forment des agglomérats plus gros et faiblement liés. Le mélange vise à mouiller la poudre et à réduire ces agglomérats peu liés ; il ne vise pas à broyer le matériau jusqu’à obtenir des particules primaires individuelles. Chercher à atteindre cet objectif impossible fait perdre du temps de mélange et génère de la chaleur.
L’effet épaississant dépend également des interactions entre les surfaces de silice et la formulation environnante. Deux lots peuvent donc présenter une apparence également lisse, mais une résistance à l’affaissement différente, en raison de différences de qualité de silice, d’exposition à l’humidité, de température ou de chimie de la résine. Vérifier ces variables avant de supposer que le mélangeur manque de puissance.
Préparer ensemble la résine, la poudre et la cuve
Commencer par la qualité de silice spécifiée, et non par un matériau portant simplement le même nom générique. Les qualités hydrophiles et les qualités traitées en surface peuvent se comporter différemment dans l’époxy, et la surface spécifique influe sur la demande en résine et la rhéologie. Tout changement de qualité doit entraîner une vérification de la formulation, plutôt que la réutilisation automatique des réglages de mélange précédents.
Utiliser du matériel propre et sec et garder les contenants de poudre fermés entre les ajouts. L’exposition à l’humidité peut modifier la manipulation et le comportement de la formulation. Éviter de remettre dans le lot la poudre renversée et utiliser une aspiration locale adaptée ainsi que des mesures de maîtrise de l’exposition conformément à la fiche de données de sécurité et à l’évaluation des risques du lieu de travail. Verser de haut génère de la poussière sans améliorer le mouillage.
Éloigner les produits chimiques sans rapport avec le procédé de la zone de pesée et de mélange. Par exemple, le chlorure ferrique CAS#7705-08-0 est un matériau hygroscopique utilisé notamment dans le traitement de l’eau et la catalyse ; il ne remplace pas un additif rhéologique à base de silice. Lorsque de tels matériaux sont présents dans la même installation, utiliser une séparation appropriée et des ustensiles dédiés ou dont la propreté a été vérifiée afin d’éviter toute contamination croisée.
La géométrie de la cuve compte autant que la puissance nominale du mélangeur. Une cuve surdimensionnée contenant une faible charge peut exposer la pale et entraîner de l’air dans la résine. Une cuve étroite ou une tête de mélange mal positionnée peut laisser le matériau circuler localement tandis que la zone près de la paroi reste stagnante. Choisir un taux de remplissage et une position de pale qui assurent le renouvellement de l’ensemble du produit tout en maintenant la zone de mélange active immergée.
- Résine de départ à faible viscosité : la poudre est généralement plus facile à mouiller, mais un vortex profond qui aspire de l’air peut se former.
- Résine de départ à viscosité élevée : un mélangeur combinant déplacement de l’ensemble du produit et cisaillement localisé peut être nécessaire.
- Petit lot d’essai : nécessite un équipement dimensionné pour la charge réelle, et non simplement le mélangeur de production fonctionnant plus lentement.
Une séquence de mélange qui distingue le mouillage de la dispersion
1. Établir la circulation avant d’ajouter la poudre
Charger les ingrédients de la phase résine prévus dans la formulation et commencer le mélange contrôlé. Vérifier que le matériau circule dans toute la cuve, et pas seulement autour de l’axe. Noter la température initiale. Si un conditionnement préalable est nécessaire pour améliorer l’écoulement, utiliser uniquement une plage de température déjà approuvée pour le système résine.
Le préchauffage n’est pas automatiquement bénéfique. Il réduit la viscosité et peut améliorer le mouillage, mais diminue aussi la marge de température disponible pendant le cisaillement. Une fois le durcisseur présent, un matériau plus chaud dispose généralement d’un temps de mise en œuvre utile plus court.
2. Ajouter la silice au rythme auquel la résine peut l’incorporer
Introduire la poudre par petites portions dans la résine en mouvement, près de la surface et à l’écart de tout axe exposé ou vortex profond. Attendre que chaque portion soit visiblement mouillée avant d’en ajouter davantage. La persistance d’un radeau de poudre flottant indique qu’il faut interrompre l’alimentation et améliorer la circulation, et non l’enfouir sous un nouvel ajout.
Ne pas verser toute la charge dans une cuve immobile en s’attendant à ce qu’une vitesse élevée rattrape le procédé. Des poches sèches peuvent se retrouver emprisonnées dans la résine épaissie, ce qui rend leur désagrégation ultérieure difficile. Lorsqu’un équipement d’induction de poudre adapté est disponible, il peut faciliter une incorporation contrôlée, mais son adéquation dépend toujours de la viscosité de la résine et du taux de charge en silice visé.
Tout raclage des parois ou toute intervention manuelle doit respecter la procédure d’arrêt et de consignation sécurisée de l’équipement. Ne jamais introduire d’outil dans un mélangeur en fonctionnement.
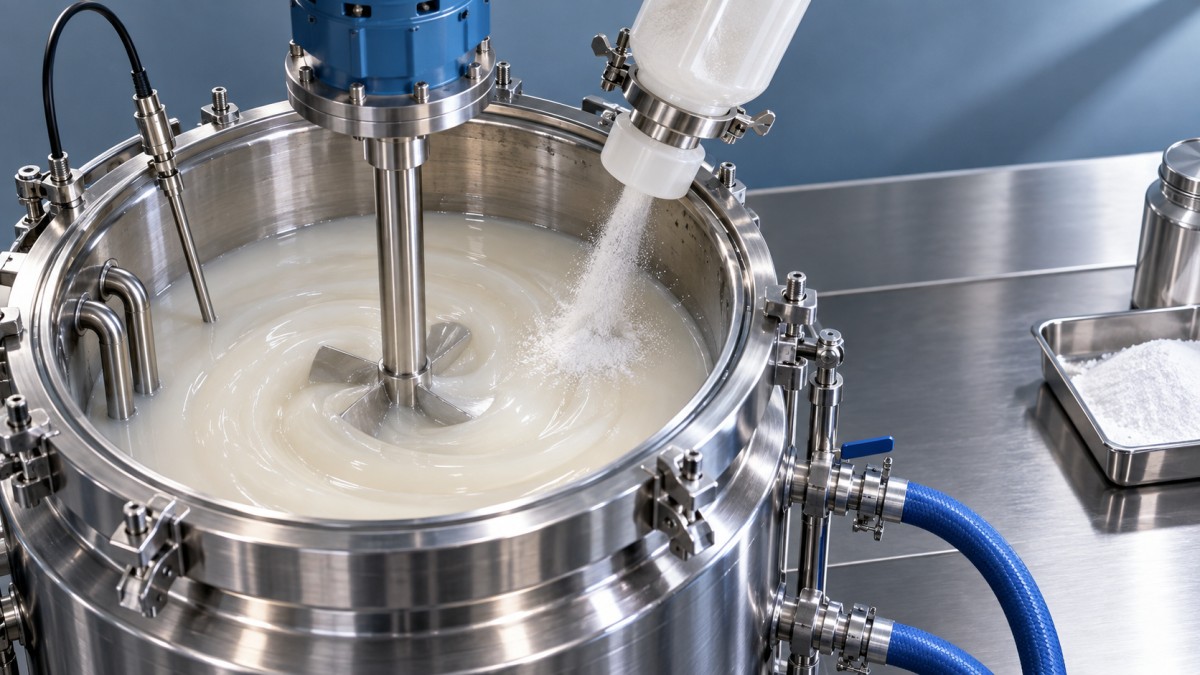
3. Appliquer un cisaillement contrôlé après incorporation
Une fois la poudre mouillée, augmenter progressivement le cisaillement tout en maintenant la circulation de l’ensemble du produit. Un disperseur à grande vitesse peut convenir à un prémélange fluide ; les composés plus épais peuvent nécessiter un mélangeur planétaire ou une autre configuration permettant de faire passer tout le lot dans la zone de dispersion. Une pale tournant rapidement dans une pâte immobile n’assure pas un traitement efficace.
Suivre le temps écoulé, la température de la résine, la charge du mélangeur et l’aspect de l’échantillon. Utiliser la durée de mélange validée la plus courte qui satisfait aux exigences de dispersion et de rhéologie. Lorsqu’un intervalle de mélange supplémentaire n’améliore pas de manière significative une couche d’essai comparable, poursuivre indéfiniment génère généralement plus de chaleur que de valeur ajoutée.
Lors d’un changement d’échelle, ne pas se contenter de reproduire le nombre de tours par minute. Le diamètre de la pale modifie la vitesse périphérique, tandis que la taille de la cuve, le jeu, le niveau de remplissage et la circulation déterminent la fréquence à laquelle le matériau traverse la zone de fort cisaillement. Considérer le petit lot comme une référence du résultat à reproduire, et non comme une recette complète pour l’équipement.
La température est une limite de procédé, pas une simple valeur à consigner
Le mélange mécanique transmet de l’énergie à la résine. À mesure que la température augmente, la viscosité diminue souvent ; le lot peut alors sembler temporairement plus facile à mélanger et moins thixotrope. Ajouter davantage de silice pour compenser cette apparence à chaud peut produire un composé excessivement rigide après refroidissement.
Définir une limite de température en fonction des recommandations du fournisseur de résine, de la stabilité de la formulation, des capacités de l’équipement et, si le durcisseur est présent, de la fenêtre de mise en œuvre validée. Il n’existe pas de température de mélange universellement sûre pour tous les époxys. Surveiller le matériau lui-même avec un capteur adapté ; la température de la paroi de la cuve peut être en retard sur celle de la zone la plus chaude.
Utiliser le refroidissement par jaquette lorsqu’il est disponible, réduire la durée de cisaillement superflue et envisager un mélange par étapes avec un refroidissement contrôlé entre les intervalles. L’ajout incontrôlé de solvant n’est pas une méthode de refroidissement appropriée : il modifie la formulation et peut provoquer des émissions, des risques d’inflammabilité ou des problèmes de durcissement.
Une hausse inattendue de la température nécessite une évaluation, et non une simple augmentation de la vitesse du mélangeur. Pour un mélange réactif de résine et de durcisseur, suivre la procédure du site en cas de réaction anormale. Une grande masse mélangée peut retenir la chaleur et accélérer le durcissement ; ne pas improviser en scellant, en transférant ou en diluant un lot en réaction sans plan d’intervention établi.
Éliminer l’air sans annuler la dispersion
L’air est introduit avec la poudre et par la surface du liquide. Réduire d’abord ces deux sources : maintenir la zone de mélange immergée, éviter un vortex profond et prévenir les éclaboussures inutiles. Le vide peut éliminer l’air entraîné, mais ne corrige pas une poudre mal mouillée et ne remplace pas une dispersion adéquate.
Lorsque le procédé le permet, dégazer le prémélange silice-résine avant l’ajout du durcisseur. Cela évite de consacrer une partie du temps de mise en œuvre réactif à une longue étape initiale d’élimination de l’air. L’incorporation du durcisseur peut toutefois introduire de l’air frais ; la séquence finale de mélange et de dégazage doit donc être validée.
Utiliser une cuve conçue pour le vide et disposant d’un espace libre suffisant. Appliquer le vide progressivement, car l’expansion des bulles peut provoquer une forte montée de mousse, en particulier dans un mélange épaissi. Régler la rampe de mise sous vide et l’agitation pour maîtriser l’expansion ; ne pas supposer que l’application immédiate du vide le plus poussé disponible donnera le résultat le plus rapide.
Un mouvement doux peut aider à exposer du matériau frais à la surface, tandis qu’une agitation vigoureuse risque de redistribuer les bulles en permanence. Les composés fortement thixotropes peuvent retenir de fines bulles d’air même après la disparition des grosses bulles. Valider conjointement le niveau de vide, la durée, la température et l’action de mélange, et tenir compte des éventuels ingrédients volatils susceptibles d’être éliminés sous pression réduite.
Analyser systématiquement les symptômes du lot
Lors du dépannage, ne modifier qu’une seule variable contrôlable à la fois. Augmenter la vitesse, prolonger la durée, modifier la température et ajouter davantage de silice au cours du même essai rend difficile l’identification de la cause réelle. Toute addition corrective doit rester dans les limites de la formulation approuvée et être documentée.
Libérer le lot sur la base de mesures comparables
Un critère de fin de mélange fiable combine l’évaluation de la dispersion, de la rhéologie et de l’air. Examiner une couche mince pour repérer les agglomérats visibles, mesurer la viscosité selon une méthode définie et tester la résistance à l’affaissement dans des conditions pertinentes pour l’application. Pour les applications sensibles à l’aspect ou aux vides, un échantillon durci représentatif peut révéler des défauts invisibles dans la cuve de mélange.
L’époxy épaissi à la silice présente généralement un comportement rhéofluidifiant et peut retrouver sa structure après l’arrêt du mélange. Consigner la température de l’échantillon, le temps de conditionnement, la géométrie de l’instrument et la vitesse de mesure. Comparer un échantillon chaud fraîchement cisaillé à un échantillon refroidi et reposé peut donner l’impression qu’un procédé stable est incohérent.
Le dossier de lot doit relier le résultat au procédé : qualités et lots de matières, masses chargées, ordre d’ajout, géométrie de l’équipement, taux de remplissage, paliers de vitesse, température maximale et conditions de vide. Lorsque la dispersion est satisfaisante, mais que la teneur en air ou la résistance à l’affaissement ne l’est pas, ces relevés aident à déterminer quelle étape ajuster sans répéter inutilement tout le cycle de mélange.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

