


Purification de la glycérine brute : principales impuretés et méthodes d’élimination
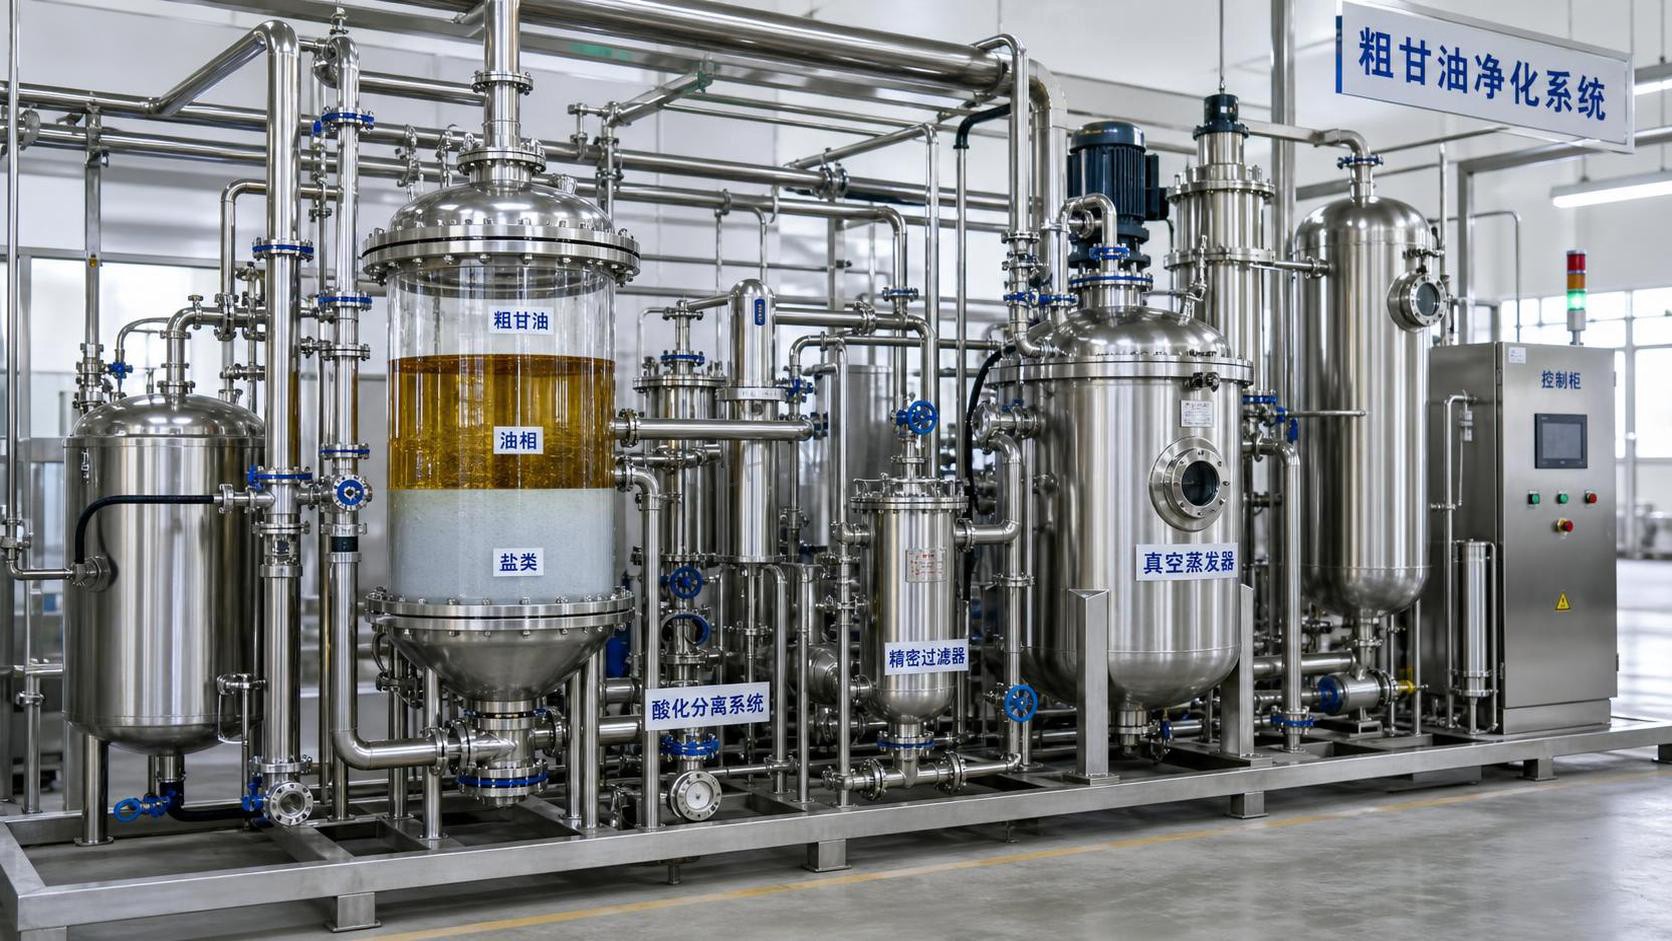
La glycérine brute n’est pas une matière uniforme. Sa composition dépend de son origine : transestérification du biodiesel, saponification d’acides gras, traitement oléochimique ou autre flux contenant du glycérol. Deux lots ayant une « teneur en glycérine » similaire peuvent se comporter très différemment lors du stockage, de l’évaporation, de la distillation ou de la formulation en aval, car c’est le profil d’impuretés — et non le glycérol seul — qui détermine l’aptitude au traitement.
L’objectif pratique n’est donc pas toujours de produire du glycérol de qualité pharmaceutique. Il s’agit d’éliminer les contaminants qui nuisent à l’usage prévu, avec le niveau de traitement techniquement justifiable le plus faible possible. Un mélange destiné au combustible de chaudière, une alimentation pour digestion anaérobie, une matière première destinée à un humectant technique et une alimentation pour glycérol de qualité distillation exigent des stratégies de contrôle des impuretés très différentes. L’erreur la plus coûteuse consiste à sélectionner une chaîne de purification avant d’identifier les impuretés présentes, leur forme et la raison pour laquelle elles sont importantes.
Ce que contient généralement la glycérine brute
La glycérine brute issue de la production de biodiesel contient généralement du glycérol, de l’eau, du méthanol résiduel, des savons, des sels inorganiques, des résidus de catalyseur, des huiles non réagies, des esters méthyliques d’acides gras, des acides gras libres et des composés organiques colorés. L’équilibre exact varie selon la qualité de la matière première, le système catalytique, l’efficacité de récupération de l’alcool, les pratiques de lavage et les performances de séparation des phases.
Un flux de glycérine brute doit être considéré comme une liqueur de procédé variable plutôt que comme une marchandise standardisée tant qu’il n’a pas été échantillonné et caractérisé. La densité, le pH, les cendres, la teneur en eau, la teneur en méthanol, le glycérol total, les matières organiques non glycériniques (MONG), les chlorures, le sodium ou le potassium et la couleur fournissent un profil initial utile. Lorsque l’utilisation en aval est sensible, les métaux à l’état de traces et certains contaminants organiques peuvent également nécessiter une attention particulière.
Méthanol : la première impureté à contrôler
Le méthanol résiduel constitue souvent le problème le plus urgent, car il soulève à la fois des préoccupations de sécurité et de qualité. Il peut rester dissous dans la phase riche en glycérine après la séparation du biodiesel, notamment lorsque la désengagement des phases est incomplet ou lorsque le procédé fonctionne avec un excès d’alcool. Sa concentration ne peut pas être évaluée de manière fiable à l’odeur seule.
L’élimination repose normalement sur les différences de volatilité. L’évaporation flash ou le stripping sous vide est couramment utilisé avant une purification plus intensive, car le méthanol est plus facile à éliminer que l’eau et le glycérol dans des conditions contrôlées. Le fonctionnement sous vide réduit la température requise et contribue à limiter le brunissement thermique des matières contenant du glycérol. Le méthanol récupéré ne peut convenir à une réutilisation qu’après confirmation des niveaux d’eau et de contaminants par rapport aux exigences du système réactionnel.
Les mesures de sécurité font partie intégrante de l’élimination du méthanol. Les équipements doivent prendre en compte la gestion des vapeurs inflammables, la décompression, la condensation des vapeurs, la maîtrise de l’électricité statique, la ventilation et le risque d’entrée d’oxygène. Les opérateurs doivent également reconnaître que la réduction de la teneur en méthanol du liquide n’élimine pas automatiquement les risques liés aux vapeurs dans les récepteurs, condenseurs, évents ou points d’isolement pour maintenance.
La chromatographie en phase gazeuse est couramment utilisée lorsqu’un résultat quantifié en méthanol est requis. Le contrôle de procédé de routine peut s’appuyer sur une méthode interne validée, mais celle-ci doit être adaptée à une matrice contenant de l’eau, des sels, des savons et du glycérol à point d’ébullition élevé. Un échantillonnage depuis une cuve mal mélangée peut produire des résultats trompeurs, car le méthanol et les phases organiques peuvent ne pas être répartis uniformément.
L’élimination des savons commence par la compréhension du pH et de l’acidulation
Les savons se forment généralement lorsque le catalyseur alcalin entre en contact avec des acides gras libres dans la matière première. Dans la glycérine brute, les savons contribuent à la viscosité, à l’émulsification, aux solides en suspension et à une mauvaise séparation entre les phases aqueuse et organique. Ils peuvent également rendre la filtration apparemment inefficace, car le filtre est sollicité pour résoudre un problème de stabilité chimique plutôt qu’un problème d’élimination des particules.
L’acidulation transforme les savons en acides gras libres et en sels inorganiques. Sous une forme simplifiée, les savons de sodium ou de potassium réagissent avec un acide pour former une phase d’acides gras libres qui peut se séparer de la phase aqueuse riche en glycérol. Le choix de l’acide doit être effectué en tenant compte de la charge en sels en aval. L’acide sulfurique, l’acide chlorhydrique et l’acide phosphorique ne génèrent pas le même profil de sels, les mêmes conséquences en matière de corrosion ni les mêmes considérations d’élimination.
Une acidification excessive crée ses propres problèmes. Un flux de glycérine fortement acide peut accroître le risque de corrosion, compliquer les traitements ultérieurs par adsorption ou échange d’ions et nécessiter une neutralisation supplémentaire. L’objectif est une scission contrôlée des savons et une séparation nette des phases, et non simplement le pH le plus bas possible. La température, le temps de séjour, l’intensité de l’agitation et le temps de décantation influencent tous la capacité des acides gras libérés à coalescer en une couche éliminable ou à demeurer sous forme d’émulsion persistante.
Après acidulation, la décantation gravitaire peut suffire à une séparation grossière des phases, mais la centrifugation est souvent plus fiable lorsque le débit est élevé ou que les différences de densité sont faibles. Une séparation à chaud peut réduire la viscosité et améliorer la coalescence, bien qu’une chaleur excessive puisse intensifier la formation de couleur et le développement d’odeurs.
Les sels, les cendres et les résidus de catalyseur limitent la récupération à haute pureté
Les catalyseurs alcalins et la chimie de neutralisation laissent dans la glycérine brute du sodium, du potassium, des sulfates, des chlorures, des phosphates, des carbonates ou des résidus inorganiques associés. Ceux-ci sont fréquemment exprimés sous forme de cendres après calcination, mais les cendres constituent un indicateur général plutôt qu’une explication complète des performances en aval. Un faible taux de cendres ne prouve pas que la matière est exempte de contamination ionique, et un taux élevé de cendres n’identifie pas les ions présents.
Pour les applications qui tolèrent de la glycérine de qualité technique, une neutralisation contrôlée suivie d’une filtration peut être suffisante. Lorsqu’une faible conductivité, une faible teneur en cendres ou une faible teneur en métaux est exigée, un traitement plus sélectif est nécessaire. L’échange d’ions peut éliminer efficacement les ions dissous, mais seulement après qu’un prétraitement a réduit les huiles, les solides en suspension et la charge organique élevée. Dans le cas contraire, les résines s’encrassent rapidement et la fréquence de régénération devient non économique.
Les systèmes membranaires peuvent également être envisagés pour certains flux, mais leur adéquation dépend fortement du prétraitement et de la variabilité de l’alimentation. Les savons, les gouttelettes d’huile, les colloïdes et les solutions de glycérol à haute viscosité peuvent entraîner une baisse rapide du flux. Le choix de la membrane doit être fondé sur des essais de compatibilité à l’échelle pilote plutôt que sur des hypothèses basées uniquement sur la taille nominale des pores ou le seuil de coupure en masse moléculaire.
La conductivité constitue un indicateur opérationnel rapide utile, en particulier après déminéralisation, mais ne doit pas être utilisée comme seul critère de libération. Des contaminants organiques non ioniques, des composés colorés et de l’eau résiduelle peuvent subsister même lorsque la conductivité est faible.
L’élimination de l’eau est simple en principe, mais exigeante en exploitation
L’eau est souvent le plus important composant non glycérinique en masse. Son élimination augmente la concentration de glycérol, réduit les coûts de transport et peut être essentielle avant la distillation ou l’utilisation dans des formulations sensibles à l’humidité. Toutefois, la déshydratation ne se résume pas à un calcul énergétique. À mesure que la teneur en eau diminue, la viscosité augmente, le transfert thermique change, le moussage peut devenir plus difficile à contrôler et l’entraînement peut augmenter.
L’évaporation sous vide est généralement préférée à l’ébullition atmosphérique, car elle réduit la contrainte thermique. Le glycérol peut foncer ou se dégrader lorsqu’il est exposé à une température excessive, à un temps de séjour prolongé ou à une surchauffe localisée. Le risque est plus élevé en présence de sels et de résidus organiques, car ces impuretés peuvent favoriser l’encrassement des surfaces d’échange thermique et créer des points chauds.
Les performances de l’évaporateur doivent être surveillées au-delà de la seule teneur finale en eau. La stabilité du vide, la qualité des condensats, le besoin de contrôle de la mousse, la couleur du produit, le coefficient de transfert thermique et la fréquence de nettoyage indiquent si le système fonctionne dans une plage durable. Le choix de l’antimousse exige également de la prudence : un antimousse qui résout les problèmes d’évaporation peut compliquer la purification ultérieure ou rendre une application en aval inacceptable.
Les résidus organiques expliquent la persistance de la couleur et de l’odeur
Les huiles non réagies, les esters méthyliques d’acides gras, les acides gras libres, les stérols, les produits d’oxydation et d’autres substances organiques non glycériniques sont souvent regroupés sous des mesures générales telles que les MONG. Cette approche est utile pour le criblage, mais elle n’identifie pas la matière spécifique responsable de la couleur, de l’odeur, de l’instabilité ou de l’encrassement en distillation.
La décantation, le soutirage, la centrifugation et la filtration fine éliminent l’huile libre et les matières en suspension, mais des composés organiques dissous ou colloïdaux peuvent subsister. Le charbon actif, les terres décolorantes ou d’autres adsorbants peuvent réduire la couleur et certains composés responsables des odeurs. Leur utilisation exige des essais contrôlés, car l’adsorption n’est pas sélective uniquement envers les composés indésirables ; les pertes de glycérol, la charge de filtration et la gestion des médias usés doivent être prises en compte.
La distillation sous vide est la voie plus rigoureuse lorsqu’un glycérol de haute pureté est nécessaire. Elle peut séparer le glycérol de nombreux contaminants lourds et non volatils, mais elle est sensible au prétraitement de l’alimentation. Une alimentation contenant un excès de sels, de savons ou de solides en suspension peut encrasser les rebouilleurs, augmenter la formation de résidus et nuire à la couleur du produit. La distillation doit donc être considérée comme l’étape finale de finition d’une chaîne de purification, et non comme un substitut à la séparation en amont.
Le même principe s’applique lorsque des flux de glycérol sont manipulés parallèlement à des matières de chimie fine. Un produit tel queN,N-Diethylpropargylamine CAS#4079-68-9 possède ses propres exigences de stockage, de pureté et de compatibilité ; il ne faut pas supposer que les contrôles de procédé élaborés pour un flux de glycérine brute contenant des sels sont transférables à un système chimique sensible à l’humidité ou spécialisé.
Choisir le traitement selon la destination de la glycérine
Les objectifs de purification doivent être définis à partir de la spécification en aval, et non d’un désir générique de pureté maximale. Pour la récupération énergétique ou certaines applications biologiques, le contrôle du méthanol, la teneur en sels et la compatibilité avec le système récepteur peuvent être plus importants que la couleur. Pour un usage chimique technique, l’eau, les cendres, le pH et les résidus organiques peuvent déterminer l’aptitude à l’emploi. Pour les applications de glycérol raffiné, la spécification est considérablement plus stricte et exige généralement une combinaison de récupération du méthanol, d’acidulation, de séparation des phases, de déminéralisation, de décoloration, d’évaporation et de distillation sous vide.
Les utilisations alimentaires, pour l’alimentation animale, cosmétiques, pharmaceutiques et les autres utilisations réglementées exigent une prudence particulière. La « glycérine brute » n’est pas interchangeable avec un glycérol conforme à une monographie reconnue ou à une norme spécifique à l’application. Les exigences de qualité pertinentes dépendent du marché de destination, de l’utilisation prévue, des attentes en matière de traçabilité, des limites de contaminants et des contrôles de fabrication. Les opérateurs de procédé doivent éviter de considérer une teneur élevée en glycérol comme la preuve que le matériau convient aux applications sensibles.
L’échantillonnage et les points de contrôle déterminent la répétabilité de la purification
De nombreux échecs apparents de purification sont en réalité des échecs d’échantillonnage. Une cuve contenant des acides gras séparés, des sels décantés et une phase riche en glycérol peut produire des résultats très différents selon la profondeur de prélèvement et l’état de recirculation. Les échantillons doivent représenter la matière transférée ou traitée, et non uniquement la partie la plus claire de la cuve.
Les points de contrôle utiles comprennent normalement la réception de l’alimentation brute, l’après-élimination du méthanol, la séparation des phases après acidulation, l’après-filtration ou déminéralisation, la sortie d’évaporation et le stockage final. À chaque étape, la méthode d’essai doit répondre à une question de procédé : si le stripping du méthanol est terminé, si la scission des savons a eu lieu, si les sels diminuent, si l’élimination de l’eau est stable ou si le produit reste dans les limites de sa spécification de libération.
La purification de la glycérine brute fonctionne le mieux lorsque chaque opération unitaire élimine une catégorie définie d’impuretés. L’acidulation sert aux savons, non à la réduction de l’eau. L’évaporation sert à l’eau et aux composants volatils, non aux sels dissous. La filtration sert aux solides, non aux émulsions stables. La distillation peut fournir une haute pureté, mais seulement si le traitement en amont empêche les sels, les huiles et les composés organiques dégradés d’atteindre l’alambic. L’adaptation de la méthode de séparation au mécanisme d’impureté est ce qui transforme un sous-produit irrégulier en une matière de procédé maîtrisable.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

