


Meilleures pratiques de manipulation de poudre d’acide citrique en vrac : contrôle des poussières, réduction de l’électricité statique et évaluation du risque d’explosion conformément à la norme NFPA 652
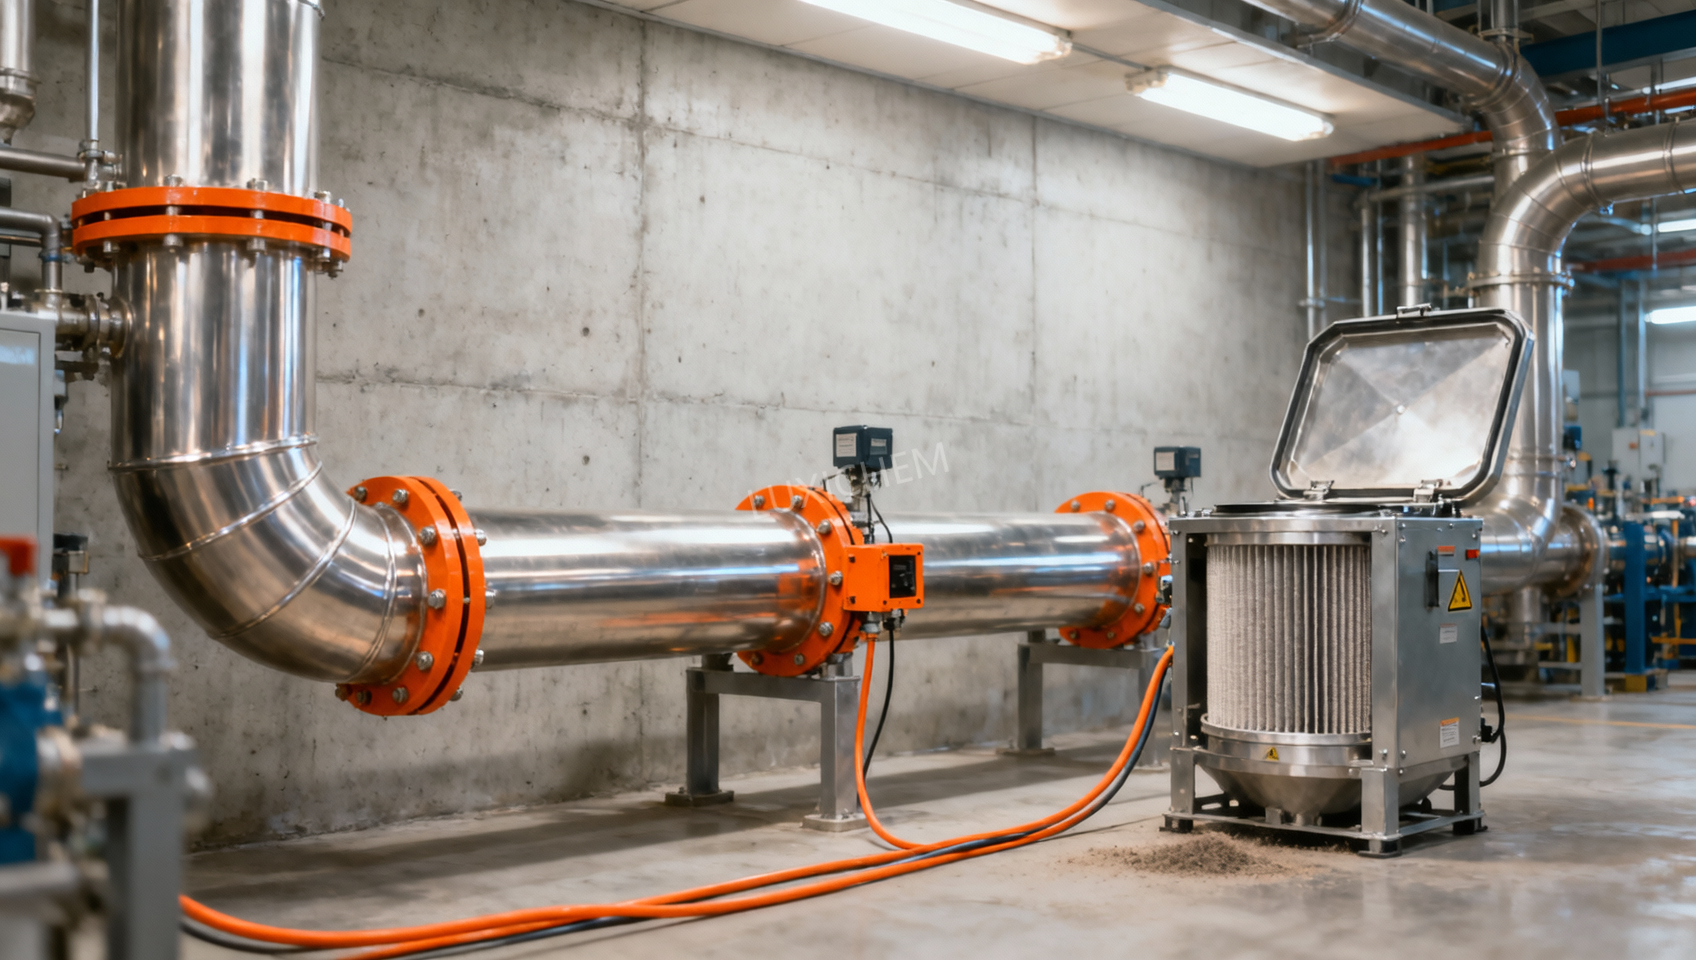
La poussière n’est pas qu’une nuisance : c’est le premier indice
La poudre d’acide citrique paraît inoffensive. Blanche, fine, largement acceptée dans les secteurs alimentaire et pharmaceutique. Mais lorsque vous la manipulez en vrac — via des convoyeurs pneumatiques, dans des silos, lors du mélange ou de l’ensachage — le nuage de poussière ne constitue pas seulement un problème d’entretien selon l’OSHA. C’est le principal combustible d’une déflagration potentielle. Nous avons vu des installations traiter l’acide citrique comme du sel de table, jusqu’à ce qu’un quasi-accident lors d’un transfert de bac de routine impose une réévaluation complète selon la NFPA 652. La surprise ? Son MIE (énergie minimale d’inflammation) se situe autour de 30–50 mJ, soit largement dans la plage des décharges électrostatiques courantes provenant de flexibles non mis à la terre ou des chaussures des opérateurs.
Pourquoi la NFPA 652 change la donne pour les utilisateurs d’acide citrique
La NFPA 652 ne classe pas les matériaux : elle impose à *toute installation* manipulant des poussières combustibles de réaliser une analyse des risques liés aux poussières (DHA), indépendamment de l’historique des incidents. Cela signifie que même si votre usine utilise de l’acide citrique depuis 20 ans sans incendie, la conformité commence par documenter pourquoi il *pourrait* s’enflammer, et non par supposer qu’il ne le fera pas. Luxi Chemical soutient cette démarche non pas en fournissant des lots « sûrs » (l’acide citrique est chimiquement constant), mais en fournissant une documentation technique conforme aux méthodes d’essai ASTM E1226 et EN 14034, afin que votre équipe DHA puisse utiliser des valeurs réelles de Kst, Pmax et MIE au lieu de se baser sur des tableaux génériques de poussières de qualité alimentaire.
Trois leviers concrets que vous pouvez ajuster dès aujourd’hui
Vous n’avez pas besoin d’un projet d’investissement pour réduire les risques. Commencez par ce qui est maîtrisable :
1. La mise à la terre n’est pas facultative : elle doit être systémique
Nous avons un jour audité une ligne de mélange où les opérateurs portaient des chaussures ESD, mais où le flexible d’aspiration reliant le fût à la trémie ne contenait aucun fil conducteur — et sa gaine extérieure n’était pas conçue pour dissiper l’électricité statique. Résultat ? Une étincelle a jailli entre la virole du flexible et le châssis mis à la terre lors d’un transfert à haut débit. Solution : utilisez uniquement des flexibles présentant une résistance ≤10⁶ Ω d’une extrémité à l’autre, vérifiez la continuité chaque semaine avec un mégohmmètre (et pas seulement un multimètre), et reliez *tous* les composants métalliques — y compris les carters de filtres et les cellules de pesage — même s’ils semblent « isolés ». Des pinces de mise à la terre sur des fûts en plastique ? Ce n’est pas suffisant. Les fils de liaison doivent être permanents, visibles et testés.
2. Le contrôle des poussières commence avant le filtre
Les filtres à cartouche haute efficacité captent la poussière, mais n’empêchent pas sa génération. Dans l’entrepôt d’un client, 70 % de l’acide citrique en suspension dans l’air provenait de la palettisation, et non du procédé. Leur solution n’a pas été d’installer des filtres plus grands, mais de réduire la vitesse de la buse de remplissage des sacs, d’installer des hottes d’aspiration localisées aux points de décharge et de passer de FIBC à ouverture supérieure à des sacs de type C avec des chemins de mise à la terre vérifiés. Le contrôle de l’humidité aide également : maintenir l’humidité relative au-dessus de 55 % réduit l’envol de poussières, mais ne vous y fiez pas uniquement — la nature hygroscopique de l’acide citrique signifie que l’humidité de surface peut masquer le risque électrostatique réel lors des équipes à faible humidité relative.
3. La protection contre les explosions doit correspondre à votre scénario réel
Ne choisissez pas systématiquement l’éventage simplement parce qu’il est courant. Si votre mélangeur se trouve dans une pièce ventilée sans isolation, l’éventage pourrait diriger les flammes vers une zone occupée. La suppression est plus adaptée aux récipients fermés — mais uniquement si les capteurs détectent l’inflammation dans les 5 ms. Pour les opérations à plus petite échelle (p. ex. mélange à l’échelle du laboratoire ou dosage en R&D), l’inertage à l’azote peut être excessif, mais la purge avant l’ouverture des trappes n’est pas négociable. Un point souvent négligé : la décomposition de l’acide citrique libère du CO₂ et de la vapeur d’eau au-dessus de 175°C ; un emballement thermique dans un stockage confiné n’est donc pas théorique.
Lorsque les liquides ioniques entrent en jeu
Si l’acide citrique exige un contrôle rigoureux des poussières, certaines formulations avancées requièrent des solvants au comportement très différent, comme1-ETHYL-3-METHYLIMIDAZOLIUM BIS(TRIFLUOROMETHYLSULFONYL)IMIDE CAS#174899-82-2. Sa pression de vapeur négligeable et sa stabilité thermique (point d’éclair >200°C) éliminent les préoccupations d’inhalation et d’inflammabilité typiques des composés organiques volatils. Dans la recherche électrochimique ou sur l’absorption des gaz, il remplace l’acétone ou le DMF précisément parce qu’il élimine *deux* vecteurs de danger à la fois : la volatilité et l’accumulation de charges statiques. Cela dit, sa densité élevée (1.53 g/cm³) et sa faible solubilité dans l’eau impliquent que l’intervention en cas de déversement exige des protocoles de confinement différents, et non moins de vigilance.
Le risque « silencieux » : l’accumulation statique dans les équipements non métalliques
Les goulottes revêtues de plastique, les trémies en HDPE et les gaines en fibre de verre sont courantes dans la manipulation d’acide citrique, mais elles piègent l’électricité statique. Contrairement au métal, elles ne peuvent pas être mises à la terre de manière conventionnelle. La résistivité de surface compte davantage que la couleur ou l’épaisseur : visez ≤10⁹ Ω/sq pour les revêtements dissipatifs et vérifiez-la à l’aide d’un mesureur de résistance de surface (et non par inspection visuelle). Surveillez également les sources « cachées » d’électricité statique : les soufflages à l’air comprimé, surtout avec de l’air sec, génèrent des charges plus rapidement que la plupart ne l’imaginent. Un jet de 30-psi sur une goulotte en plastique peut facilement dépasser 100 mJ, ce qui suffit à enflammer la poussière d’acide citrique.
Ce dont votre équipe DHA a besoin de la part des fournisseurs
Luxi Chemical fournit des rapports de distribution granulométrique (PSD) spécifiques à chaque lot, et non simplement la mention « poudre fine », car la PSD affecte directement le MIE et l’explosibilité. Un échantillon contenant >15 % de particules inférieures à 75µm se comporte très différemment d’un échantillon présentant un D50 médian = 120µm. Nous partageons également les données de teneur en humidité, car l’acide citrique monohydraté perd de l’eau au-dessus de 40°C, modifiant son écoulement et son comportement de génération de poussières en aval. Rien de cela ne remplace votre DHA, mais l’omettre oblige votre équipe à faire des suppositions.
Il n’existe pas de spécification d’éventage ou de mise à la terre « universelle »
Un récipient de mélange de 200-L nécessite une protection différente de celle d’un silo de 50 tonnes. Et une installation située dans le climat humide de Singapour fait face à des défis électrostatiques différents de ceux d’une installation dans l’air aride de Riyad. Ne copiez pas la fiche technique d’un autre site. Cartographiez plutôt votre procédé étape par étape : où la poussière est-elle générée ? Où se concentre-t-elle ? Quel est le plus long trajet ininterrompu qu’une étincelle pourrait parcourir ? Superposez ensuite les mesures de contrôle : d’abord les mesures techniques, ensuite les mesures administratives, et les EPI en dernier. Et n’oubliez pas : le faible point de fusion de l’acide citrique (~153°C) signifie que les événements thermiques peuvent se propager plus vite que prévu dans des enceintes mal ventilées.
Note finale : la conformité est un processus, pas un document
Votre rapport DHA n’est pas un document destiné à rester sur une étagère. Il constitue la référence pour chaque modification de maintenance, chaque évaluation d’un nouveau fournisseur et chaque changement des conditions ambiantes. Lorsque l’humidité descend sous 40 % pendant trois jours consécutifs, réévaluez votre plan d’atténuation de l’électricité statique. Lorsque vous passez de sacs de 25-kg à des big bags de 500-kg, revalidez les liaisons équipotentielles. Et si votre fournisseur d’acide citrique change l’emballage sans vous en informer, demandez-lui pourquoi. Car dans la manipulation en vrac, les risques les plus silencieux ne sont pas ceux qui explosent en premier. Ce sont ceux que vous cessez de remarquer.
Sélections connexes
 Facteurs influant sur le prix du butylhydroxytoluène : approvisionnement, pureté et risques liés aux achatsOct 21, 2026Les tendances des prix du butylhydroxytoluène dépendent de la stabilité de l’approvisionnement, de la pureté, de la logistique et des risques liés aux achats. Découvrez comment comparer judicieusement les devis et réduire les coûts d’approvisionnement.
 Tendances des prix du tripolyphosphate de sodium : exposition aux matières premières et à l’énergieOct 20, 2026Découvrez les tendances des prix du tripolyphosphate de sodium, des coûts du phosphate et du carbonate de sodium à l’exposition aux prix de l’énergie. Apprenez à comparer les offres, à gérer les risques d’approvisionnement et à prendre des décisions d’achat plus éclairées.
 Expédition d’acétonitrile vers le Vietnam réussie ; les avantages du RCEP stimulent le commerce des produits chimiques fins avec l’ASEANSep 16, 2026Une cargaison d’acétonitrile de qualité industrielle de notre entreprise a récemment été chargée et expédiée après l’achèvement des procédures standardisées d’emballage des matières dangereuses et d’arrimage des conteneurs.
 Commande de 4 conteneurs d’acétate de vinyle d’un client nigérian chargée avec succès et expédiée vers l’Afrique de l’OuestSep 16, 2026Nous avons récemment achevé le chargement d’une commande d’acétate de vinyle pour un client nigérian ; quatre conteneurs du produit ont été chargés avec succès et sont prêts à être expédiés au Nigeria.




Consultation de questions
Envoyez-nous votre demande dès aujourd'hui

Luxi Chemical est un fournisseur professionnel de produits chimiques avec un stock suffisant de toutes les catégories de produits chimiques et une excellente qualité, bienvenue pour votre demande d'achat.

